Comment fonctionne le nettoyage laser ? Le principe de l'ablation expliqué
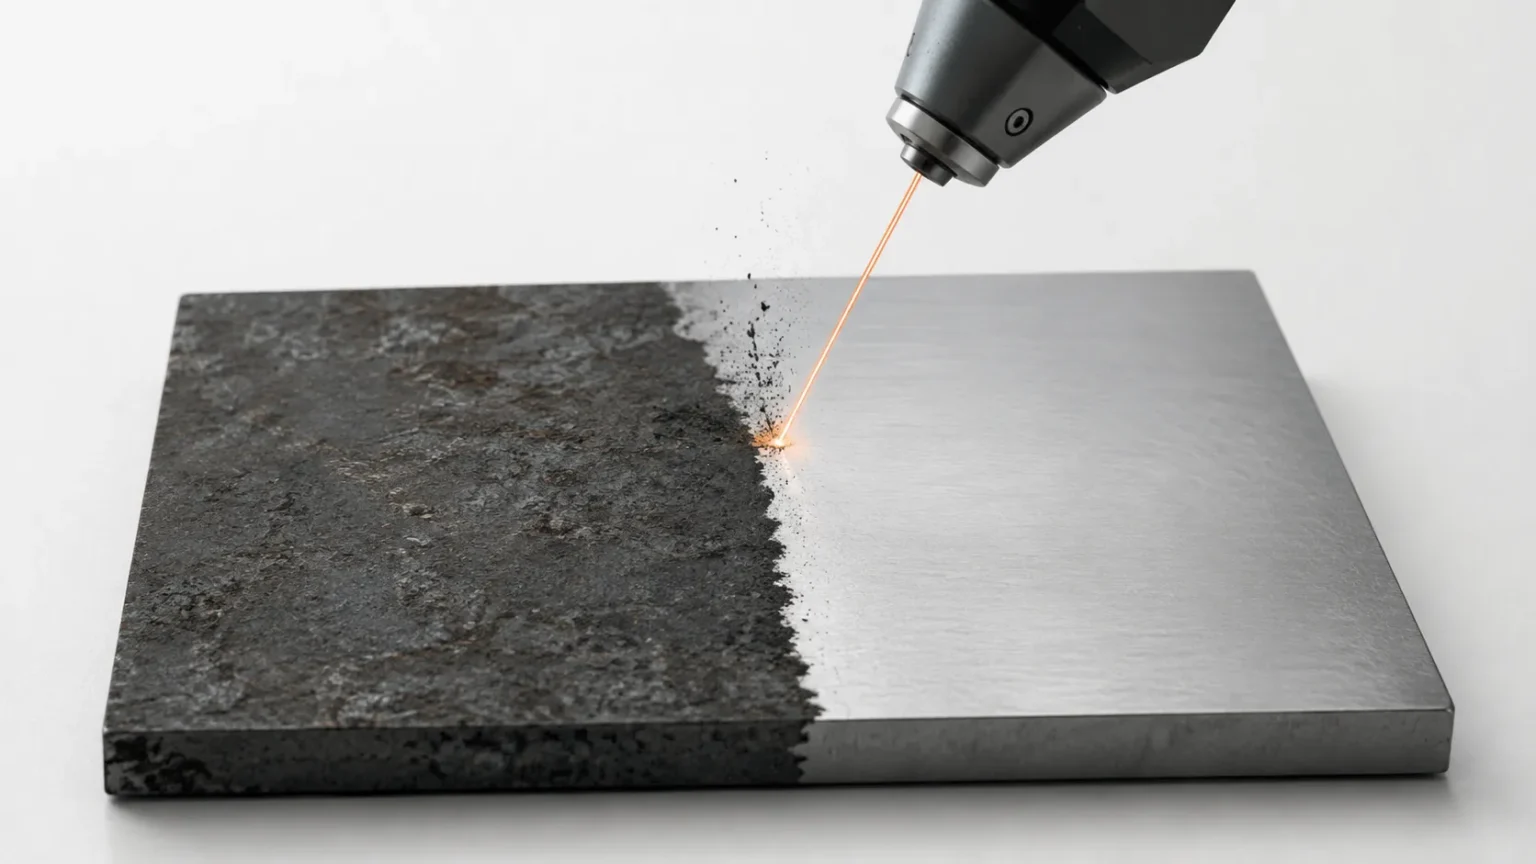
Le nettoyage laser retire une couche — rouille, peinture, oxydes — en concentrant sur elle une énergie lumineuse maîtrisée. La couche absorbe le faisceau, s'échauffe, puis se décompose, se décolle ou est éjectée. Le support reste intact tant que l'énergie déposée suffit à retirer la couche sans atteindre son seuil d'altération.
Le procédé en cinq temps
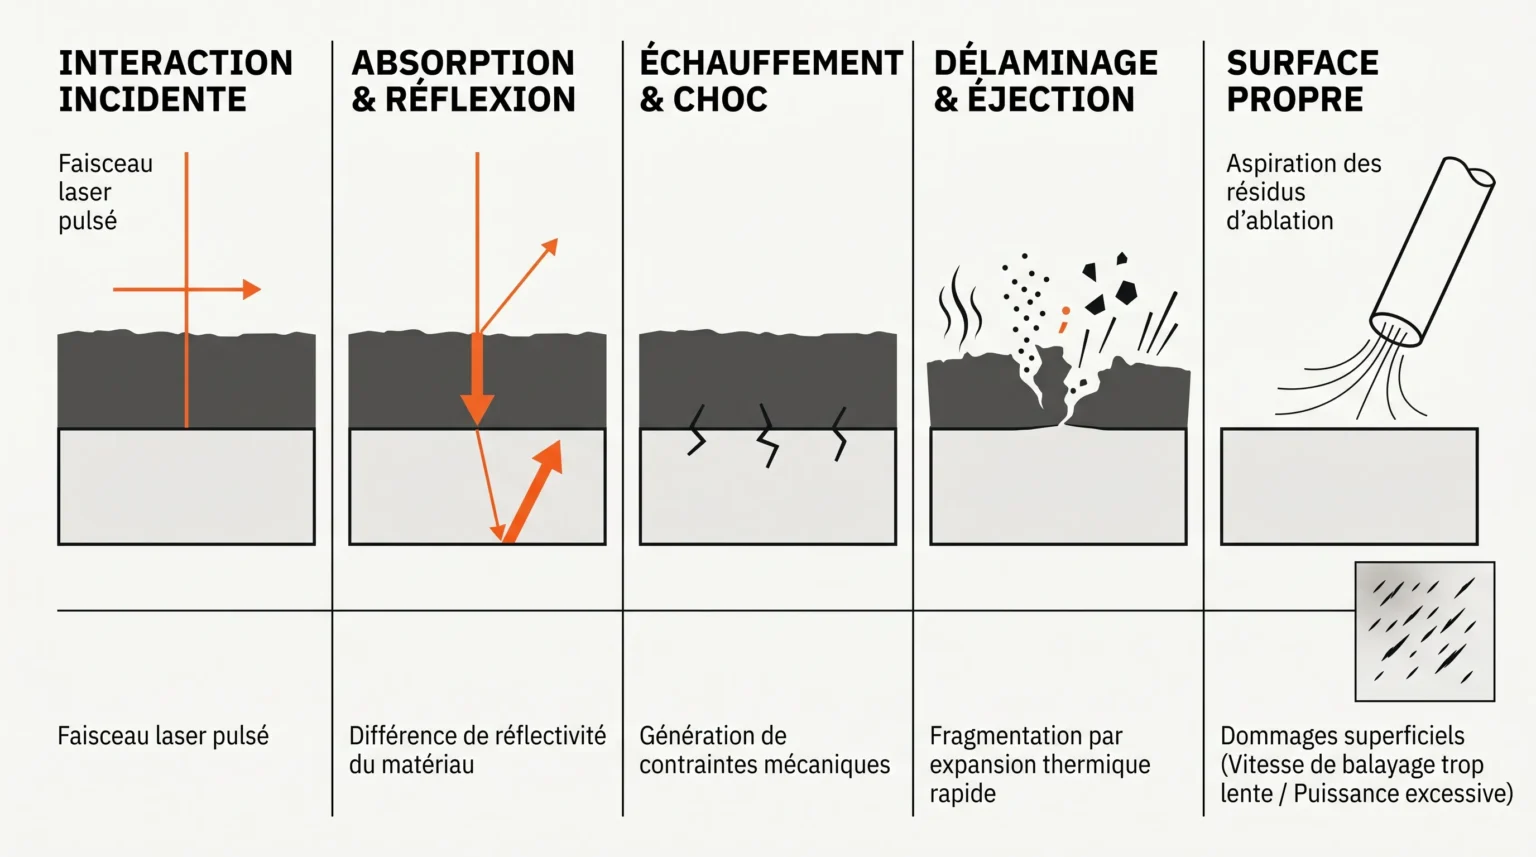
- La machine focalise un faisceau et le balaie rapidement sur la surface.
- La couche à retirer absorbe une partie de cette énergie ; le reste est réfléchi ou traverse.
- Au-delà d'une certaine quantité d'énergie par unité de surface, la couche cède.
- Elle part en vapeur, en gaz, en fines particules ou en fragments, selon sa nature et le réglage.
- Ces résidus sont captés à la source, et le support reste intact si l'énergie est restée dans la bonne fenêtre.
« La rouille se vaporise, le métal reste froid. » C'est la formule qu'on lit un peu partout, et elle a le mérite de donner une première image juste : quelque chose part, autre chose reste. Comme description du procédé, en revanche, elle ne tient pas trois minutes.
Ce qui se produit réellement sous le faisceau est plus varié, et bien plus utile à connaître. Savoir par quels mécanismes une couche quitte une pièce permet de comprendre pourquoi un réglage efficace sur de la calamine échoue sur une peinture, pourquoi deux machines de puissance identique ne donnent pas le même résultat, et à partir de quel moment on commence à abîmer ce qu'on voulait nettoyer. Que l'on traite des pièces de maintenance, qu'on décape un revêtement ou qu'on fasse de la préparation de surface avant soudure, le raisonnement reste le même.
Pour une vue d'ensemble du procédé, de ses méthodes et de ses usages industriels, le guide du décapage laser couvre le sujet plus largement. Cette page-ci s'en tient à une seule question : par quel mécanisme la couche part.
Comment fonctionne un nettoyeur laser : de la source au point d'impact
Un nettoyeur laser fait une seule chose, mais il la fait très bien. Il dépose une quantité d'énergie contrôlée sur une surface minuscule, un très grand nombre de fois par seconde.
L'énergie vient d'une source à fibre qui émet un rayonnement infrarouge, généralement voisin de 1064 nanomètres, invisible à l'œil. Une fibre optique l'achemine jusqu'à la tête de travail, où des miroirs pilotés électroniquement déplacent le point d'impact selon un motif régulier : ligne, zigzag, cercle, spirale. Ce balayage transforme un point lumineux de quelques dixièmes de millimètre en une bande de travail utilisable.
Pourquoi de la lumière plutôt qu'une lampe très puissante ? Parce qu'un faisceau laser possède trois propriétés qu'aucune source ordinaire ne réunit. Il est monochromatique, donc son comportement face à un matériau donné est prévisible. Il est cohérent, ses ondes avançant toutes en phase. Il est directif, et ne se disperse presque pas. On peut donc le concentrer sur une surface minuscule sans perdre son énergie en chemin. Une ampoule de 200 watts éclaire une pièce ; 200 watts de laser concentrés sur un dixième de millimètre carré retirent de la rouille.
Deux conséquences en découlent, et elles expliquent beaucoup de malentendus commerciaux.
La première : la puissance affichée sur une machine est une puissance moyenne. Elle décrit ce que la source débite en une seconde, pas ce que la surface encaisse à l'instant de l'impact. Sur une machine pulsée, l'énergie arrive par paquets très brefs, de quelques dizaines à quelques centaines de nanosecondes. Ce qui compte alors est la puissance de crête, soit l'énergie d'une impulsion divisée par sa durée. Une impulsion d'un millijoule délivrée en 100 nanosecondes développe une puissance instantanée de l'ordre de 10 kilowatts, sur une machine dont la puissance moyenne peut n'être que de 200 watts. Cette concentration dans le temps compte davantage que le chiffre inscrit sur le châssis.
La seconde : le point d'impact ne reste jamais en place. Il passe, puis il revient. Ce qui détermine le résultat n'est donc pas l'énergie d'une seule impulsion, mais celle qu'un point donné de la surface aura reçue au total pendant que le faisceau passait et repassait dessus.
Pourquoi la couche absorbe et le support beaucoup moins
Quand le faisceau atteint la pièce, son énergie se répartit en trois : une part est absorbée, une part est réfléchie, une part peut traverser. Seule la part absorbée agit sur la matière.
Toute la sélectivité du procédé se joue là. À la longueur d'onde utilisée, une couche d'oxyde, une peinture ou un dépôt carboné absorbent nettement mieux le rayonnement qu'une surface métallique propre et peu rugueuse. La rouille en est le cas d'école : sombre, poreuse, mauvaise conductrice de chaleur, elle capte l'énergie et la retient en surface. L'acier sain en dessous en renvoie une part notable et évacue rapidement le reste vers le cœur de la pièce.
Ce contraste d'absorption est le moteur réel du nettoyage laser. Il ne constitue pas pour autant une garantie.
La réflectivité d'un métal n'a rien d'une constante. Elle varie avec la rugosité, l'état d'oxydation, la présence d'un film résiduel et la température de la surface. Une surface qui s'échauffe absorbe généralement davantage ; une surface rugueuse piège une partie du rayonnement au lieu de le renvoyer. Autrement dit, le support est mieux protégé que la couche, il n'est pas protégé. La nuance n'a rien de théorique : c'est elle qui rend le réglage indispensable.
Le seuil : à partir de quand la couche part
L'énergie absorbée se convertit en chaleur dans une épaisseur très faible, en un temps très court. Tant qu'elle reste modeste, rien de visible ne se produit : la couche chauffe, puis refroidit. Au-delà d'une certaine quantité, elle cède.
La grandeur qui décrit cette quantité s'appelle la fluence : l'énergie déposée par unité de surface, exprimée en joules par centimètre carré. Elle se calcule simplement, en divisant l'énergie de l'impulsion par la surface du spot. C'est la notion clé du procédé, et curieusement celle que la plupart des pages francophones sur le sujet ne mentionnent jamais. Deux machines peuvent afficher la même puissance et travailler à des fluences très différentes, simplement parce que leur spot, leur fréquence ou leur durée d'impulsion ne sont pas les mêmes.
Le niveau à partir duquel la couche commence à partir porte le nom de seuil d'ablation. Le terme est commode. Il devient trompeur dès qu'on le prend pour une constante physique.
Ce seuil dépend de la longueur d'onde, de la durée d'impulsion, du profil du faisceau, de l'état et de l'épaisseur de la couche, de sa rugosité, de son adhérence au support et de l'environnement de travail. Il dépend surtout du nombre d'impulsions déjà reçues au même endroit. Une surface qui a encaissé plusieurs passages cède à une fluence plus basse qu'une surface vierge, parce que chaque impulsion laisse derrière elle des microfissures, une rugosité modifiée et parfois une teinte plus absorbante. Le seuil n'est pas un mur : c'est une limite qui bouge.
Reprendre un seuil chiffré lu quelque part et l'appliquer à sa propre pièce constitue donc l'erreur la plus répandue. Une valeur de fluence n'a de sens que pour un couple couche/support donné, une longueur d'onde donnée et un protocole défini.
Erreur fréquente
Insister au même endroit quand le résultat tarde. Le réflexe paraît logique : la couche résiste, on ralentit et on repasse. Mais l'énergie s'accumule localement, la surface s'échauffe, son absorption augmente, et le point de fonctionnement peut sortir de la fenêtre utile en quelques passages. La plupart des marquages, bleuissements et amorces de fusion observés en atelier viennent de là, pas d'une machine mal choisie.
Ablation ne veut pas dire vaporisation
C'est le point sur lequel presque toute la documentation commerciale se trompe, y compris chez des fabricants sérieux. « Ablation » désigne le retrait de matière sous l'action du faisceau. Le mot ne dit rien du mécanisme par lequel ce retrait s'opère. Il en existe plusieurs, et ils coexistent le plus souvent.
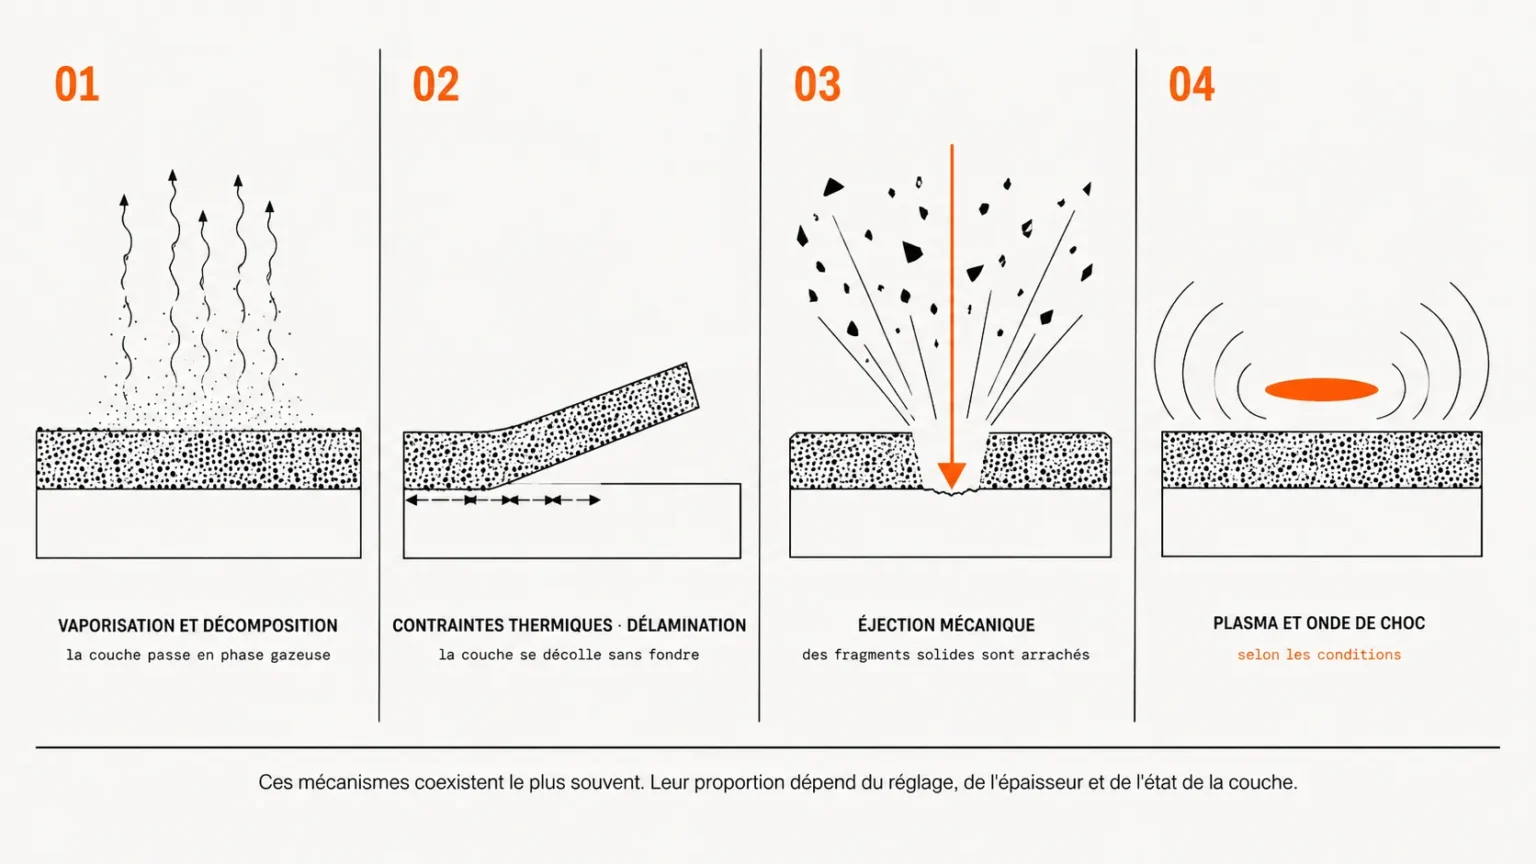
La vaporisation et la décomposition thermique. La couche chauffe jusqu'à changer d'état ou se casser chimiquement. Un dépôt d'huile se vaporise. Une peinture, elle, ne se vaporise pas au sens strict : ses liants organiques se décomposent sous l'effet de la chaleur, libèrent des gaz et laissent des résidus solides.
Les contraintes thermiques. La couche et le support ne se dilatent ni de la même manière ni à la même vitesse. Un échauffement très bref crée à leur interface une contrainte mécanique qui suffit parfois à décoller la couche par plaques, sans qu'elle ait eu besoin de fondre ni de se vaporiser. On parle de délamination, ou de spallation. Sur une calamine dure et bien adhérente, ce mécanisme est souvent déterminant.
L'éjection mécanique. La matière qui se vaporise en surface exerce en partant une pression de recul sur ce qui reste dessous. Cette pression, ajoutée aux contraintes, arrache des fragments solides qui n'ont jamais changé d'état. Une part significative de ce qu'on retire quitte la pièce sous forme de particules, pas de vapeur.
Le plasma. Au-delà d'une certaine densité de puissance, la matière éjectée peut s'ioniser et former un plasma bref, accompagné d'une onde de choc qui participe au décollement. Le phénomène est réel et parfois recherché. Il n'est ni systématique, ni nécessaire au nettoyage : beaucoup de réglages efficaces n'en produisent aucun.
Une précision utile, parce qu'on lit souvent le contraire : le laser ne « casse » pas directement les liaisons chimiques du contaminant. Cette rupture moléculaire par le photon existe bel et bien, mais elle réclame un rayonnement ultraviolet. Les machines de nettoyage industriel travaillent dans l'infrarouge, où l'action passe par la chaleur et par la contrainte mécanique, pas par la photochimie.
| Couche à retirer | Mécanisme souvent dominant | Remarque |
|---|---|---|
| Rouille, oxydes légers | Échauffement rapide, contraintes thermiques, éjection de particules | Couche poreuse et fragile, qui se fragmente facilement |
| Peinture, vernis, apprêts | Décomposition des liants, délamination à l'interface | Une partie part en gaz, une autre en écailles solides |
| Huiles, graisses, résidus organiques | Vaporisation et décomposition | Faible épaisseur, seuil bas, procédé rapide |
| Calamine, oxydes formés à chaud | Contraintes thermiques et décollement | Couche dure et adhérente, plusieurs passes souvent nécessaires |
Ces mécanismes ne s'excluent pas. Ils coexistent presque toujours, et leur proportion change avec le réglage, l'épaisseur et l'état de la couche.
Pourquoi le support peut rester intact, et quand il ne l'est pas
Le lecteur qui arrive à cette question a en tête une image de sablage : un média projeté qui attaque tout ce qu'il touche. La différence est réelle, mais elle ne tient pas à une quelconque immunité du métal. Elle tient à un écart entre deux seuils.
Deux seuils, et l'écart entre les deux
Il en existe deux, et ils ne se situent pas au même niveau :
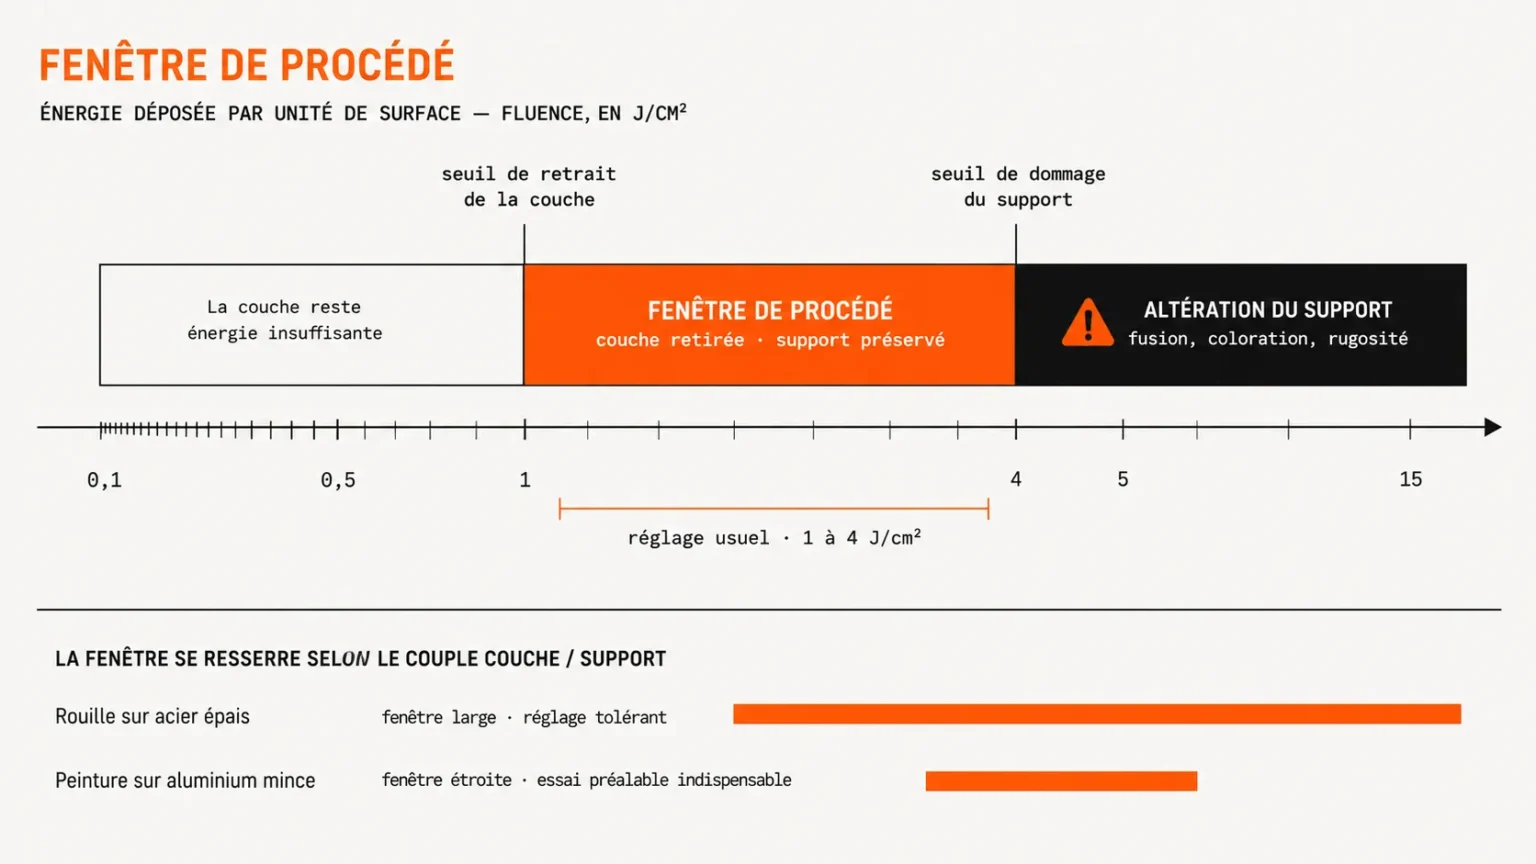
- le seuil de retrait, à partir duquel la couche commence à partir ;
- le seuil de dommage, à partir duquel le support commence à se modifier.
Le nettoyage laser fonctionne quand le premier est franchi et le second pas. L'intervalle entre les deux porte le nom de fenêtre de procédé. En dessous, la couche reste et l'on perd du temps. Au-dessus, la couche part, mais la pièce trinque.
Un ordre de grandeur aide à saisir pourquoi le procédé est viable. Sur de l'acier, la littérature situe le seuil de retrait des oxydes, de la rouille et des peintures autour de quelques dixièmes de joule par centimètre carré, tandis que le seuil de dommage du métal se trouve environ dix fois plus haut. C'est cet écart d'un facteur dix qui laisse de la place pour travailler.
Ces chiffres restent des ordres de grandeur, pas des réglages. Ils se déplacent avec l'état de surface, l'épaisseur de la couche, son degré d'oxydation, la longueur d'onde et le nombre d'impulsions reçues. Aucune valeur lue sur un site, y compris celui-ci, ne remplace un essai sur la pièce concernée.
Quand la fenêtre se resserre
Sur certains couples, elle est confortable. De la rouille sur de l'acier de forte épaisseur en offre une belle marge. Elle se referme dès que le support devient mince, sensible à la chaleur, poli, revêtu, ou trop proche de la couche par ses propriétés optiques.
Trois cas parlent d'eux-mêmes. L'aluminium réfléchit bien, mais son seuil de dommage est bas et il fond facilement : la marge de réglage y est nettement plus fine que sur l'acier. Le cuivre et le laiton sont très réfléchissants et évacuent vite la chaleur, jusqu'à ce que leur absorption change brusquement au-delà d'un certain échauffement. L'inox supporte bien le procédé, mais sa couche passive, celle qui assure sa résistance à la corrosion, peut être altérée avant que le moindre dommage ne soit visible à l'œil.
Sur un alliage d'aluminium peint, les travaux publiés montrent ainsi une plage de fluence qui retire la peinture sans dommage visible, et une plage supérieure qui produit fusion locale et modification de la rugosité. La frontière existe, elle se mesure, et elle n'est pas très loin.
Les soudeurs et les chaudronniers connaissent déjà ce raisonnement sous un autre nom : la zone affectée thermiquement, ou ZAT, c'est-à-dire l'épaisseur de matière dont les propriétés ont été modifiées par la chaleur. Tout l'intérêt du régime pulsé consiste à maintenir cette zone aussi mince que possible. Chaque impulsion dure trop peu pour que la chaleur se propage loin, et le temps mort qui suit laisse à la pièce l'occasion d'évacuer une partie de ce qu'elle a reçu. Mince ne signifie pas inexistante : une ZAT de faible profondeur reste une ZAT, et elle s'épaissit dès que la cadence ou le nombre de passes augmente.
Quand la fenêtre est dépassée, les signes se repèrent : coloration ou bleuissement lié à une oxydation thermique, changement de rugosité, micro-fusion, marquage visible du motif de balayage, déformation sur les tôles fines, et dans les cas sévères modification de la structure du métal en surface. Deux de ces effets sont sournois, parce qu'ils ne sautent pas aux yeux : l'altération de la couche passive d'un inox, qui dégrade sa tenue à la corrosion, et la transformation de structure sous la surface.
D'où une règle simple. Le procédé est sélectif à l'intérieur d'une fenêtre de réglage. Il ne l'est pas par nature. Sur un couple couche/support délicat, l'essai préalable sur une pièce représentative reste la seule validation qui vaille.
Ce qu'on lit souvent, et qui est inexact
« Le laser ne chauffe pas le métal. » Il le chauffe. Localement et très brièvement, mais réellement. Les impulsions courtes limitent la profondeur sur laquelle la chaleur a le temps de diffuser ; elles ne suppriment pas l'échauffement.
« Le métal réfléchit le laser, donc il ne risque rien. » La réflectivité contribue à la sélectivité, mais elle change avec la rugosité, l'oxydation et la température. Elle ne constitue pas une protection.
« La rouille est entièrement vaporisée. » Une partie seulement. Le reste quitte la pièce en particules et en fragments solides.
« Le nettoyage laser ne produit aucun déchet. » Il ne projette pas d'abrasif et ne génère pas de boue, ce qui change beaucoup de choses en atelier. Mais il produit des fumées et des poussières, qu'il faut capter et filtrer.
Où passe la matière retirée
La matière ne disparaît pas. Elle change d'état et de localisation. Selon le mécanisme dominant, elle quitte la surface sous quatre formes : vapeur, gaz issus de la décomposition des composés organiques, aérosols et particules fines nées de la recondensation, et fragments solides plus gros.
Voilà une différence de nature avec le sablage, pas une absence de résidus. Il n'y a ni média abrasif à récupérer, ni boue à traiter. Il y a un nuage, et sa composition dépend directement de ce qu'on retire.
Cette dernière remarque n'a rien d'anodin. Retirer un oxyde de fer ne produit pas les mêmes émissions que retirer un revêtement organique, et certains revêtements anciens contiennent des pigments au plomb ou des composés du chrome. Le procédé ne les détruit pas : il les met en suspension.
Il existe une seconde raison d'aspirer, plus terre à terre que la sécurité. Sans captage, une partie de ce qui vient d'être retiré se redépose sur la surface qu'on croyait propre. Le nuage retombe. On accuse alors le réglage, alors qu'on a simplement mal extrait. Le captage à la source et une filtration adaptée à la nature du contaminant font donc partie du procédé au même titre que le réglage du faisceau.
Sécurité
Les machines de nettoyage laser industrielles relèvent typiquement de la classe 4. Le danger ne vient pas seulement du faisceau direct : une réflexion diffuse sur une surface métallique suffit à provoquer une lésion oculaire, et l'énergie mise en jeu présente un risque d'incendie sur matériaux inflammables. Protection oculaire adaptée à la longueur d'onde, zone de travail délimitée et signalée, captage des fumées et personnel formé constituent des prérequis, pas des options. La classification et les règles associées relèvent de la norme IEC 60825-1. Le détail des obligations et des moyens de protection est traité dans le guide sécurité laser classe 4.
Les paramètres qui pilotent le résultat
Tout ce qui précède se ramène à une question pratique : combien d'énergie arrive à un point donné de la surface, sous quelle forme et à quelle cadence. Chaque réglage agit sur cette réponse.
| Paramètre | Ce qu'il pilote | Si trop faible | Si trop élevé |
|---|---|---|---|
| Énergie d'impulsion | L'énergie délivrée à chaque tir | Seuil de retrait non franchi | Seuil de dommage atteint dès le premier passage |
| Durée d'impulsion | La concentration de l'énergie dans le temps, donc la puissance de crête et la diffusion thermique | Impulsion plus courte : puissance de crête plus élevée, interaction plus brève, diffusion thermique généralement plus limitée | Impulsion plus longue : puissance de crête plus faible à énergie égale, davantage de temps pour la diffusion thermique |
| Fréquence de répétition | Le nombre d'impacts par seconde, donc la cadence | Traitement lent, surface mal couverte | Accumulation de chaleur, échauffement global |
| Taille du spot et focalisation | La surface sur laquelle l'énergie se répartit | Spot large : fluence diluée, retrait incomplet | Spot serré : fluence élevée, marquage localisé |
| Fluence (résultante des trois premiers) | L'énergie réellement déposée par unité de surface | Sous le seuil de retrait : rien ne part | Au-dessus du seuil de dommage : support altéré |
| Vitesse de balayage | Le temps de séjour du faisceau sur chaque point | Surexposition locale, échauffement | Points non traités, retrait irrégulier |
| Recouvrement des passages | La superposition des impacts successifs | Bandes non nettoyées entre les passes | Double dose sur les zones superposées |
| Nombre de passes | L'énergie cumulée sur la zone | Couche épaisse insuffisamment retirée | Seuil apparent abaissé, dommage progressif |
Trois de ces lignes manquent presque toujours dans les documentations commerciales : la vitesse, le recouvrement et le nombre de passes. Ce sont pourtant elles qui expliquent l'essentiel des écarts entre un essai réussi et un résultat décevant, avec la même machine et le même réglage nominal.
Pulsé ou continu : deux façons de déposer l'énergie
Un laser pulsé découpe son énergie en impulsions très brèves séparées par des temps morts. Cette structure temporelle produit des puissances de crête élevées tout en laissant à la pièce le temps d'évacuer une partie de la chaleur entre deux tirs, ce qui convient aux supports sensibles et aux travaux contrôlés.
Un laser continu délivre son énergie sans interruption. La charge thermique globale monte, le mécanisme devient nettement plus thermique, et le risque d'échauffement du support augmente. Cela ne l'empêche pas de nettoyer : dans une fenêtre adaptée, il traite efficacement des couches épaisses sur de grandes surfaces.
Deux façons de déposer l'énergie, donc, et non un bon et un mauvais régime. Le détail des différences, des cas d'usage et des critères de choix est traité dans le guide laser pulsé ou continu.
Pourquoi les watts ne suffisent pas à prédire le résultat
Une puissance moyenne ne dit rien, à elle seule, du comportement à la surface. Deux machines de 200 W peuvent différer par leur énergie d'impulsion, leur durée d'impulsion, leur fréquence, leur taille de spot et leur optique de balayage, et produire sur la pièce des fluences sans rapport.
La puissance décrit une capacité de débit. Elle conditionne la cadence, la surface traitable par heure, l'épaisseur de couche raisonnablement accessible. Elle ne détermine ni la qualité ni la sécurité du retrait. Le dimensionnement fait l'objet d'un guide distinct : quelle puissance pour un nettoyeur laser.
Questions fréquentes
La rouille est sombre, poreuse et mauvaise conductrice : elle absorbe fortement le rayonnement infrarouge et retient la chaleur en surface. Elle s'échauffe donc bien plus vite que l'acier sain en dessous. Sous l'effet de cet échauffement très bref, elle se fragmente, se décolle et part sous forme de particules, avec une part de vaporisation. Les cas concrets, les réglages types et les limites sont détaillés sur la page dédiée au nettoyage laser de la rouille.
Autrement que la rouille. Les liants organiques d'une peinture ne se vaporisent pas simplement : ils se décomposent sous l'effet de la chaleur et libèrent des gaz. Cette décomposition, combinée aux contraintes créées à l'interface entre le film et le support, décolle la peinture par plaques. Le retrait est donc mixte, en gaz et en fragments solides, et l'épaisseur, le nombre de couches et la nature du revêtement changent beaucoup le résultat.
L'acier au carbone reste le cas le plus confortable : la rouille y absorbe très bien et la fenêtre de procédé est large. L'inox se traite couramment, avec une vigilance sur la coloration et sur sa couche passive ; le titane s'oxyde vite et demande la même attention. L'aluminium et les alliages cuivreux exigent plus de précaution, pour des raisons opposées — seuil de dommage bas d'un côté, forte réflectivité et grande conductivité thermique de l'autre. Le bois se traite lui aussi, avec une marge de réglage sensiblement plus fine, comme l'explique le guide sur le nettoyage laser du bois. La règle générale tient en une phrase : plus le support est mince, conducteur, réfléchissant ou sensible à la chaleur, plus la fenêtre se resserre et plus l'essai préalable devient indispensable.
Sur les couples couche/support où la fenêtre de procédé est large — la rouille et les oxydes sur de l'acier en sont l'exemple type — le procédé est efficace et répétable. Là où cette fenêtre se resserre, l'efficacité dépend entièrement du réglage et du temps qu'on accepte d'y consacrer. La bonne question n'est donc pas « est-ce que ça marche ? » mais « existe-t-il une fenêtre exploitable sur ma pièce, et à quelle cadence ? ». Un essai préalable répond en quelques minutes.
Il présente des risques réels et identifiés, qui se maîtrisent avec les moyens adaptés. Les machines industrielles relèvent typiquement de la classe 4 : le faisceau direct comme les réflexions diffuses peuvent provoquer des lésions oculaires, et l'énergie mise en jeu présente un risque d'incendie. S'y ajoutent les émissions générées par la matière retirée. Protection oculaire adaptée, zone contrôlée, captage des fumées et formation des opérateurs sont indispensables. Le guide sécurité laser classe 4 détaille les obligations applicables.
Sources et références
- Zhou et al., The Fundamental Mechanisms of Laser Cleaning Technology and Its Typical Applications in Industry, Processes, 2023. — Pluralité des mécanismes d'ablation : photothermique, contraintes thermiques, photomécanique, plasma.
- Hou et al., A review of thermal effects and substrate damage control in laser cleaning, Optics & Laser Technology, 2024. — Modes de dommage du substrat, zone affectée thermiquement, contrôle thermique.
- Elnaggar et al., Laser cleaning of copper corrosion products, Heritage Science, 2016. — Distinction entre seuil de retrait et seuil de dommage.
- Li et al., Laser Cleaning of Oxide Scale on Hot-Rolled Stainless Steel, Metals, 2021. — Comportement de la calamine et rôle des contraintes thermiques.
- INRS — Rayonnement laser. — Classe 4, faisceau direct et réflexions diffuses, risque d'incendie.
- IEC 60825-1 — Sécurité des appareils à laser : classification et exigences.
- HSE — Local exhaust ventilation. — Captage à la source des fumées et particules.
Rédigé par l'équipe technique Alpina Laser.
Une question sur votre application ?
La fenêtre de procédé dépend de votre matériau, de la couche à retirer, de son épaisseur et du niveau de finition attendu. Aucun tableau ne remplace un essai sur une pièce représentative. Décrivez votre cas : nous vous indiquons si le laser est pertinent, dans quelles conditions, et nous organisons un essai sur votre pièce.
Pour situer les différentes configurations disponibles selon les usages, voir la gamme de nettoyeurs laser.