Avantages, limites et idées reçues du décapage laser

Quels sont les principaux avantages du décapage laser ?
Le décapage laser retire une couche (rouille, peinture, oxyde, graisse) en lui envoyant de l'énergie lumineuse par impulsions brèves ou en continu. La couche absorbe cette énergie, se décompose, se vaporise ou se fragmente, puis quitte la surface. Ce mode d'action explique ses avantages. Il explique aussi leurs limites.
| Avantage | Ce que cela signifie réellement | Condition ou limite |
|---|---|---|
| Pas d'abrasif ni de produit chimique | Aucun média à acheter, à recycler ou à évacuer. Pas de bain, pas de rinçage. | La couche retirée ne disparaît pas : elle part en fumées et en particules qu'il faut capter. |
| Pas de contact mécanique | Aucun outil ne frotte la pièce. Pas d'abrasif incrusté dans la surface. | Le laser chauffe la surface. Mal réglé, il peut la fondre, l'oxyder ou la rendre rugueuse. |
| Action localisée | On traite une zone, un cordon de soudure ou une réparation sans tout reprendre. | Seulement là où le faisceau arrive, à la bonne distance de travail. |
| Réglage fin | Fluence, fréquence, vitesse, recouvrement et nombre de passages s'adaptent à la couche. | Un réglage se valide sur la pièce. La marge entre propre et abîmé est parfois étroite. |
| Surface propre | Moins de contaminants incrustés qu'après une projection abrasive. | Le profil de rugosité obtenu est plus faible qu'après grenaillage. |
| Répétable et automatisable | Les réglages se mémorisent. Le décapage robotisé a été démontré en production. | L'intégration coûte cher et la géométrie de la pièce limite ce que le robot atteint. |
| Chantier plus léger sur petites zones | Pas d'enceinte de confinement contre l'abrasif pour une réparation ponctuelle. | La zone laser, l'aspiration et les protections restent indispensables. |

Pourquoi le laser peut être intéressant en industrie
Aucun média à gérer
Le premier avantage est logistique. Un chantier de sablage consomme de l'abrasif, le projette, le récupère et l'évacue mélangé à la couche retirée. Le laser n'ajoute rien : seule la matière arrachée à la pièce est à capter. Sur des ponts métalliques peints au plomb, les chercheurs de l'organisme de recherche routière de Virginie ont ainsi mesuré une quantité de déchets dangereux inférieure à celle d'un sablage classique.[1]
Cet avantage pèse surtout sur les petites zones. Avec une projection abrasive, il faut confiner la zone traitée, et cette enceinte coûte presque aussi cher pour quelques mètres carrés que pour un ouvrage entier. Le laser rend donc envisageables des réparations ciblées que le sablage rendait peu rentables.[2]
Une surface propre, sans abrasif incrusté
La projection abrasive enfonce une partie de l'abrasif et des contaminants dans le métal. Sur les mêmes aciers de pont, les surfaces décapées au laser ne gardaient que des traces de contaminants, contre beaucoup plus après grenaillage. La rouille éclair y est aussi apparue plus tard : plusieurs jours, contre moins de 24 heures après un nettoyage mécanique.[1] Pour une pièce qui doit être soudée, collée ou repeinte, cette propreté compte.
Une action ciblée
Le faisceau ne touche que la zone balayée. On peut décaper un cordon de soudure, le pourtour d'un perçage ou une gorge de moule sans reprendre toute la pièce. Ce n'est pas pour autant un procédé sans préparation : même sur une chaîne robotisée, des zones voisines restent parfois protégées par un ruban de masquage.[3]
Un procédé que l'on règle et que l'on répète
Les réglages d'un nettoyeur laser se chiffrent et se mémorisent. Une fois validés sur une pièce, ils se reproduisent d'une pièce à l'autre, ce qui facilite l'automatisation. Le cas le mieux documenté vient de l'aéronautique militaire américaine. Un robot équipé d'un laser CO2 de 6 kW a décapé des gouvernes et des volets d'avion ravitailleur à raison de 6 à 11 m² par heure, sur des revêtements de 66 à 155 µm. Le temps de traitement par pièce, reprise manuelle estimée comprise, est passé de 24 à 48 heures en décapage chimique à 7,6 à 12,5 heures.[3] La comparaison portait sur un décapage chimique : elle ne dit rien du sablage.
Quelles sont les principales limites ?
Les limites comptent autant que les avantages dans la décision. Certaines tiennent à la physique du procédé, d'autres à son coût ou à sa mise en œuvre.
| Limite | Ce qui se passe | Ce que cela implique |
|---|---|---|
| Cadence sur couches épaisses | Le temps de décapage dépend de l'épaisseur à retirer et de la puissance disponible. | Sur grande surface et forte épaisseur, comparer avec une méthode mécanique, ou combiner les deux. |
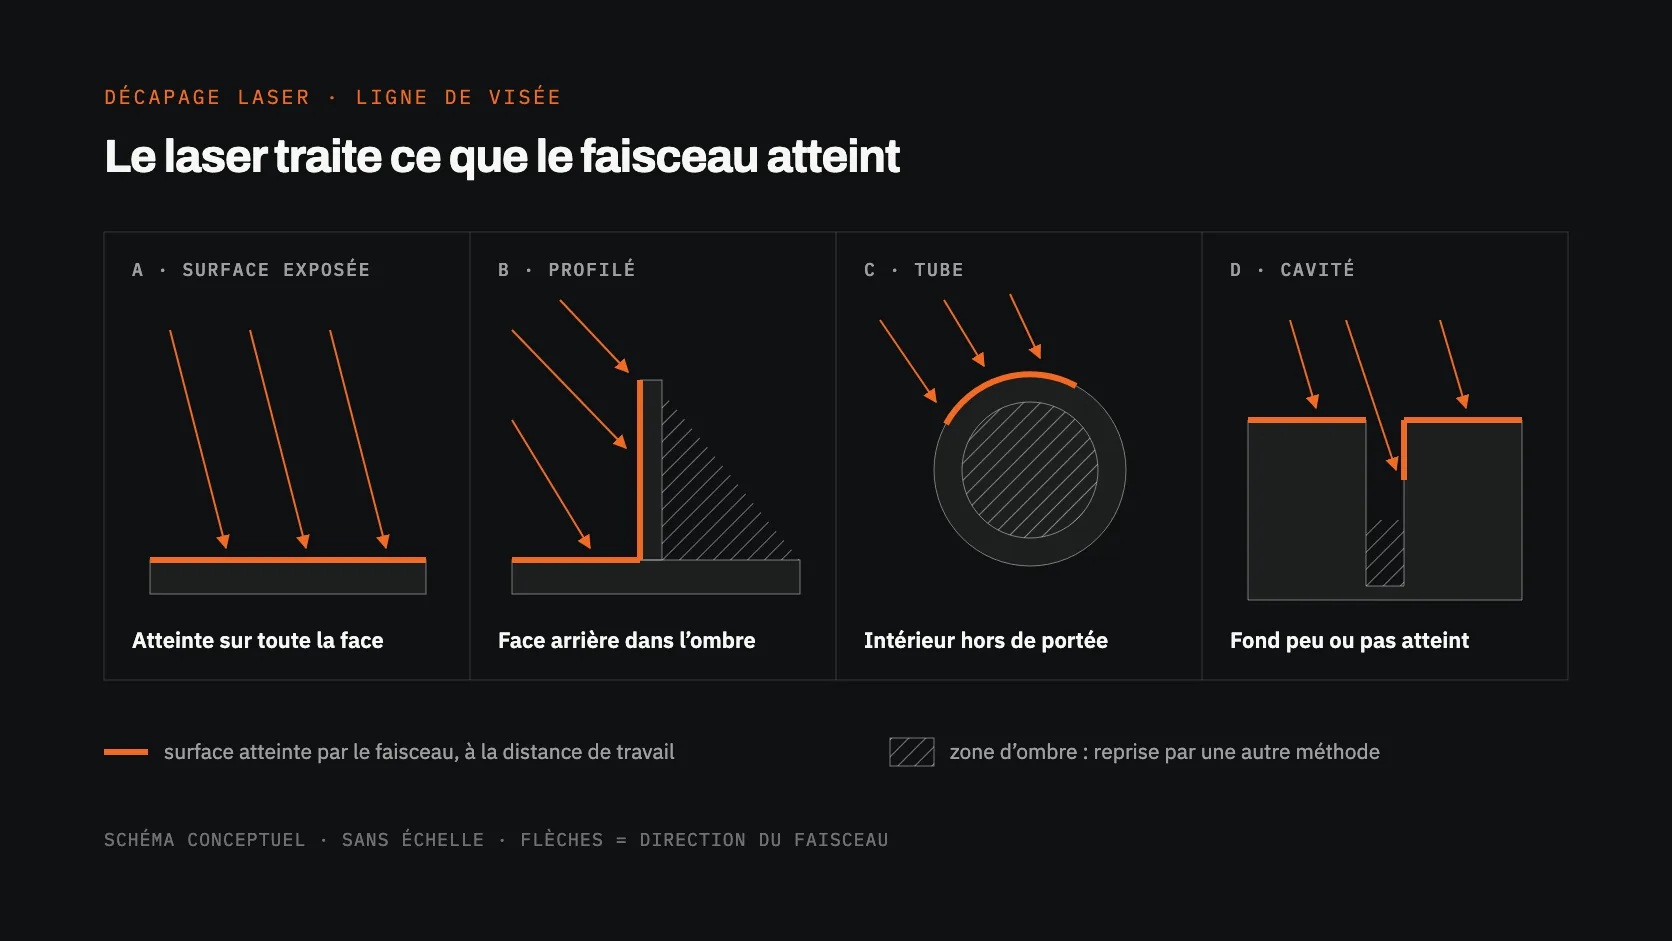
| Ligne de visée | Le faisceau ne traite que ce qu'il atteint, à sa distance de travail et sous un angle favorable. | Cavités, arrière de profilés et zones cachées demandent une reprise par une autre méthode. |
| Fumées et particules | La couche retirée devient un aérosol, souvent très fin. | Captage à la source, filtration, gestion des filtres usagés. |
| Sécurité laser classe 4 | Le faisceau direct et ses réflexions sont dangereux pour les yeux et la peau. | Zone contrôlée, protections, formation des opérateurs. |
| Sensibilité aux réglages | Un réglage trop énergique fond, oxyde ou marque le support. | Essai préalable, opérateur formé, réglages documentés. |
| Investissement | Machine, aspiration, protections et aménagement de la zone s'additionnent. | La rentabilité dépend du volume et du procédé remplacé. |
| Calamine et rouille feuilletée | Le laser pulsé n'enlève pas efficacement une calamine adhérente ni une rouille en feuillets. | Préparation mécanique avant, laser ensuite. |
| Matériaux sensibles | Composites, couches anodisées, alliages légers ou pierre claire réagissent mal à certains réglages. | Essai systématique, et parfois une autre méthode. |
La cadence chute avec l'épaisseur
Le laser enlève la matière couche par couche. Plus il y en a, plus il faut de temps. Les mesures publiées les plus parlantes viennent de ces mêmes ponts de Virginie. Avec un laser pulsé portatif de 1 kW, le décapage complet d'une peinture au plomb d'environ 380 µm a avancé à 0,68 m² par heure sur une poutre plate. Sur une cornière couverte d'environ 635 µm, la cadence est tombée à 0,19 m² par heure.[1] Lors d'un essai sur un pont en service, l'inspecteur a jugé le procédé très propre, mais trop lent pour un chantier de production. Le projet de spécification qui en découle limite le laser aux petites surfaces, après un premier retrait de la peinture par chauffage à induction.[1]
Le faisceau ne voit pas derrière les obstacles
Un nettoyeur laser travaille à une distance précise de la surface. Sur les ponts, hors de cette distance, le revêtement brûlait au lieu de partir. Les opérateurs équipés d'une roulette qui maintenait la tête à la bonne distance ont décapé environ deux fois plus vite que ceux qui la tenaient à main levée.[2] L'angle compte aussi : lors d'essais en laboratoire avec un laser femtoseconde, le taux d'ablation de peintures baissait nettement quand le faisceau s'écartait de la perpendiculaire.[4] Les zones confinées, l'arrière des entretoises ou l'intérieur d'un tube restent hors de portée d'une tête encombrante. Cette difficulté d'accès pénalise d'ailleurs toutes les méthodes de décapage, sablage compris.[1]
Un laser de classe 4, même sans projection
Les nettoyeurs laser industriels à tête portative sont de classe 4 : le faisceau direct est dangereux pour l'œil et la peau, ses réflexions diffuses peuvent l'être aussi, et ces lasers présentent un danger d'incendie. Leur rayonnement, vers 1 064 nm, se situe dans le proche infrarouge : il n'est pas perçu, ne déclenche aucun réflexe de défense et atteint la rétine.[5] L'INRS rappelle que des lésions oculaires et cutanées irréversibles peuvent survenir en moins d'un quart de seconde, y compris par réflexion. Il signale aussi des rayonnements parasites au point d'impact, dont des ultraviolets en décapage.[6]
En France, l'employeur doit évaluer ce risque, signaler et limiter l'accès aux zones exposées, fournir des protections adaptées et former les opérateurs. Il doit aussi s'appuyer sur une compétence appropriée en sécurité laser.[7] Le détail des protections et de l'organisation de la zone figure dans notre guide sécurité laser classe 4.
L'investissement ne se limite pas à la machine
L'achat d'une machine laser est un investissement important. À son prix s'ajoutent une aspiration adaptée à la matière retirée, des protections certifiées, l'aménagement d'une zone laser et la formation. Ces postes se chiffrent avant l'achat, et ils déterminent si le procédé sera rentable dans votre cas.
Idées reçues : ce qui est vrai, faux ou à nuancer
Chaque bloc ci-dessous répond à une affirmation fréquente. Le verdict tient en un mot, la réalité en quelques lignes, avec la condition qui fait basculer la réponse.
« Le laser n'abîme jamais le métal »
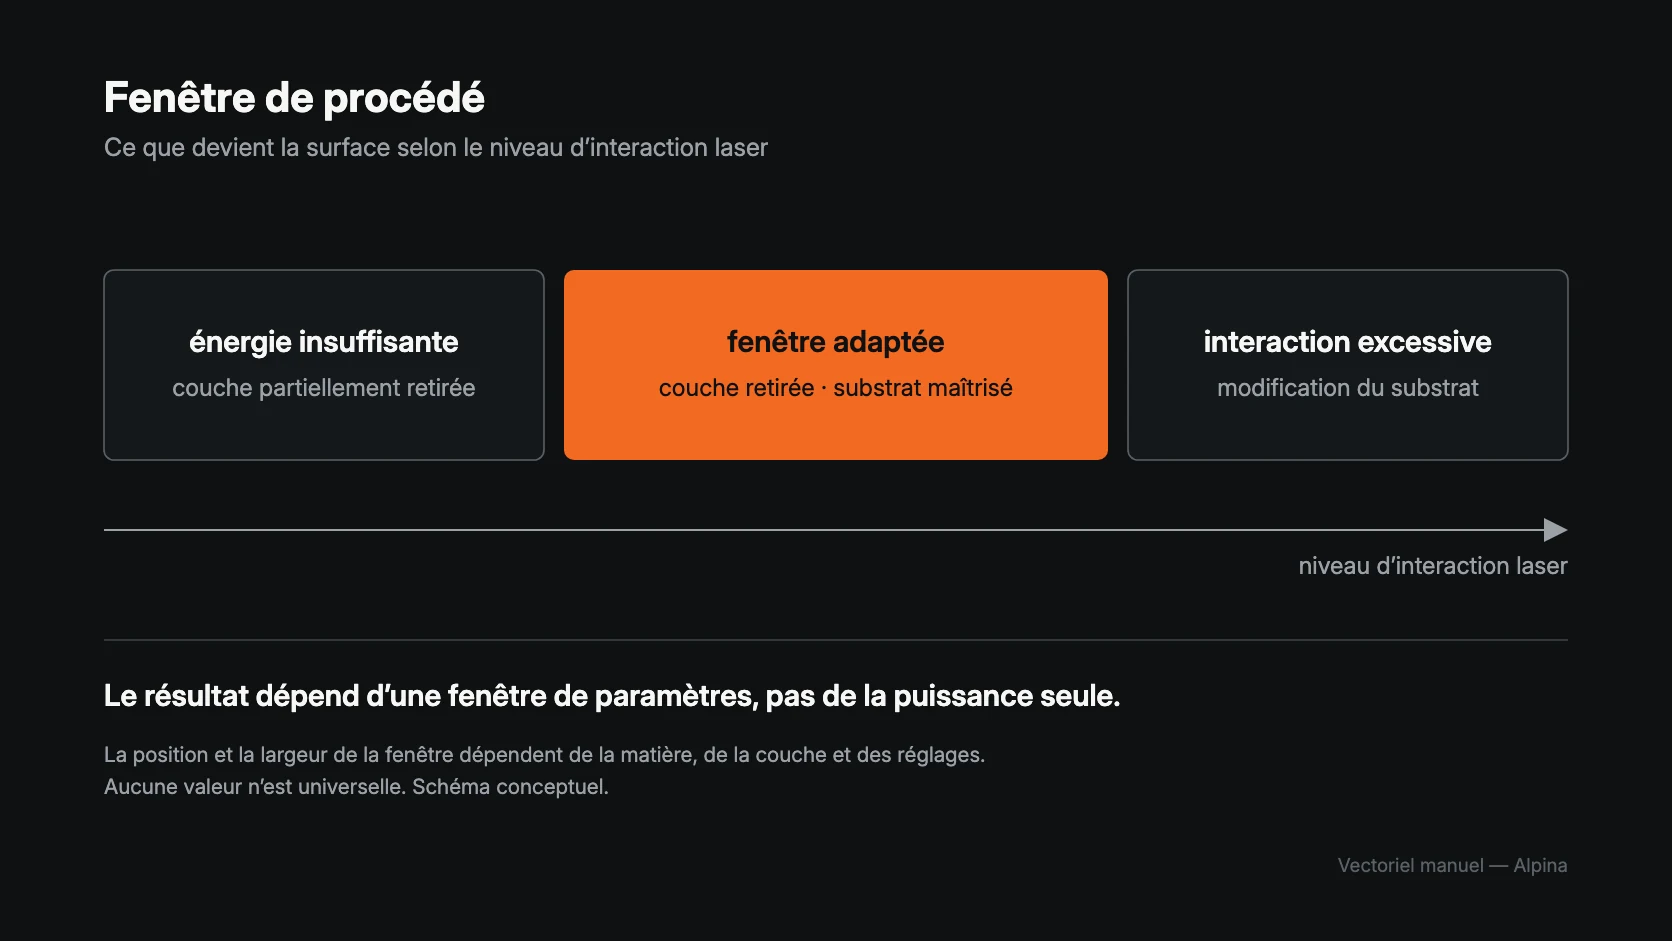
RéalitéFaux. Bien réglé, le laser retire la couche en limitant fortement l'altération du métal. Au-delà d'un certain niveau d'énergie, il le fait fondre, l'oxyde ou le creuse. Sur un acier rouillé, une fluence de 4,26 J/cm² a retiré la rouille sans dommage observé. À 5,68 J/cm², le métal a fondu et s'est couvert de cratères.[8] Le résultat dépend du réglage, rapporté à la couche et au support. Les mesures et les conditions sont détaillées dans notre guide le nettoyage laser abîme-t-il le métal ?.
« Le nettoyage laser est un procédé à froid »
RéalitéFaux, en tout cas pour la surface. Le laser agit par la chaleur, parfois accompagnée d'une onde de choc. Pendant le décapage d'une peinture sur acier en impulsions nanosecondes, avec un réglage énergique, la mesure par pyrométrie infrarouge a relevé à la surface un palier de solidification vers 1 450 °C : la surface du métal fondait à chaque impulsion.[9] Sur un inox de 10 mm nettoyé avec un laser de plus de 1 kW, la surface a atteint 547 °C, puis 675 °C quand le pas de balayage a été resserré.[10]
Sur une pièce massive, en revanche, cette chaleur reste concentrée près de la surface. Sur des poutres de pont épaisses, l'acier restait assez froid pour être touché à la main.[1] « À froid » peut donc décrire la masse d'une pièce épaisse, jamais la surface traitée.
« Le laser est sélectif : il ne retire que la couche »
RéalitéÀ nuancer. La sélectivité existe : la couche absorbe mieux le rayonnement et part à un niveau d'énergie plus bas que le métal. Mais l'écart entre les deux est parfois faible. Dans deux études en impulsions nanosecondes, 25 à 33 % d'énergie en plus, par surface ou par impulsion, séparaient le meilleur résultat du premier dommage.[8][11] La sélectivité diminue aussi dès que le métal est à nu. Lors du décapage d'une peinture sur inox, la chaleur accumulée était sept fois plus forte aux deuxième et troisième passages qu'au premier, une fois la peinture partie.[9] Le laser est sélectif dans une fenêtre de réglage, pas par nature.
« Sans contact, donc rien ne touche la pièce »
RéalitéVrai pour le contact mécanique, à nuancer pour le reste. Aucun outil, abrasif ou média ne frotte la surface : pas d'usure par frottement, pas de grain incrusté. Le décapage s'accompagne pourtant d'effets mécaniques : onde de choc du plasma, contrainte thermique qui décolle la couche.[12] Il laisse aussi des contraintes dans le métal. Sur un acier ferritique nettoyé au laser, des chercheurs ont mesuré des contraintes résiduelles de traction jusqu'à 354 MPa et une couche affectée jusqu'à 90 µm, sans perte d'endurance en fatigue dans la plage testée.[13] Le mot décrit l'outil. Il ne garantit rien sur l'état de la pièce.
« Il ne produit aucun déchet »
RéalitéFaux tel que formulé. Le laser n'ajoute ni abrasif ni produit chimique : c'est là son vrai gain. La couche retirée, elle, ne disparaît pas. Elle part en particules, en fumées et en gaz. Une partie se redépose, le reste est capté et finit dans les filtres de l'aspiration.[3][14] Quand la couche contient du plomb, les déchets collectés restent des déchets dangereux.[1] La formulation juste est donc : moins de déchets à gérer qu'avec une projection abrasive, mais pas zéro. Le devenir de la matière retirée est expliqué dans notre guide sur comment fonctionne le nettoyage laser.

« Il n'y a pas de poussière »
RéalitéFaux. Il n'y a pas de poussière d'abrasif, mais il y a des particules issues de la couche, et elles sont très fines. Lors d'essais de l'INRS sur une peinture thermolaquée, plus de 95 % des poussières émises étaient alvéolaires, c'est-à-dire capables d'atteindre le fond des poumons, et 75 à 85 % mesuraient moins de 100 nm. Les chercheurs ont aussi détecté des hydrocarbures aromatiques polycycliques, des isocyanates et du benzène.[14] Sur des pièces automobiles dérouillées au laser dans un local fermé, la concentration moyenne de particules PM10 mesurée à 30 cm de la zone dépassait 7 000 µg/m³.[15] D'où le captage à la source, que le Code du travail impose pour les émissions dangereuses ou gênantes.[7]
« Il n'utilise aucun consommable »
RéalitéÀ nuancer. Pas d'abrasif, pas de solvant : c'est exact. Mais une installation de décapage laser consomme de l'électricité et use plusieurs éléments. La lentille ou fenêtre de protection, devant l'optique, reçoit les projections et se remplace ; c'est pourquoi des lentilles de rechange sont livrées avec plusieurs de nos nettoyeurs pulsés.[16] Lors d'essais de la NASA sur des pièces très grasses, la vitre de protection devait être nettoyée toutes les 5 à 10 minutes.[17] Les filtres de l'aspiration se colmatent et se changent, avec des précautions propres aux poussières qu'ils contiennent.[18] S'y ajoutent les protections individuelles. « Sans consommable abrasif ni chimique » est exact. « Sans consommable » ne l'est pas.
« Plus il y a de watts, mieux ça nettoie »
RéalitéFaux pour la qualité, en partie vrai pour le débit. À réglage comparable, plus de puissance permet d'enlever plus de matière par seconde : en laser continu, le taux d'enlèvement augmente avec la puissance.[19] La qualité du résultat dépend d'autres grandeurs : l'énergie par impulsion, la fluence, le recouvrement et le nombre de passages. Sur un aluminium aéronautique peint, la meilleure surface a été obtenue à 20 mJ par impulsion ; à 25 mJ, le métal présentait des piqûres et des traces de fusion.[11] Davantage de puissance, sans le réglage adapté à la couche, ne donne pas une surface plus propre.
« Un laser pulsé ne peut pas endommager le métal »
RéalitéFaux. Le régime pulsé limite la profondeur chauffée à chaque impulsion. Il ne rend pas le métal invulnérable. Sur une tôle d'acier de 1,8 mm dépeinte en impulsions nanosecondes, au point de focalisation et à l'air libre, une couche refondue de 8 à 11 µm s'est formée à la surface du métal.[12] Les études qui trouvent un réglage sans dommage trouvent aussi, avec un quart à un tiers d'énergie en plus, un réglage qui fond le métal.[8][11] La comparaison entre régimes est traitée dans le guide le nettoyage laser abîme-t-il le métal ?.
« Un laser continu abîme forcément le support »
RéalitéFaux, au sens de « forcément ». Des fenêtres de nettoyage sans dommage visible ont été publiées en laser continu. Sur un alliage d'aluminium 7075 revêtu d'un apprêt, un laser continu de 500 W a nettoyé complètement la surface sans dommage à environ 178 W/mm², et laissé des marques d'ablation à 193 W/mm².[20] La marge tient donc en une dizaine de pourcents. Sur un autre alliage d'aluminium, une couche refondue apparaissait en bordure de zone, même au réglage retenu.[19] Le continu n'est donc pas condamné à abîmer, mais dans ces études sur aluminium il laissait peu de marge.
« C'est toujours plus rapide que le sablage »
RéalitéFaux en général. Aucune étude publique trouvée ne compare laser et projection abrasive sur la même pièce, avec le même revêtement et le même niveau de finition. Les cadences publiées montrent surtout que le laser ralentit fortement quand l'épaisseur augmente : 0,68 m² par heure sur 380 µm de peinture et 0,19 m² par heure sur 635 µm, avec un laser pulsé de 1 kW.[1] Les cadences élevées, comme les 6 à 11 m² par heure du robot aéronautique, concernent des revêtements minces et un laser CO2 de 6 kW, et elles ont été comparées à un décapage chimique.[3]
Sur une petite zone, en revanche, le laser peut raccourcir le chantier dans son ensemble, parce qu'il évite le confinement, le nettoyage de l'abrasif et une partie du masquage.[1]
« C'est forcément plus économique »
RéalitéFaux en général. Le laser évite des coûts bien identifiés : abrasif, évacuation, confinement, produits chimiques, main-d'œuvre de nettoyage. Il demande en échange un investissement initial élevé, une aspiration, des protections et de la formation. Le résultat dépend du procédé remplacé et du coût de la main-d'œuvre. Pour le robot aéronautique déjà cité, comparé au décapage chimique qu'il remplaçait, le même investissement s'amortissait en quatre mois environ avec un coût horaire de main-d'œuvre élevé, et en deux ans et demi avec un coût horaire bas.[3] Sur des peintures épaisses et de grandes surfaces, la faible cadence peut annuler l'avantage.
« C'est écologique par définition »
RéalitéÀ nuancer. Le laser supprime le flux d'abrasif et de chimie, et c'est un gain environnemental réel. Une analyse de cycle de vie menée sur le dérouillage de pièces de boîtes de vitesses a trouvé un impact environnemental environ 83 % plus faible que le sablage. Dans cette même étude, l'impact restant venait surtout de l'électricité consommée.[15] Le procédé émet aussi des fumées qu'il faut capter, et ses filtres deviennent un déchet, dangereux si la couche l'était.[1] L'INRS relève que ces procédés, souvent présentés comme plus « écocompatibles », émettent des fumées potentiellement dangereuses.[14] On peut écrire « moins de déchets et pas de chimie », à condition de capter les fumées et de traiter les filtres. Le reste relève du bilan environnemental complet.
« Ça fonctionne sur tous les matériaux »
RéalitéFaux. Le laser traite un couple formé par une couche et un support. Sur des pièces d'avion décapées par un laser CO2 de forte puissance, le procédé a bien fonctionné sur l'aluminium nu ou plaqué, mais il a brûlé une couche anodisée et déformé un panneau en magnésium.[3] Sur un composite carbone-époxy traité à 1 064 nm en impulsions picosecondes, le seuil de dommage du composite est plus bas que le seuil d'ablation de la résine : les fibres sont touchées avant que la résine ne parte.[21] Sur la pierre, le nettoyage à 1 064 nm a provoqué un jaunissement sur tous les échantillons étudiés.[22] Le détail par famille figure dans notre guide sur quels matériaux nettoyer au laser.
« Pas besoin d'EPI puisqu'il n'y a pas de projection abrasive »
RéalitéFaux. L'absence d'abrasif supprime le risque de rebond de grenaille. Elle ne supprime pas le danger principal, qui est le rayonnement. Un nettoyeur laser industriel portatif est de classe 4 : faisceau invisible, dangereux pour la rétine et la peau, réflexions dangereuses, risque d'incendie.[5] Il faut des lunettes ou une visière choisies pour la longueur d'onde et la puissance de la machine, des vêtements couvrants et, selon la couche retirée, une protection respiratoire contre les particules et les gaz.[14] Ces protections individuelles viennent en complément de la zone contrôlée et du captage, pas à leur place.[7]