/* [DS] Couche de fidelite generalisee aux guides de la famille .alp-dl : 1795 (pilote), 1779, 1811, 1826. */

Quels matériaux nettoyer au laser ? Compatibilités et limites
Mis à jour en octobre 2026Lecture 17 minGuide fondamental
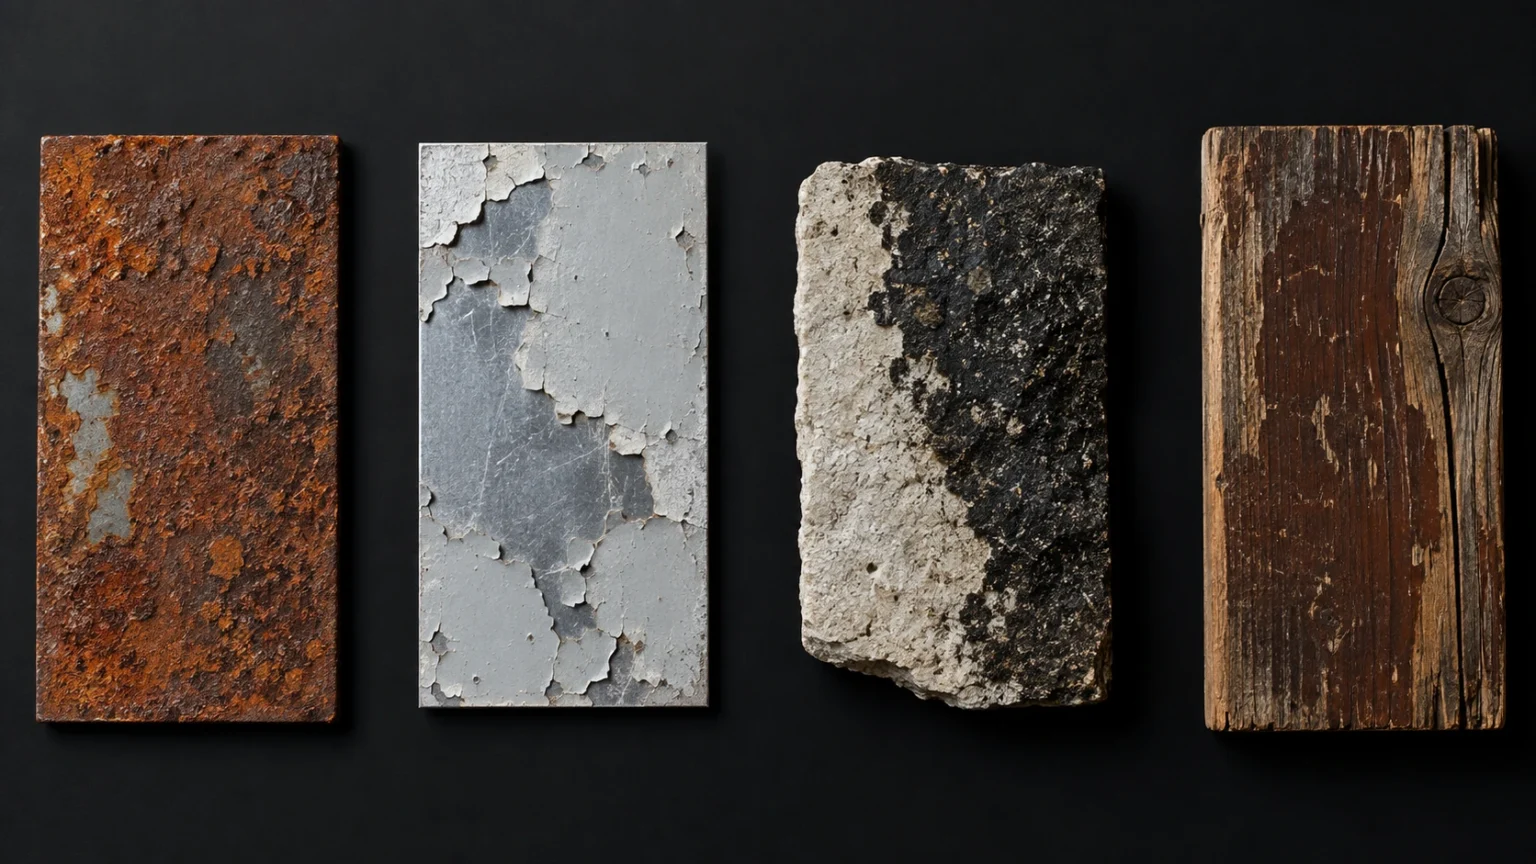
Quatre familles de supports traitables au laser : acier oxydé, aluminium peint, pierre encrassée et bois revêtu, présentés côte à côte

Le nettoyage laser ne traite jamais un matériau isolé : il traite un couple formé par la couche à retirer et le support qui la porte. La compatibilité dépend de la façon dont chacun absorbe la longueur d'onde utilisée, de la vitesse à laquelle le support évacue la chaleur, et du critère de modification que l'on accepte. De nombreux couples couche/support métalliques figurent parmi les cas les plus favorables et les mieux documentés. Les métaux très réfléchissants, les supports minéraux et les matériaux organiques restent traitables, mais dans une fenêtre plus étroite. Un essai sur pièce représentative reste la seule validation qui vaille.

En atelier, la question arrive presque toujours sous la même forme. Est-ce que ça marche sur l'aluminium ? Est-ce que ça marche sur le bois ? La demande est légitime, mais la réponse qu'on trouve en ligne l'est moins. Taper « matériaux nettoyage laser » dans un moteur renvoie presque toujours la même chose : une liste de familles compatibles, sans condition et sans source.

Le nom du matériau ne suffit pourtant pas à répondre. Une même pièce d'aluminium se comporte différemment selon qu'elle porte une peinture, un oxyde natif ou un dépôt de graisse. Un acier peint et un acier rouillé ne posent pas le même problème. Et une pierre calcaire couverte d'une croûte noire n'est pas un cas plus simple qu'une pièce mécanique, malgré les apparences.

Cet article explique ce qui détermine réellement la compatibilité des matériaux en nettoyage laser, passe en revue les grandes familles de supports avec leurs points de vigilance documentés, et propose une matrice de synthèse. Il ne donne ni réglage ni puissance à choisir : ces sujets relèvent d'autres guides.

Définition

Que veut dire « compatible » en nettoyage laser ?

Un matériau n'est pas compatible ou incompatible dans l'absolu. La formulation utile est plus précise : la couche indésirable part-elle avant que le support n'atteigne le niveau de modification que l'on a décidé de ne pas dépasser ?

Cette définition suppose d'abord qu'on ait défini un critère. Une pièce de maintenance et un objet patrimonial ne tolèrent pas la même chose. Elle suppose ensuite un écart entre deux seuils : celui à partir duquel la couche est retirée, et celui à partir duquel le support commence à se modifier. Cet écart s'appelle la fenêtre de procédé, et c'est lui qui rend le nettoyage sélectif possible. Sa physique est détaillée dans le guide sur l'ablation laser.

Le laser traite un couple, pas un matériau

C'est le point le plus souvent manqué. Le faisceau ne connaît pas le nom du métal : il rencontre d'abord ce qui se trouve en surface. On parle pour cette raison d'un couple couche / substrat, la couche étant ce qu'on veut retirer et le substrat ce qu'on veut préserver.
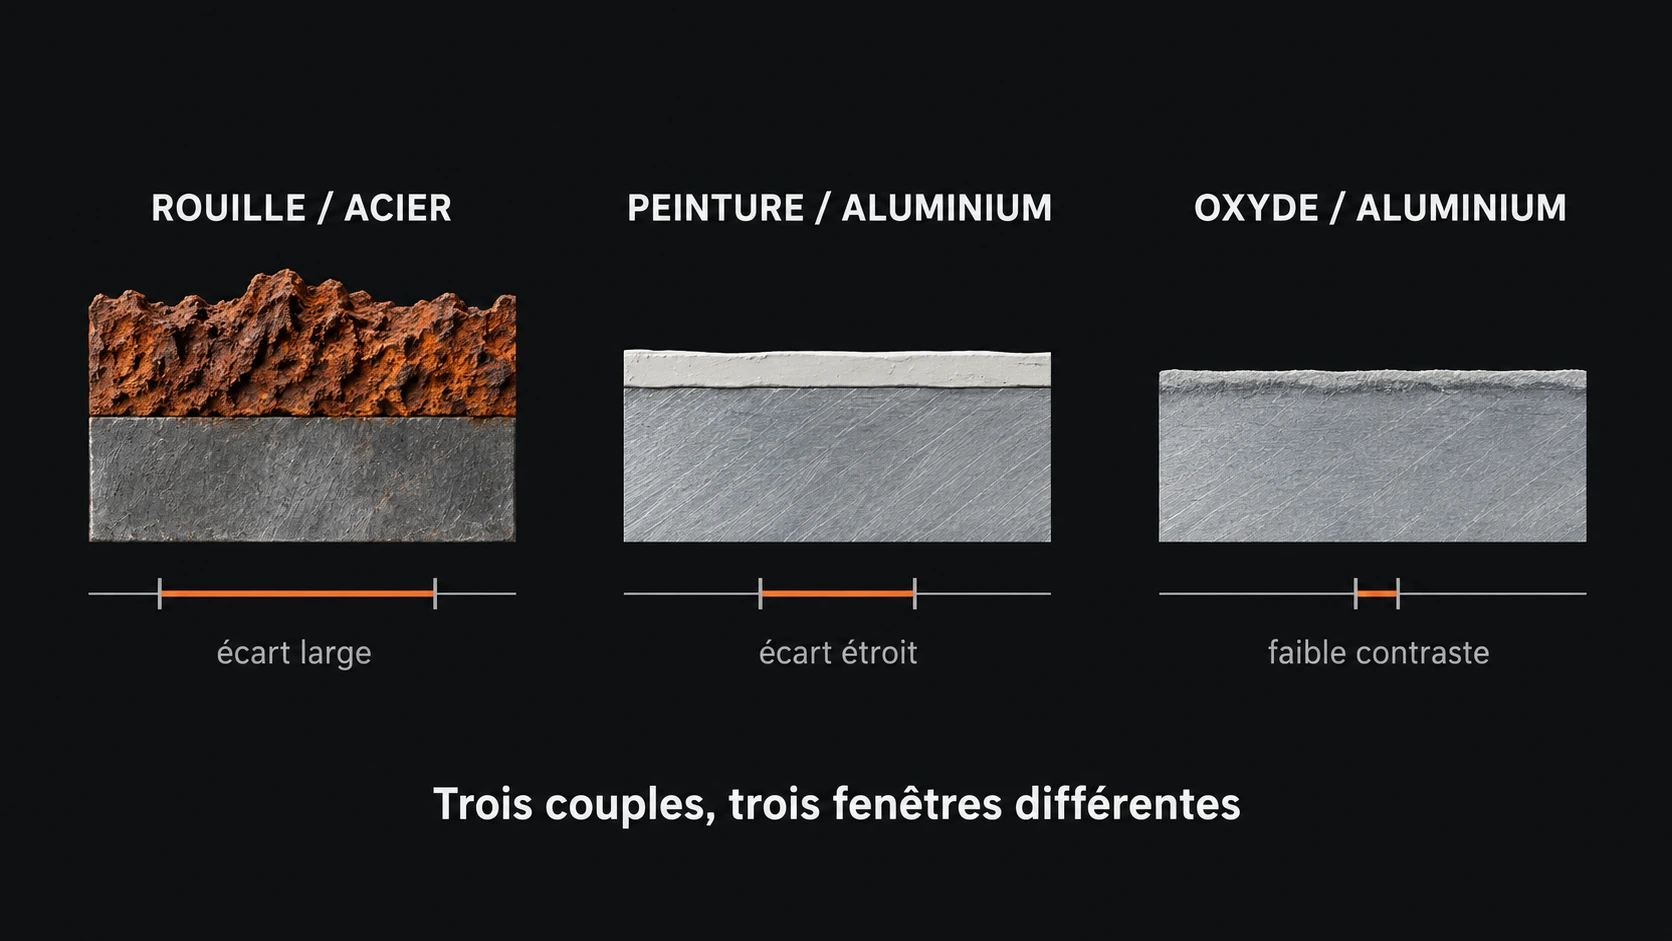
Comparaison de trois couples couche-substrat en nettoyage laser : rouille sur acier, peinture sur aluminium et oxyde d'aluminium sur aluminium, avec l'écart de seuils correspondant
Le nettoyage laser ne traite pas un matériau mais un couple. À support identique, changer la couche change la fenêtre de procédé. Schéma conceptuel.

Trois couples couche/support illustrent l'écart :

  • Rouille sur acier. L'oxyde est poreux, sombre, il absorbe bien et tient mal. Le support réfléchit davantage et reste plus cohésif. L'écart entre les deux est confortable.
  • Peinture sur aluminium. Le contraste d'absorption peut être favorable, mais le support fond à une température relativement basse et évacue vite la chaleur. La marge de réglage se resserre.
  • Oxyde d'aluminium sur aluminium. Ici, la couche et le support sont chimiquement proches. L'écart de comportement est plus faible, donc plus difficile à exploiter.

Dans les trois cas, le matériau de la pièce est un métal courant. Le problème posé au procédé, lui, change à chaque fois.

Trois réponses possibles, pas deux

Répondre par oui ou par non force à trancher là où la physique ne tranche pas. Dans la suite de cet article, trois réponses sont utilisées :

  • généralement favorable : l'écart entre les seuils est large, le procédé est robuste ;
  • compatible sous conditions : l'écart existe mais il est plus étroit, le réglage et l'essai deviennent déterminants ;
  • généralement peu adapté avec un nettoyeur fibre industriel : le procédé peut exister en laboratoire ou avec une autre technologie, mais pas dans les conditions d'un atelier avec ce type de machine.
Mécanismes

Les quatre propriétés qui décident réellement

Quatre grandeurs suffisent à expliquer la plupart des écarts observés d'un matériau à l'autre. Elles agissent ensemble, et c'est leur combinaison qui compte plus que chacune prise isolément.

Les quatre propriétés qui déterminent la compatibilité d'un matériau en nettoyage laser : absorption à la longueur d'onde, conductivité thermique, tenue du support et nature de l'interface
Quatre grandeurs suffisent à expliquer la plupart des écarts observés d'un matériau à l'autre. Schéma conceptuel.

Absorption et réflectivité à la longueur d'onde utilisée

Un matériau ne réagit qu'à l'énergie qu'il absorbe. Ce qui est réfléchi ne participe pas au nettoyage, et ce qui est transmis non plus.

L'absorption dépend fortement de la longueur d'onde. Les machines de nettoyage industriel, y compris celles de la gamme Alpina Laser, travaillent dans le proche infrarouge, autour de 1 064 nm pour les sources pulsées. À cette longueur d'onde, les métaux ne se comportent pas de la même façon : les valeurs de référence des constantes optiques des solides montrent des écarts importants entre le fer, l'aluminium et le cuivre dans l'infrarouge.[1]

C'est l'une des raisons pour lesquelles le cuivre est plus délicat que l'acier. La dureté ou la qualité du métal n'y sont pour rien : il renvoie simplement une part bien plus importante du faisceau.

Il faut y ajouter un effet moins intuitif. L'absorption d'une surface change avec son état : une surface oxydée, rugueuse ou encrassée absorbe généralement mieux que la même surface polie. C'est d'ailleurs une partie de l'explication du procédé, puisque la couche sale absorbe là où le support propre réfléchit davantage.

Conductivité thermique : où part la chaleur

L'énergie absorbée devient de la chaleur. Ce qu'elle produit dépend ensuite de la vitesse à laquelle le matériau l'évacue. Absorption optique et diffusion thermique sont deux mécanismes distincts, et il est utile de ne pas les confondre : le premier détermine combien d'énergie entre, le second où elle va une fois entrée.

Un métal très conducteur comme l'aluminium ou le cuivre disperse rapidement la chaleur dans la masse. Cela tend à protéger la surface d'un échauffement très localisé, mais cela contribue aussi à exiger davantage d'énergie pour obtenir un effet, et la chaleur se retrouve ailleurs dans la pièce. Un acier ou un titane, moins conducteurs, concentrent davantage l'effet en surface : le seuil peut être atteint plus facilement, et la marge avant modification peut être plus courte.

Des mesures de seuils de claquage sur métaux, sous impulsions nanoseconde, vont dans ce sens : les seuils relevés diffèrent nettement d'un métal à l'autre et se corrèlent à leurs propriétés thermophysiques.[2] Le périmètre de cette étude est celui du claquage, pas du nettoyage industriel, mais la hiérarchie entre métaux qu'elle met en évidence reste instructive.

Tenue thermique et chimique du support

Absorber et conduire ne suffisent pas. Encore faut-il savoir ce que le support supporte.

Un acier de construction tolère un échauffement bref sans conséquence fonctionnelle. Un alliage d'aluminium mince se déforme plus tôt. Un inox possède une couche passive qui assure sa résistance à la corrosion, et cette couche est directement concernée par le traitement. Un bois brunit puis carbonise. Un polymère, lui, se dégrade souvent chimiquement avant de fondre visiblement.

La revue de référence sur les effets thermiques en nettoyage laser[3] place cette question au centre : l'endommagement du substrat est majoritairement d'origine thermique, et son contrôle passe par la maîtrise de l'apport d'énergie plutôt que par une propriété intrinsèque du matériau.

Nature de l'interface entre la couche et le support

Dernier facteur, souvent décisif en pratique : la façon dont la couche tient au support.

Une croûte ou un oxyde qui adhère mal se détache pour une énergie modeste. Un revêtement cuit, un thermolaquage ou une cataphorèse tiennent beaucoup mieux et demandent davantage. Une interface nette entre deux matériaux très différents facilite la séparation. Une interface diffuse, où la couche et le support se ressemblent chimiquement, la rend plus difficile.

Familles de supports

Métaux : le terrain le plus favorable, avec des écarts réels

De nombreux couples couche/support métalliques figurent parmi les cas les plus favorables et les mieux documentés du nettoyage laser industriel. Les métaux absorbent suffisamment dans le proche infrarouge, tolèrent un échauffement bref, et portent des couches dont le comportement diffère nettement du leur. Cela ne les rend pas équivalents entre eux : la frontière la plus utile ne passe pas entre métaux ferreux et non ferreux, mais entre métaux peu réfléchissants et métaux très réfléchissants à la longueur d'onde utilisée.

Acier carbone et fonte : le cas de référence

Situation la plus favorable, et la mieux documentée. L'acier absorbe correctement à 1 064 nm, conduit modérément la chaleur, et tolère des échauffements brefs sans perte de fonction dans la plupart des usages industriels.

La rouille, la calamine et les peintures se comportent très différemment du métal sain : plus sombres, souvent poreuses, elles tiennent moins bien. L'écart de seuils est donc large, ce qui fait du nettoyage laser acier l'un des cas les plus robustes du procédé.

La fonte se comporte de façon comparable, avec une réserve. Sa surface est plus rugueuse et plus poreuse, ce qui retient davantage de contaminants et peut demander plusieurs passages.

Le détail opérationnel, paramètres, cas d'usage et choix de machine, est traité dans la page dédiée au nettoyage laser du métal.

Acier inoxydable : la question de la couche passive

Le nettoyage laser inox fonctionne bien sur le plan du retrait. Ce qui mérite attention, c'est ce qu'il advient de la couche passive, cette fine couche d'oxyde riche en chrome qui donne à l'inox sa résistance à la corrosion.

Des travaux portant spécifiquement sur le nettoyage laser du 304L montrent qu'une couche d'oxyde riche en chrome, d'une épaisseur de quelques micromètres, se développe en surface pendant l'opération, et que son épaisseur dépend fortement de la température de surface atteinte pendant le procédé. La même étude relève, par analyse élémentaire, des zones appauvries en chrome sous cette couche, le chrome ayant été consommé pour la former.[4] Les valeurs relevées étant propres au montage étudié, elles ne se transposent pas telles quelles.

D'autres travaux, également consacrés au nettoyage laser de l'inox, décrivent des effets métallurgiques et un comportement en corrosion intergranulaire modifiés[5], ainsi que des évolutions de microstructure et de propriétés mécaniques après nettoyage d'un 304L corrodé.[6] Le comportement en usure et en corrosion après nettoyage laser de forte puissance a lui aussi été étudié.[7]

Ces modifications ne vont pas systématiquement dans le sens d'une dégradation. Dans certaines conditions, un traitement laser de surface peut au contraire améliorer la tenue à la corrosion : des travaux récents décrivent une réduction significative de la corrosion d'un acier inoxydable par passivation laser en champ fort.[8] Ce dernier cas relève d'un traitement de passivation, pas d'une opération de nettoyage, et ne doit pas être lu comme une promesse applicable au décapage courant.

Sur un inox, la couche passive, et donc la passivation qui protège la pièce, est concernée par l'opération. Le résultat doit être vérifié pour l'usage visé, particulièrement en agroalimentaire, en environnement marin, ou sur une pièce dont la tenue à la corrosion est fonctionnelle. Affirmer que le laser dégrade l'inox serait inexact ; affirmer qu'il le laisse inchangé le serait tout autant.

Aluminium et alliages : réfléchissant, mais traitable

L'aluminium réfléchit fortement dans le proche infrarouge. Il conduit aussi très bien la chaleur, et fond à une température relativement basse.

Cela ne l'exclut pas, loin de là. Deux éléments jouent en sa faveur. Ce qu'on cherche à retirer, peinture, oxyde ou dépôt, absorbe généralement mieux que le métal nu : le contraste d'absorption travaille dans le bon sens. Et les sources pulsées à architecture MOPA, qui permettent de régler la durée d'impulsion, offrent un levier supplémentaire sur ce type de surface. Chez Alpina Laser, le nettoyage laser aluminium et le laiton figurent parmi les applications documentées des machines pulsées 300 W, dont la largeur d'impulsion est réglable de 13 à 500 ns.

La vigilance porte sur trois points. Les tôles minces et les alliages traités thermiquement se déforment ou se modifient localement plus vite que l'acier. La température de fusion relativement basse du métal laisse peu de marge une fois la couche partie. Enfin, une couche d'épaisseur irrégulière fait varier l'énergie qui atteint réellement le support d'un point à l'autre : là où la couche est plus fine, le métal reçoit davantage.

Des travaux sur le décapage de peinture de peaux d'aéronef en alliage d'aluminium montrent d'ailleurs que le comportement électrochimique de la surface après traitement fait partie des paramètres à contrôler.[9]

Cuivre, laiton et bronze : la fenêtre la plus étroite

Cas le plus délicat parmi les métaux courants. Le cuivre réfléchit très fortement dans le proche infrarouge et conduit la chaleur mieux que presque tous les métaux industriels. Les deux effets se cumulent : une grande partie du faisceau repart, et le peu qui est absorbé tend à se disperser rapidement.

Deux conséquences pratiques. Il faut en général davantage d'énergie pour obtenir un effet, ce qui rapproche le réglage du seuil de modification du support. Et l'absorption de ces alliages varie beaucoup avec l'état de surface : une légère oxydation ou une rugosité différente peut changer sensiblement la quantité d'énergie réellement couplée. Un réglage validé sur une pièce ne se transpose donc pas sans contrôle à la suivante.

Le laiton fait partie des applications documentées des machines pulsées MOPA d'Alpina Laser. Pour le cuivre pur, aucune série d'essais propre n'est disponible : le raisonnement ci-dessus est physique, et il ne remplace pas un essai. Le nettoyage laser cuivre reste donc un cas à instruire au cas par cas.

Titane, acier galvanisé et métaux revêtus

Le titane absorbe mieux que l'aluminium et conduit peu la chaleur. Il se prête au procédé, mais il s'oxyde facilement à chaud, ce qui peut se traduire par une coloration de surface. Sur une pièce où cet aspect compte, la question mérite d'être posée avant l'essai.

L'acier galvanisé demande une décision préalable : veut-on retirer la couche de zinc, ou la préserver ? Le zinc fond à basse température et se vaporise bien avant l'acier. Retirer une peinture sans entamer la galvanisation est une opération à fenêtre étroite, à valider au cas par cas. Il faut par ailleurs tenir compte de la nature des fumées produites, point qui relève de la sécurité d'un laser de classe 4.

Pour les métaux revêtus en général, chromage, nickelage, anodisation ou peinture cuite, la question n'est plus celle du métal mais celle du traitement de surface : est-il la couche à retirer, ou fait-il partie de ce qu'il faut préserver ? Un traitement de surface fonctionnel doit être considéré comme un support à préserver, pas comme une salissure. Voir la page retrait de revêtement au laser.

Patrimoine et façade

Matériaux minéraux : pierre, béton, brique

Sur les supports minéraux, le contraste d'absorption est souvent très favorable. Une croûte noire, une suie ou un encrassement urbain absorbent beaucoup plus qu'une pierre claire. C'est ce qui a fait du laser un outil reconnu en conservation du patrimoine.

C'est aussi sur ces matériaux qu'est documentée l'une des limites les mieux établies du procédé.

Le jaunissement, une limite réelle et documentée

Le nettoyage laser pierre au Nd:YAG à 1 064 nm, sur des pierres couvertes de croûtes noires, s'accompagne parfois d'un jaunissement de la surface.[10] Le phénomène est connu et étudié. Plus largement, la couleur sert de critère pour fixer les limites d'application du laser sur pierre : des seuils ont été établis par mesure colorimétrique sur plusieurs pierres de construction.[11]

Son origine a été partiellement élucidée : les composants absorbants de la salissure, notamment le noir de fumée et les oxydes de fer comme l'hématite, contribuent à la formation de la coloration jaune.[10] Le mécanisme n'est pas totalement établi à ce jour, et plusieurs explications coexistent dans la littérature. Raison de plus pour ne pas le traiter comme un paramètre maîtrisé. Des méthodes existent en revanche pour l'atténuer, ce qui confirme qu'il s'agit d'un problème reconnu et documenté, non d'un incident isolé.[12]

Sur un support minéral clair, « la salissure est partie » ne signifie donc pas automatiquement « le résultat est bon ». Le critère d'acceptation doit inclure la couleur.

Ce qu'Alpina Laser peut affirmer sur la pierre

Il faut distinguer ici ce qui est documenté de ce qui ne l'est pas.

Les machines pulsées 300 W ont été présentées et démontrées par le fabricant sur la pierre, aux côtés du bois et du métal. L'information est réelle, mais elle reste une déclaration du fabricant : aucun type de pierre n'est précisé, aucun contaminant, aucun résultat mesuré, aucune cadence. Elle ne constitue donc pas une garantie de résultat sur un objet précis.

Le béton et la brique n'ont pas fait l'objet, dans les sources retenues ici, de travaux spécifiques au nettoyage laser. Ce qu'on peut en dire relève de la tendance plutôt que du résultat établi : ce sont des surfaces poreuses et hétérogènes, où le contraste d'absorption entre salissure et support est souvent exploitable, mais où la rugosité et les variations locales de composition compliquent l'obtention d'un résultat uniforme. Un essai reste indispensable.

Pour un chantier réel, la page nettoyage laser de la pierre traite la mise en œuvre. Sur un objet patrimonial, la règle reste d'identifier le support avant d'intervenir et d'avancer progressivement.

Matériaux organiques

Bois et matériaux organiques

Le bois est le matériau non métallique le plus demandé, et celui qui demande le plus de méthode.

La difficulté est structurelle. Contrairement à un métal, la fibre du bois absorbe elle aussi le rayonnement infrarouge. L'écart de seuil entre la finition à retirer et le support est donc naturellement plus faible que sur un métal.

Les conséquences sont documentées. À 1 064 nm, le nettoyage laser de matériaux fibreux organiques provoque la formation de chromophores jaunes et des modifications chimiques caractéristiques d'une dégradation thermique.[13] Sur des bois polychromes, le résultat dépend directement de la longueur d'onde employée[14], et des mesures colorimétriques sur bois doré confirment que les variations de couleur dépendent de la longueur d'onde, de la fluence et du nombre d'impulsions.[15]

Le bois n'en devient pas incompatible pour autant. Le résultat se joue sur le réglage et la méthode, pas sur la puissance disponible.

Le choix d'une machine pulsée 300 W à source MOPA pour le bois a été validé par écrit par le fabricant, sur un cas client réel de restauration de mobilier. L'approche de travail qu'Alpina Laser retient ensuite relève de sa pratique commerciale et non d'un protocole publié : impulsions courtes, énergie faible, fréquence élevée, et plusieurs passages légers plutôt qu'un seul passage appuyé. C'est ce que permet la largeur d'impulsion réglable de 13 à 500 ns.

En revanche, aucune cadence, aucun réglage précis par essence et aucune limite par type de finition ne sont documentés. Sur ces points, la seule réponse correcte reste l'essai préalable.

Deux précautions méritent d'être rappelées. Une peinture ancienne doit être identifiée avant d'être décapée : certaines formulations anciennes peuvent contenir du plomb ou d'autres substances dangereuses, et cette identification conditionne les mesures de captation et de protection à prévoir. Par ailleurs, dans un atelier bois, la sciure et les copeaux constituent un risque d'incendie par point chaud qui impose une surveillance après intervention.

La mise en œuvre du nettoyage laser bois est traitée dans la page nettoyage laser du bois et dans le guide décaper le bois au laser.

Cas sensibles

Plastiques, composites et verre : les cas où il faut se méfier

Polymères et plastiques

Les plastiques font partie des supports les plus délicats, pour une raison autant chimique que thermique : beaucoup de polymères se dégradent avant de fondre visiblement. Décoloration, fragilisation, dégagement gazeux ou perte de propriétés mécaniques peuvent survenir alors que la surface paraît encore intacte.

S'y ajoute la diversité de la famille. Deux plastiques d'aspect voisin peuvent absorber très différemment dans l'infrarouge, selon leur composition, leurs charges et leurs pigments. Aucune source retenue ici ne permet de statuer sur « le plastique » en général, et c'est précisément le problème : la position raisonnable consiste à traiter chaque pièce comme un cas particulier plutôt qu'à appliquer une règle de famille. Le nettoyage laser plastique relève donc systématiquement de la validation préalable.

Composites à matrice organique

Les composites illustrent mieux que tout autre matériau la notion de fenêtre étroite.

Lorsqu'on décape une peinture sur un composite à fibres de carbone, la difficulté est de retirer la peinture sans atteindre la résine qui maintient les fibres. Une revue récente range cette sélectivité entre couches, avec la maîtrise des effets thermiques, parmi les difficultés encore ouvertes du procédé, ce qui impose un contrôle paramétrique strict.[16] Des comparaisons directes entre composites à fibres de carbone et à fibres de verre montrent en outre que ces deux familles ne se comportent pas de la même façon sous impulsions infrarouges nanoseconde.[17]

Chez Alpina Laser, les plastiques et composites sont cités parmi les applications des machines pulsées de forte énergie à dépôts épais. Cette mention décrit un domaine d'emploi, pas une garantie de résultat sur une pièce donnée. Le nettoyage laser composites suppose donc un essai documenté.

Verre

Le verre pose un problème de nature différente. Les verres silicatés courants présentent une absorption faible dans le proche infrarouge, si bien qu'une part importante du faisceau traverse le matériau au lieu d'être absorbée par lui. Cette transparence n'a cependant rien d'universel : elle dépend de la composition du verre, de ses oxydes colorants, de ses éventuels revêtements et de la longueur d'onde considérée. Un verre chargé en oxydes métalliques ou traité en surface se comporte différemment d'un verre clair ordinaire.

Lorsque cette transparence relative est vérifiée, elle n'est pas nécessairement un obstacle : si la salissure déposée dessus absorbe, elle peut être traitée pendant que le support reste peu concerné. Mais la marge de sécurité repose alors entièrement sur le contraste d'absorption, et une inclusion, un défaut ou un dépôt métallique peuvent concentrer l'énergie et amorcer une fissure. Pour le nettoyage laser verre, la validation préalable n'est pas une précaution de forme.

Les céramiques techniques constituent un cas voisin, très dépendant de leur composition et de leurs charges. Aucune source retenue ici ne porte spécifiquement sur leur nettoyage laser, ce qui interdit toute généralisation.

Contaminants

Ce que la couche change, à support identique

À support constant, changer la couche change le problème.

Couche à retirerComportementConséquence
Rouille, oxydes légersSombre, poreuse, peu cohésiveÉcart de seuils large, cas le plus simple
Calamine, oxydes formés à chaudDure, adhérentePlusieurs passages souvent nécessaires
Peinture, vernis, lasureAbsorption variable selon pigment et épaisseurLe pigment change le résultat à réglage égal
Époxy, thermolaquage, cataphorèseTrès adhérents, épaisDemande davantage d'énergie ; fenêtre plus étroite sur support sensible
Graisses, huiles, résidus organiquesFaible épaisseur, seuil basCas rapide et généralement peu risqué
Suie, croûtes noiresTrès absorbantesContraste favorable, mais risque de coloration sur support clair

Trois pages traitent ces couches en détail : nettoyage de la rouille, nettoyage de l'oxydation et retrait de revêtement.

Matrice

Matrice de compatibilité

Voici le référentiel matériaux nettoyage laser de ce guide. Il résume les sections précédentes et décrit des tendances physiques, pas des résultats garantis : chaque ligne suppose une validation sur le cas réel.
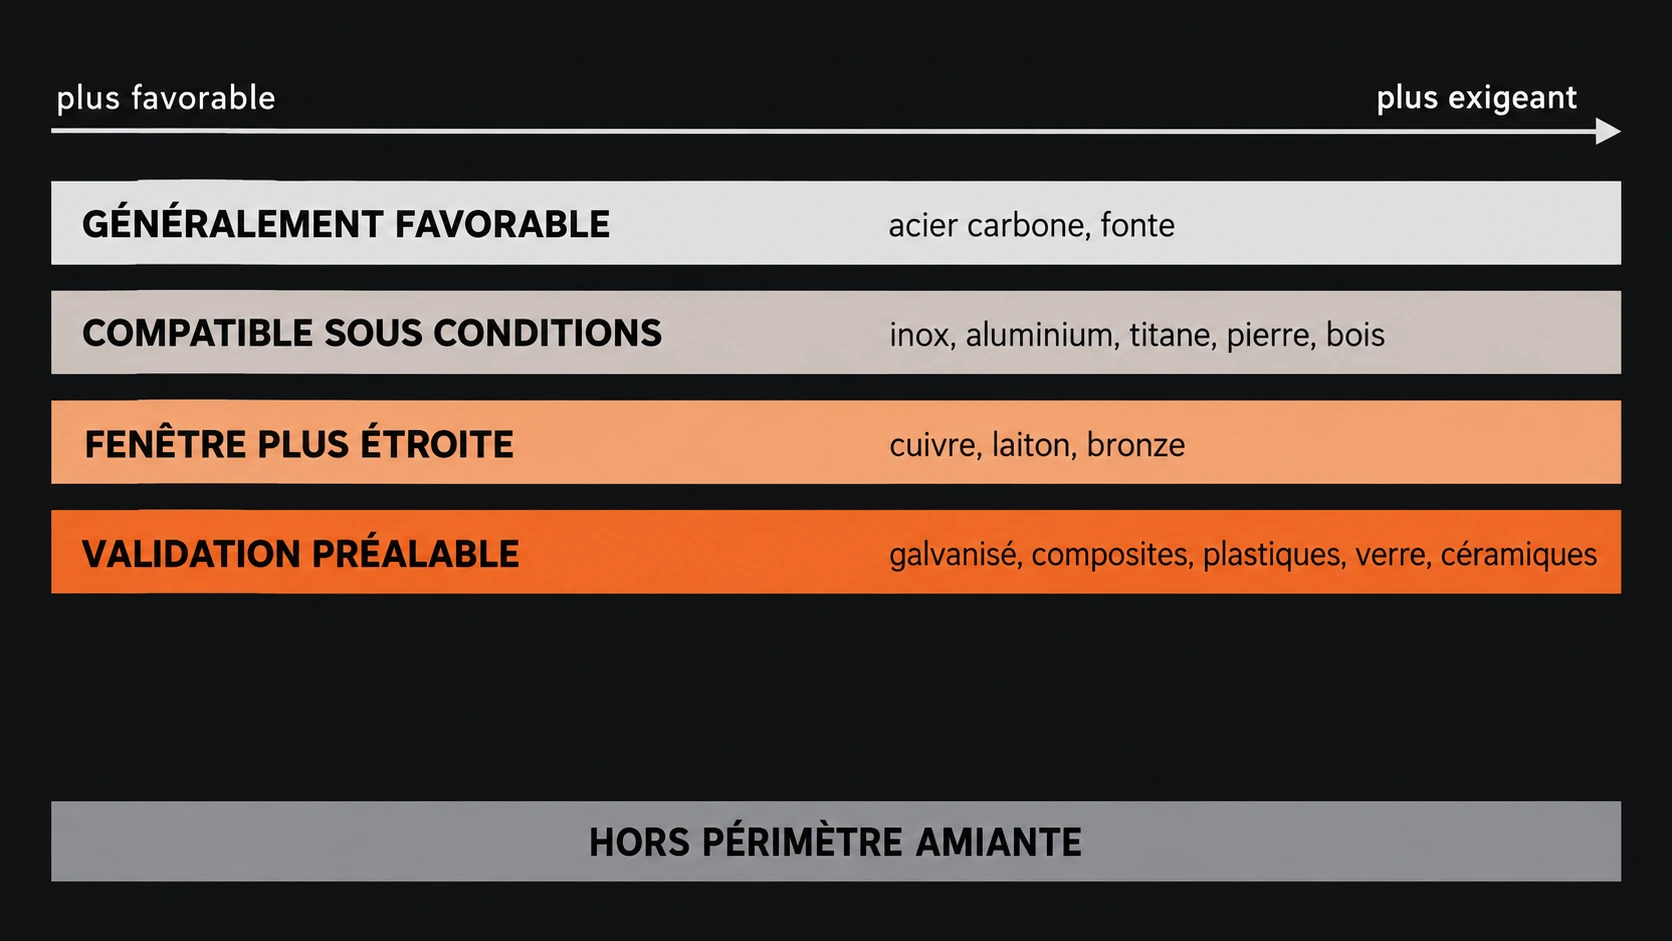
Matrice de compatibilité des matériaux en nettoyage laser, des métaux ferreux généralement favorables aux composites et verres nécessitant une validation préalable
La compatibilité se lit comme un gradient, pas comme une liste de matériaux autorisés. Schéma conceptuel.
SupportCouches typiquesCe qui joue en sa faveurPoint de vigilanceNiveau
Acier carboneRouille, calamine, peinture, graisseAbsorption correcte, forte différence avec l'oxydeÉchauffement sur pièce minceGénéralement favorable
FonteRouille, peinture, résidus de moulageComparable à l'acierSurface poreuse, plusieurs passagesGénéralement favorable
Acier inoxydableOxydes, marques de soudure, graissesBon comportement au retraitCouche passive concernée ; oxyde riche en Cr et appauvrissement sous-jacent documentés ; à valider si la tenue à la corrosion est fonctionnelleCompatible sous conditions
Aluminium et alliagesPeinture, oxyde, dépôtsContraste d'absorption favorable ; durée d'impulsion réglableRéflectivité élevée, forte conduction, fusion basse ; tôles minces ; épaisseur de couche irrégulièreCompatible sous conditions
Cuivre, laiton, bronzeOxydes, vernis, dépôtsLaiton documenté sur machines MOPARéflectivité et conduction parmi les plus élevées ; absorption très sensible à l'état de surfaceFenêtre de procédé plus étroite
TitaneOxydes, résidus d'usinageAbsorbe mieux que l'aluminium, conduit peuOxydation à chaud, coloration possibleCompatible sous conditions
Acier galvaniséPeinture sur zincContraste possibleZinc fond bas ; décider si on le préserve ; nature des fuméesValidation préalable indispensable
Pierre calcaire, marbreCroûtes noires, suie, graffitisContraste d'absorption souvent très favorableJaunissement documenté à 1 064 nmCompatible sous conditions
Béton, briqueSalissures, graffitis, encrassementContraste souvent exploitablePorosité et hétérogénéité ; pas de source spécifique retenueValidation préalable indispensable
BoisPeinture, vernis, lasure, suieProcédé sans abrasif ni contactLa fibre absorbe aussi ; assombrissement documenté ; peintures anciennes à identifierCompatible sous conditions
Composites (CFRP, GFRP)Peinture, primairePossible avec contrôle strictSélectivité délicate entre peinture et résineValidation préalable indispensable
Plastiques, polymèresDépôts, marquagesCertains dépôts épais documentésDégradation chimique avant fusion visible ; comportement très variable selon compositionValidation préalable indispensable
VerreDépôts, salissuresAbsorption souvent faible dans le proche infrarougeTransparence variable selon composition ; risque de fissure sur inclusionValidation préalable indispensable
Céramiques techniquesDépôts, résidusSelon compositionAucune source spécifique retenue ; aucune généralisation possibleValidation préalable indispensable
Matériaux contenant de l'amiante——Usage non recommandé par le fabricant ; relève d'une réglementation spécifiqueHors périmètre
Périmètre

Possible avec un laser ≠ réaliste avec un nettoyeur industriel

Une grande partie de la confusion vient d'un raccourci : la littérature scientifique montre que presque tout peut être traité par laser, donc « le laser nettoie tout ».

C'est vrai en laboratoire, et trompeur en atelier, parce qu'il ne s'agit pas du même laser.

Les travaux qui rapportent des résultats remarquables sur des polymères, des verres ou des matériaux fragiles utilisent souvent des longueurs d'onde ultraviolettes, des impulsions ultrabrèves de l'ordre de la picoseconde ou de la femtoseconde, ou des montages de laboratoire avec un contrôle très fin. Ces régimes déplacent réellement les limites.

Les machines de nettoyage industriel, celles qu'on trouve en atelier et notamment la gamme Alpina Laser, travaillent dans le proche infrarouge : autour de 1 064 nm pour les sources pulsées, autour de 1 070 à 1 080 nm pour les sources continues. Ce choix est cohérent avec leur cible principale, les métaux et les couches qu'ils portent.

Un matériau peut donc être « traitable au laser » dans une publication et rester peu adapté à un nettoyeur fibre industriel. C'est notamment le cas de plusieurs polymères peu absorbants dans l'infrarouge, pour lesquels une longueur d'onde plus courte changerait complètement le résultat. Quand cet article classe un matériau en « validation préalable indispensable » ou « peu adapté », c'est de la machine industrielle qu'il parle, pas du laser en général.

Méthode

Comment valider qu'un matériau convient

Il n'existe pas de table universelle qui remplace l'essai. Il existe en revanche une méthode.
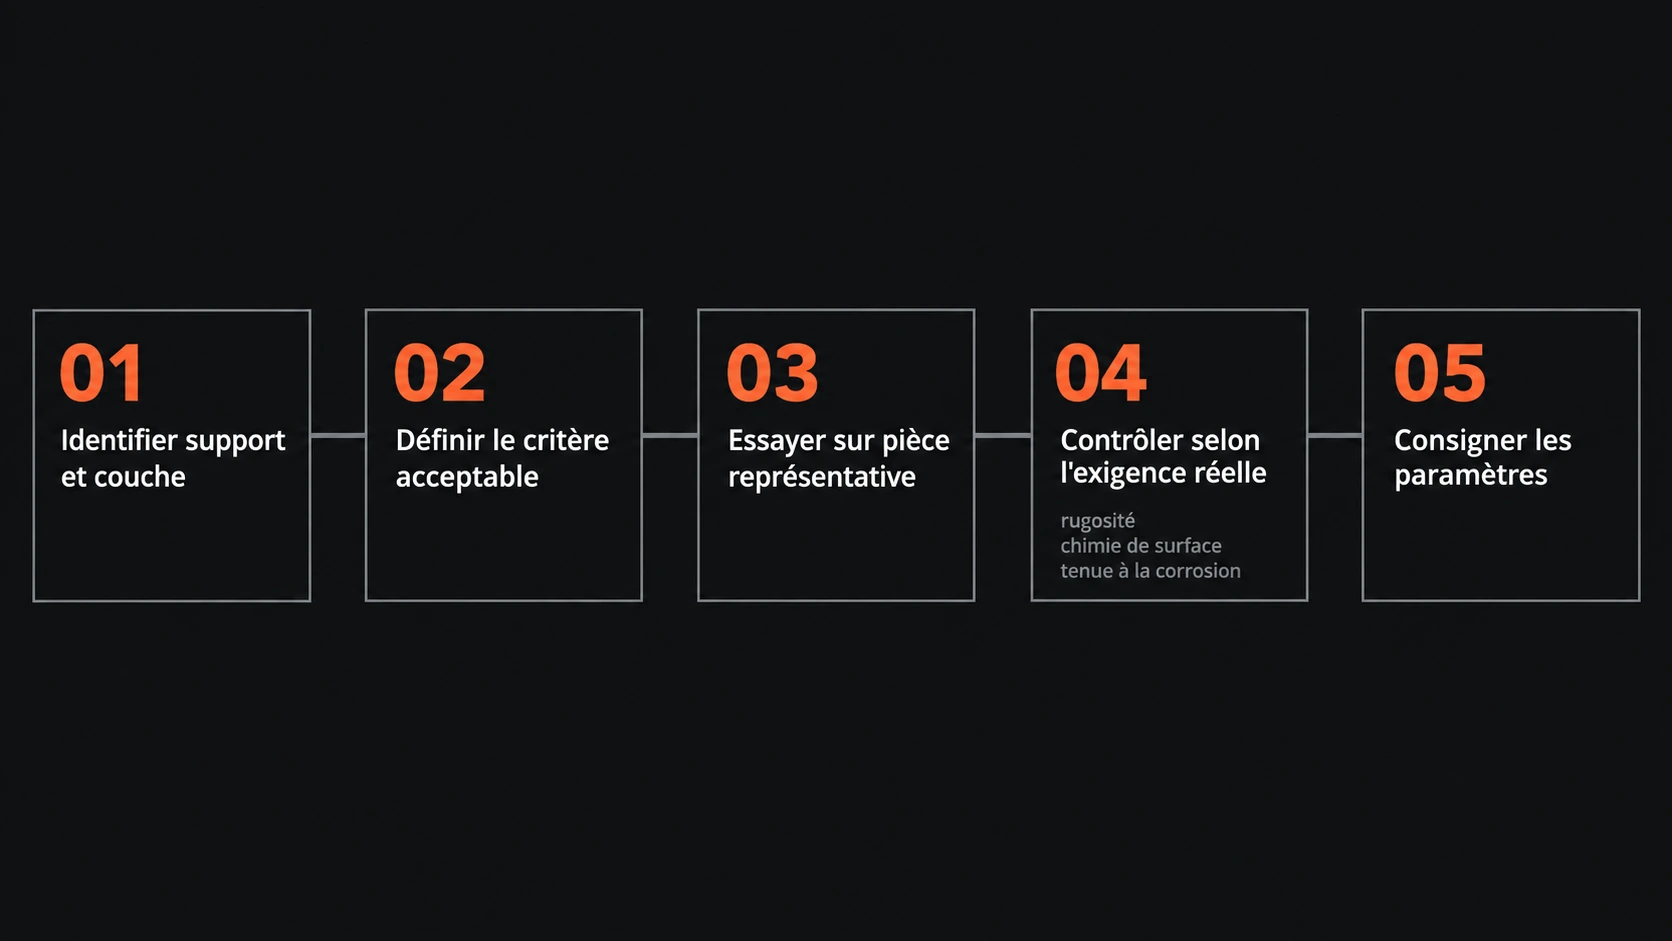
Méthode en cinq étapes pour valider la compatibilité d'un matériau avec le nettoyage laser, de l'identification du support à la consignation des paramètres
La compatibilité se vérifie sur pièce représentative, avec un critère défini à l'avance. Schéma conceptuel.
  1. Identifier le support et la couche. Étape la plus souvent négligée. « De l'acier peint » n'est pas une description suffisante : le type de peinture, son épaisseur et son ancienneté changent le résultat. Sur un support ancien, l'identification de la couche est aussi une question de sécurité.
  2. Définir le critère de modification acceptable. Avant de tirer, décider ce qui serait un défaut. Une coloration ? Une variation de rugosité ? Une modification de la tenue à la corrosion ? Une perte de cote ? Le même résultat peut être excellent pour une pièce de maintenance et inacceptable pour une pièce patrimoniale.
  3. Essayer sur une pièce représentative. Pas sur une chute d'un autre lot, mais sur une pièce qui a le même état de surface, la même couche et le même historique.
  4. Contrôler selon l'exigence réelle. Un examen visuel suffit souvent. Pour une pièce fonctionnelle, le contrôle peut porter sur la rugosité, la chimie de surface, la microstructure ou la tenue à la corrosion, selon ce qui compte pour l'usage final.
  5. Consigner les paramètres. Un résultat non consigné n'est pas reproductible. C'est ce qui transforme un essai réussi en procédé.

Deux points complètent cette méthode. Les fumées et particules produites dépendent du matériau et de la couche retirée : leur captation relève des mesures de sécurité à prévoir autour du procédé, traitées dans le guide sécurité laser classe 4. Et certaines situations sortent du périmètre : les matériaux contenant de l'amiante ne font pas partie des applications recommandées par le fabricant, et relèvent d'une réglementation spécifique qui ne se règle pas par un choix de machine.

L'influence du réglage lui-même, durée d'impulsion, fréquence, recouvrement et vitesse de balayage, sera détaillée dans un guide consacré aux paramètres d'un laser de nettoyage.

Le choix entre laser pulsé et laser continu joue également, et fait l'objet du guide laser pulsé ou laser continu.

Synthèse

En synthèse : cinq points à retenir

  1. Le laser traite un couple, pas un matériau. La bonne question n'est pas « est-ce que ça marche sur l'aluminium ? » mais « est-ce que cette couche part avant que cet aluminium ne se modifie ? »
  2. Quatre propriétés décident : l'absorption à la longueur d'onde utilisée, la conductivité thermique, la tenue du support et la nature de l'interface. Elles agissent ensemble.
  3. Les métaux industriels forment le terrain le mieux documenté, avec des écarts réels : l'acier est simple, l'inox demande une attention à sa couche passive, l'aluminium et surtout le cuivre resserrent la fenêtre.
  4. Les limites documentées sont précises : jaunissement des croûtes noires sur pierre, assombrissement du bois, sélectivité délicate entre peinture et résine sur composite, oxyde riche en chrome sur inox.
  5. La compatibilité se vérifie, elle ne se présume pas. Un essai sur pièce représentative, avec un critère défini à l'avance, reste la seule validation qui vaille.

Pour comprendre le procédé dans son ensemble, voir le guide sur le fonctionnement du nettoyage laser.

Références

Sources et références

  • [1] Palik, E.D. (éd.) — Handbook of Optical Constants of Solids, vol. I (aluminium, cuivre) et vol. II (fer). Academic Press.
  • [2] Cabalín, L.M. & Laserna, J.J. — Experimental determination of laser induced breakdown thresholds of metals under nanosecond Q-switched laser operation. Spectrochimica Acta Part B: Atomic Spectroscopy, 53(5), 723-730, 1998. DOI 10.1016/S0584-8547(98)00107-4 Périmètre : seuils de claquage, hors nettoyage industriel.
  • [3] Hou, L., Yin, F., Wang, S., Sun, J. & Yin, H. — A review of thermal effects and substrate damage control in laser cleaning. Optics & Laser Technology, 174, 110613, 2024. DOI 10.1016/j.optlastec.2024.110613
  • [4] Yoo, H.J., Kang, H., Kim, Y. & Park, C. — Influence of High-Power Laser Cleaning on Oxide Layer Formation on 304L Stainless Steel. Micromachines, 16(12), 1366, 2025. DOI 10.3390/mi16121366
  • [5] Hadipour, A., Gholami, M.G. & Hosseini, M.R. — The effect of laser cleaning on metallurgical properties and intergranular corrosion behavior of 304 stainless steel. Materials Today Communications, 41, 111104, 2024. DOI 10.1016/j.mtcomm.2024.111104
  • [6] Yoo, H.J., Baek, S., Kim, J.H., Choi, J., Kim, Y.-J. & Park, C. — Effect of laser surface cleaning of corroded 304L stainless steel on microstructure and mechanical properties. Journal of Materials Research and Technology, 16, 373-385, 2022. DOI 10.1016/j.jmrt.2021.11.147
  • [7] Park, H., Yoo, H.J. & Park, C. — Wear and corrosion behaviors of high-power laser surface-cleaned 304L stainless steel. Optics & Laser Technology, 168, 109640, 2024. DOI 10.1016/j.optlastec.2023.109640
  • [8] Zheng, L., Zang, H., Liu, Y., Xiao, Y., Cong, Y., Cheng, Z., Chen, G., Xing, Z., Pan, J., Jiang, Q., Chen, W., Yamanouchi, K., Xu, H. & Li, R. — Significant reduction of corrosion of stainless steel by strong-field laser surface passivation. Light: Science & Applications, 14(1), 352, 2025. DOI 10.1038/s41377-025-01952-5 Périmètre : traitement de passivation, hors nettoyage.
  • [9] Ji, J., Shao, G., Zhou, X., He, Y., Tang, F., Fu, H. & Zhang, Y. — Pulse laser cleaning of aircraft aluminum alloy skin composite paint layer: Electrochemical corrosion behavior. Journal of Materials Research and Technology, 36, 3773-3784, 2025. DOI 10.1016/j.jmrt.2025.03.284
  • [10] de Oliveira, C., Vergès-Belmin, V., Demaille, D. & Bromblet, P. — Lamp black and hematite contribution to laser yellowing: A study on technical gypsum samples. Studies in Conservation, 61(3), 136-145, 2016. DOI 10.1179/2047058415y.0000000003
  • [11] Esbert, R.M., Grossi, C.M., Rojo, A., Alonso, F.J., Montoto, M., Ordaz, J., Pérez de Andrés, M.C., Escudero, C., Barrera, M., Sebastián, E., Rodríguez-Navarro, C. & Elert, K. — Application limits of Q-switched Nd:YAG laser irradiation for stone cleaning based on colour measurements. Journal of Cultural Heritage, 4, 50-55, 2003. DOI 10.1016/s1296-2074(02)01227-x
  • [12] de Oliveira, C., Bromblet, P., Colombini, A. & Vergès-Belmin, V. — Medium-wave ultraviolet radiation to eliminate laser-induced yellowing generated by the laser removal of lamp black on gypsum. Studies in Conservation, 60(sup1), 2015. DOI 10.1179/0039363015z.000000000205
  • [13] Strlič, M., Kolar, J., Šelih, V.-S. & Marinček, M. — Surface modification during Nd:YAG (1064 nm) pulsed laser cleaning of organic fibrous materials. Applied Surface Science, 207(1-4), 236-245, 2003. DOI 10.1016/s0169-4332(02)01371-5
  • [14] Castillejo, M., Martín, M., Oujja, M., Rebollar, E., Domingo, C., García-Ramos, J.V. & Sánchez-Cortés, S. — Effect of wavelength on the laser cleaning of polychromes on wood. Journal of Cultural Heritage, 4(3), 243-249, 2003. DOI 10.1016/s1296-2074(03)00049-9
  • [15] Acquaviva, S., D'Anna, E., De Giorgi, M.L., Della Patria, A., Pezzati, L., Pasca, D., Vicari, L., Bloisi, F. & Califano, V. — Laser cleaning of gilded wood: A comparative study of colour variations induced by irradiation at different wavelengths. Applied Surface Science, 253(19), 7715-7718, 2007. DOI 10.1016/j.apsusc.2007.02.178
  • [16] Zhu, S., Panta, J., Yang, R., Ye, L. & Zhang, Y.X. — A critical review on laser-assisted paint removal from carbon fibre-reinforced polymer: Insights into process parameters, material integrity, and numerical modelling. Composites Part C: Open Access, 18, 100654, 2025. DOI 10.1016/j.jcomc.2025.100654
  • [17] Song, Y., Wang, S., Pan, Y., Li, Z. & Yu, L. — Comparative study of infrared nanosecond laser surface paint removal for carbon fiber reinforced polymer and glass fiber reinforced polymer. Journal of Cleaner Production, 451, 142061, 2024. DOI 10.1016/j.jclepro.2024.142061

Lectures complémentaires

  • Zhou, Z., Sun, W., Wu, J., Chen, H., Zhang, F. & Wang, S. — The Fundamental Mechanisms of Laser Cleaning Technology and Its Typical Applications in Industry. Processes, 11(5), 1445, 2023. DOI 10.3390/pr11051445

Rédigé par l'équipe technique Alpina Laser.

Défiler vers le haut