/* [DS] Couche de fidelite generalisee aux guides de la famille .alp-dl : 1795 (pilote), 1779, 1811, 1826. */

Le nettoyage laser abîme-t-il le métal ? Ce que disent les paramètres
Mis à jour en octobre 2026Lecture 19 minGuide fondamental
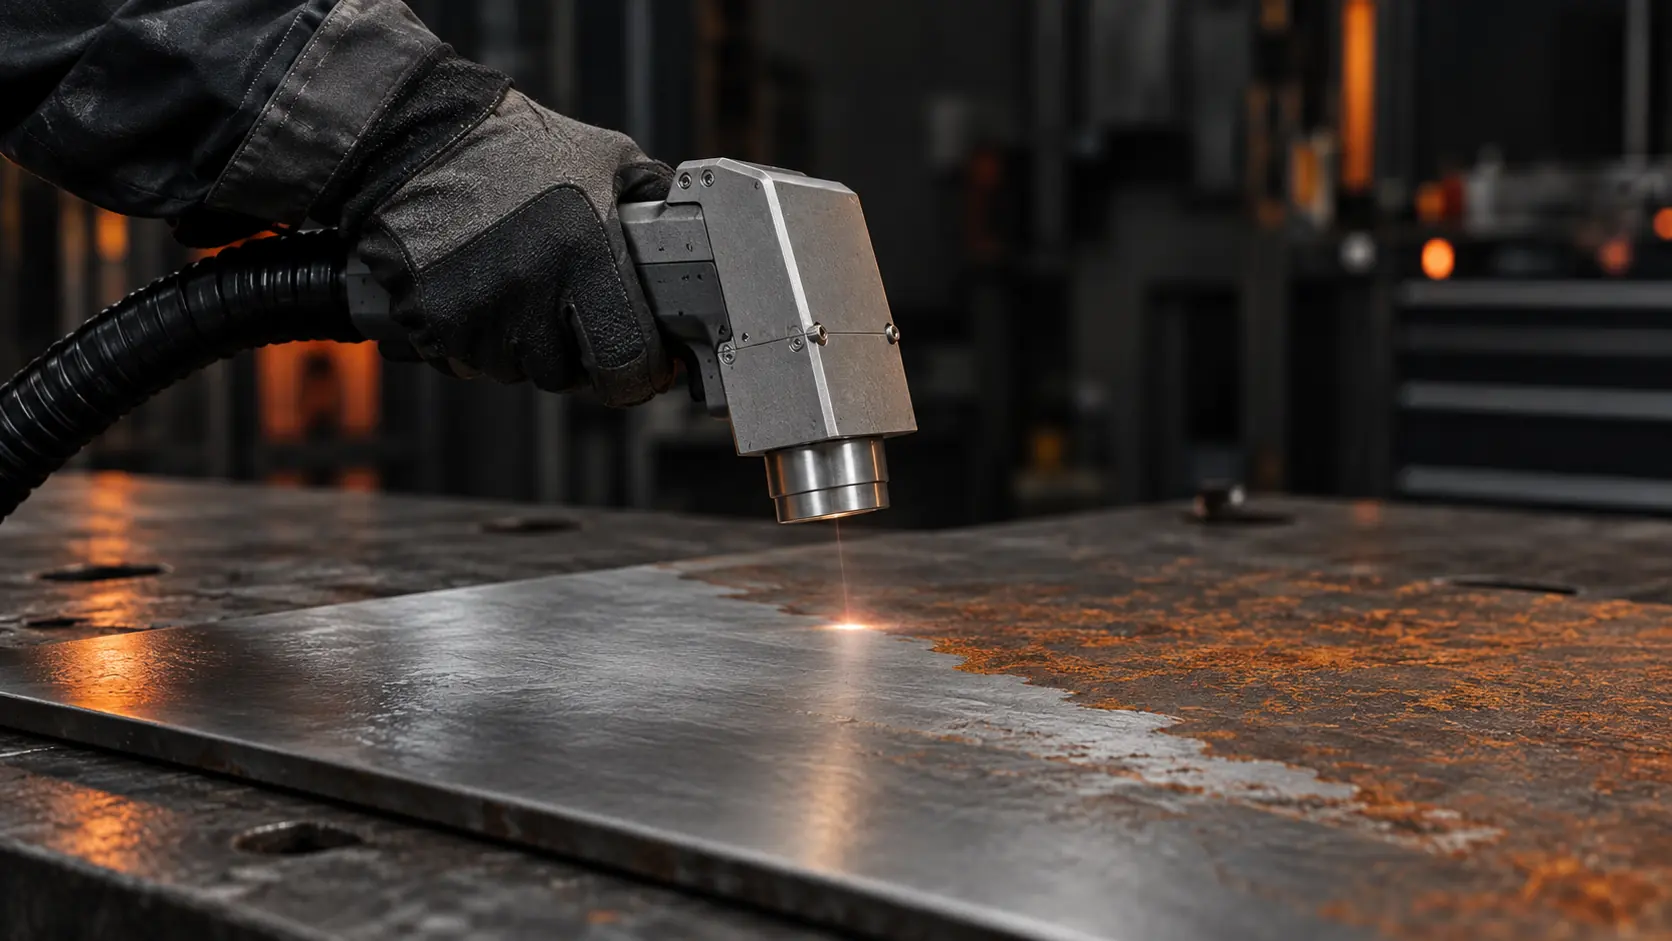
Tête de nettoyage laser tenue à distance au-dessus d'une tôle d'acier : une bande de métal nettoyée borde une zone encore rouillée.

Il peut, si les paramètres sortent de la fenêtre adaptée. Correctement réglé, le laser retire rouille, peinture ou oxyde en limitant fortement l'altération du métal, souvent sans conséquence pour l'usage. Trop de fluence, de recouvrement ou de passages font fondre, oxyder, durcir ou rendre rugueux le métal.

  • La puissance affichée ne permet pas de prédire l'effet sur la pièce. Ce qui décide, c'est l'énergie reçue par unité de surface et le nombre de fois où elle est reçue.
  • La marge entre « propre » et « abîmé » varie selon le couple couche / métal. Dans trois études récentes, elle tient en 8 à 33 % d'énergie par surface en plus.
  • Une surface modifiée n'est pas forcément une surface abîmée. Tout dépend de ce qu'on attend de la pièce ensuite.

La question revient dans presque tous les ateliers qui découvrent le procédé. Le faisceau enlève la rouille, d'accord. Mais que fait-il au métal qui est dessous ?

En ligne, la réponse dominante est un « non » rassurant, le plus souvent signé par un vendeur de machines. Les publications scientifiques disent quelque chose de plus utile : le laser peut modifier le métal, on sait mesurer comment, et on sait quels réglages font basculer le résultat.

Ce guide part de ces mesures. Le principe physique, avec un seuil pour la couche et un autre pour le support, est expliqué dans notre guide sur comment fonctionne le nettoyage laser. Ici, on regarde ce qui se passe de part et d'autre de ces seuils, paramètre par paramètre, et comment le vérifier sur une pièce réelle.

La réponse

Oui, il peut, et c'est le réglage qui décide

Le laser ne reconnaît pas la rouille. Il dépose de l'énergie sur ce qu'il touche : la couche à retirer, puis le métal support, que les spécialistes appellent le substrat. La couche part la première parce qu'elle absorbe mieux le rayonnement et se détache à un niveau d'énergie plus bas. Tant que l'on reste entre ces deux niveaux, la couche s'en va et le métal encaisse peu. C'est ce qu'on appelle la fenêtre de réglage, ou fenêtre de procédé.
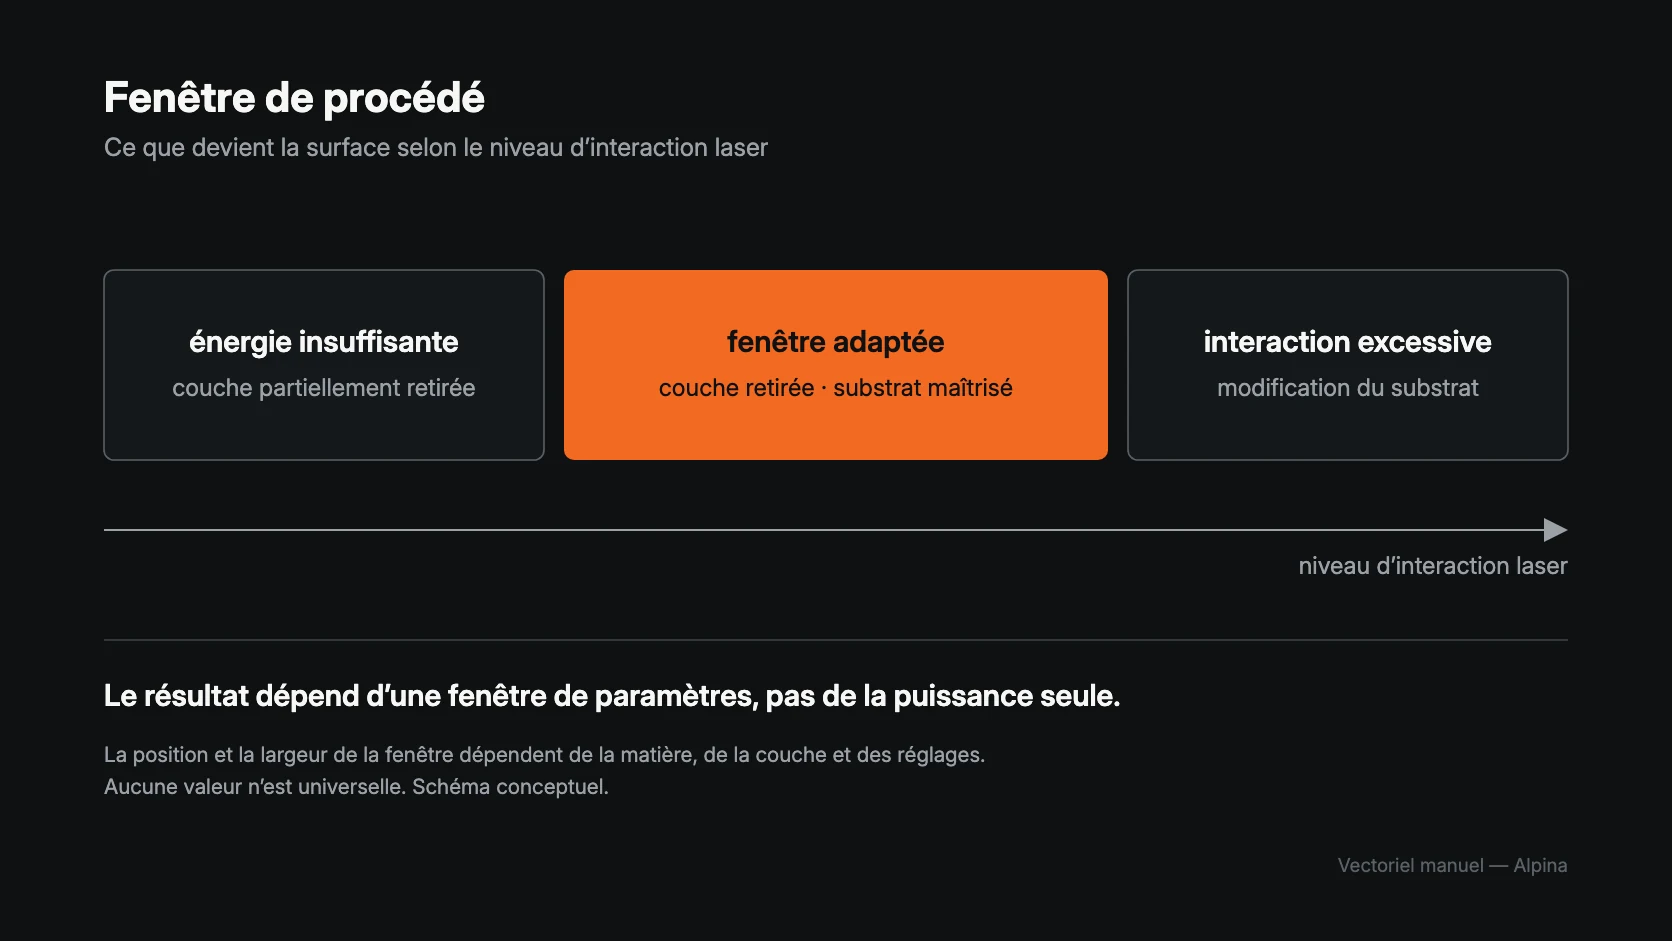
Schéma de la fenêtre de procédé : énergie insuffisante, fenêtre adaptée où la couche est retirée et le substrat maîtrisé, interaction excessive qui modifie le substrat.
Schéma conceptuel : l'essai sur la pièce sert à situer cette fenêtre.

On oublie souvent ce qui se passe juste après. Une fois la couche partie, c'est le métal nu qui reçoit le faisceau. Une équipe de recherche a suivi la chaleur accumulée pendant le décapage d'une peinture sur inox 304 : le signal mesuré était sept fois plus fort aux deuxième et troisième passages qu'au premier, c'est-à-dire une fois le métal découvert.[1] La sélectivité du laser tient donc au réglage, et elle s'arrête là où il cesse d'être adapté.

Les effets

Ce que « abîmer » veut dire sur une pièce métallique

« Abîmer » recouvre des phénomènes très différents. Certains se voient à l'œil nu. D'autres ne se mesurent qu'en laboratoire, et plusieurs ne posent problème que pour un usage précis.

PhénomèneCe qu'on voitCe qu'on mesureQuand c'est gênant
Coloration, jaunissement, noircissementteinte paille, bleue, brune ou noireune couche d'oxyde neuve, de quelques dixièmes de micromètre à une dizaineinox dont on attend la tenue à la corrosion, pièce d'aspect
Refusion superficiellesouvent rien, parfois un aspect « glacé »une couche refondue, de l'ordre du micromètre à la dizaine de micromètres dans les études citéespièce de précision, moule, pièce sollicitée en fatigue
Cratères, piqûres d'ablationsurface piquetée, motif du balayage visibleprofondeur et densité des cratèrespresque toujours
Rugosité modifiéetoucher différent, aspect matRa ou Sa au rugosimètresurface fonctionnelle, étanchéité, finition
Durcissement, grains affinésrienmicrodureté, métallographieusinage ultérieur, pièce soumise à des chocs
Contraintes résiduelles de tractionriendiffraction Xtenue en fatigue
Perte de matière, perte de cotearêtes émoussées, détails effacésmesure dimensionnellemoules, outillage, objets patrimoniaux
Déformationpièce voiléeplanéitétôles et pièces minces

Une surface intacte à l'œil n'est donc pas forcément une surface inchangée. Sur un acier naval décapé au laser pulsé, une étude a observé une couche de métal fondue puis resolidifiée de 1 à 5 µm. La rugosité, elle, n'avait pas changé de façon significative, et l'adhérence d'une nouvelle peinture était égale ou meilleure qu'après sablage.[2] Le métal avait fondu, et la pièce restait pourtant bonne pour l'usage visé.

Les mesures

Ce que les études ont mesuré de part et d'autre de la fenêtre

Le tableau suivant rassemble des études où les auteurs ont fait varier un paramètre jusqu'à franchir la limite. Ce sont des montages de laboratoire : leurs valeurs décrivent leurs conditions et ne se transposent pas à une autre machine. Aucune n'a d'ailleurs été menée avec un nettoyeur tenu à la main, où la distance et la vitesse varient d'un geste à l'autre. C'est une raison de plus de garder de la marge.

Couche et métalLaserCe qui nettoieCe qui abîmeSource
Rouille sur acier 20pulsé nanoseconde, spot 0,05 mm, 60 kHz4,26 J/cm² et 75 % de recouvrement : rouille partie, sans dommage du substrat5,68 J/cm² : fusion et cratères, retour d'un oxyde de fer[3]
Peinture d'avion sur aluminium 2024laser solide 1064 nm, 15 ns20 mJ par impulsion : couche partie, Ra 1,19 µm25 mJ : surface piquée, fusion du substrat[4]
Apprêt époxy sur aluminium 7075continu 500 W, tir fixe d'une seconde177,7 W/mm² : nettoyage complet sans dommage192,9 W/mm² : marques d'ablation du substrat[5]
Oxyde sur acier Q345pulsé nanoseconde, 84 ns280 W, 10 kHz, 70 % de recouvrement80 % de recouvrement : piqûres, oxyde neuf, courant de corrosion multiplié par 2,6[6]
Peinture sur acier S235 et inox 304pulsé nanoseconde, réglage « au-dessus du seuil »peinture partie dès le 1er passagesurface nettement endommagée au 3e passage, Ra de 3 à 4 µm[1]
Même essai, réglage « sous le seuil »pulsé nanoseconde, 10 nsretrait plus lent, 94 à 96 % après trois passagespas de dommage significatif[1]

La marge est parfois étroite

Dans ces études, l'écart entre ce qui nettoie et ce qui abîme est faible. Pour la rouille sur acier, les deux fluences testées ne sont séparées que d'un tiers. Pour la peinture sur aluminium, l'énergie par impulsion ne change que d'un quart. En laser continu sur l'apprêt époxy, l'écart est de 8,5 %. La marge entre le retrait de la couche et la modification du substrat varie fortement selon le matériau, la couche et les paramètres.

Il n'existe donc pas de rapport universel entre le seuil de la couche et celui du métal. On lit parfois qu'il faudrait dix fois plus d'énergie pour endommager l'acier que pour le décaper. Les études publiées disponibles ne permettent pas d'établir ce chiffre comme une règle générale. Selon le couple et les conditions, elle peut se réduire à quelques pour cent.

La puissance

Pourquoi la puissance seule ne suffit pas

Les 300 W d'une machine de 300 W sont une moyenne dans le temps. En pulsé, la machine envoie des impulsions, chacune porteuse d'une énergie, sur une tache de lumière d'une certaine taille. Pour le métal, ce qui compte est l'énergie reçue par unité de surface, la fluence, exprimée en joules par centimètre carré. Le calcul est détaillé dans le guide des réglages d'un nettoyeur laser.

Deux machines de notre gamme montrent l'écart. Le nettoyeur pulsé 300 W et la machine 3-en-1 300 W ont la même puissance moyenne. Le premier utilise une source JPT dont l'énergie maximale par impulsion est de 5 mJ[7], la seconde une source de la même famille annoncée à 15 mJ.[8][9] Même chiffre en watts, trois fois plus d'énergie possible par impulsion. Ce que cela change est développé dans le guide sur l'énergie par impulsion.

Les études vont dans le même sens. Celle sur la rouille d'acier 20 ne donne même pas la puissance de son laser : elle raisonne en fluence et en recouvrement, parce que ce sont eux qui décident.
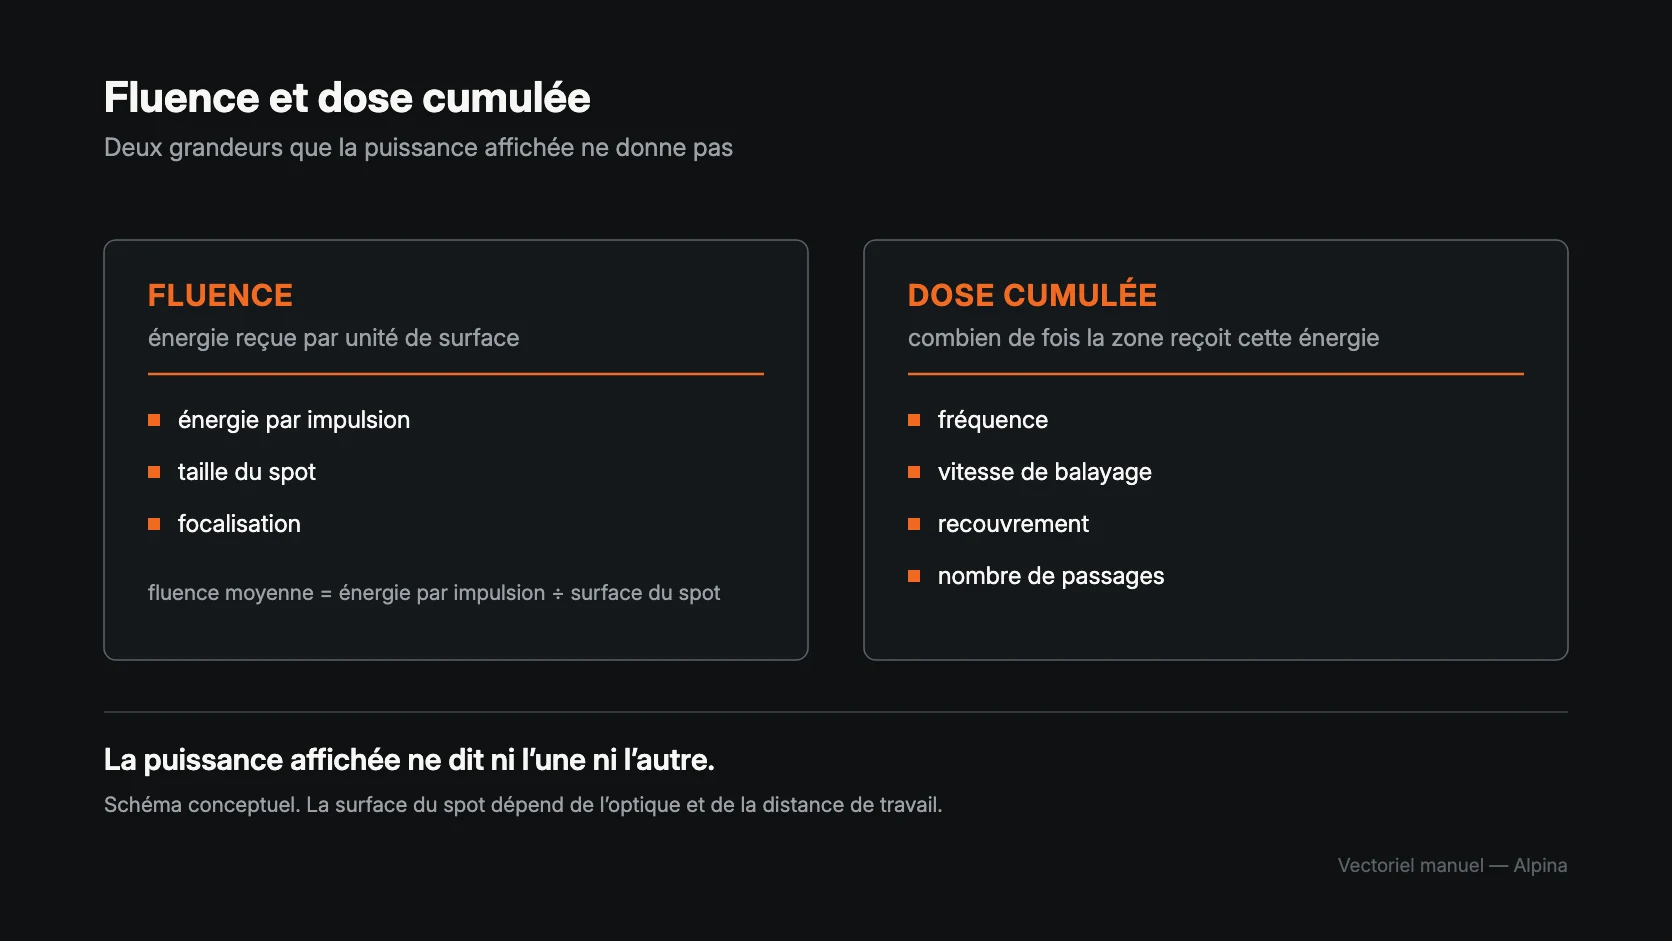
La fluence dépend de l'énergie par impulsion, de la taille du spot et de la focalisation ; la dose cumulée dépend de la fréquence, de la vitesse, du recouvrement et du nombre de passages.
Schéma conceptuel : deux machines de même puissance peuvent délivrer des fluences et des doses différentes.
Les leviers

Les quatre réglages qui font basculer

Fluence : l'énergie ramenée à la surface de la tache

C'est le premier levier, et le plus étudié. Monter la fluence accélère le retrait, jusqu'au point où le métal commence à fondre. Ce point n'est pas fixe. Il baisse quand les impulsions s'accumulent au même endroit, un effet dit d'« incubation » mesuré dès 1988 sur du cuivre et de l'aluminium en régime nanoseconde.[10] Il dépend aussi de la durée d'impulsion, de l'atmosphère et de ce qu'on appelle « dommage » : sur un inox poli, sous vide, une simple coloration apparaît dès 0,2 J/cm² environ avec des impulsions de 5 ns.[11]

Une faible fluence ne garantit pas non plus l'absence d'effet. Sur un acier ferritique nettoyé entre 0,20 et 0,27 J/cm², une équipe de l'ENSTA Bretagne a relevé une couche modifiée jusqu'à 90 µm et des contraintes de traction jusqu'à 354 MPa. La limite d'endurance en fatigue, elle, était inchangée dans la plage testée.[12]

Focalisation et distance de travail

Le faisceau est le plus concentré au point de focalisation. S'en écarter élargit la tache, donc abaisse la fluence. La relation exacte dépend de l'optique de chaque machine, et aucun décalage en millimètres ne vaut pour toutes.

Une étude sur une tôle d'acier doux peinte de 1,8 mm l'illustre. Au point focal et à l'air, le décapage a laissé une couche refondue de 8 à 11 µm et une hausse de dureté sur 37 µm. Défocalisé de 4 mm et sous gaz inerte, le substrat ressortait avec une dureté et une rugosité proches de l'état d'origine.[13] Les deux conditions ayant changé ensemble, l'étude ne dit pas quelle part revient à la seule focalisation. En pratique, une distance de travail mal tenue fait varier la fluence sans que l'écran l'indique.

Recouvrement et vitesse de balayage

Le recouvrement mesure combien deux impulsions voisines se chevauchent. Il dépend de la vitesse, de la fréquence et de la taille de la tache. Plus il est élevé, plus chaque point reçoit d'impulsions et plus la chaleur s'accumule.

  • Sur acier Q345 oxydé, 70 % de recouvrement donnait le meilleur résultat. À 80 %, la surface jaunissait, se piquait, et le courant de corrosion passait de 384 à 997 µA/cm².[6]
  • Sur acier Q345 peint, un balayage à 500 mm/s creusait des sillons et durcissait la surface au-delà de 400 HV, environ le double du métal de base. À 1 500 mm/s, la rugosité tombait à 0,5 µm sans dommage marqué.[14]
  • Sur inox 304L, une passe unique à lignes serrées a porté la surface à 547 °C et formé 8,1 µm d'oxyde. Le même trajet total, réparti en dix-huit boucles à lignes espacées, n'a atteint que 350 °C et 4,2 µm. En resserrant encore les lignes, la surface a atteint 675 °C.[15]

Aucun pourcentage de recouvrement n'est bon en soi. Chacune de ces études trouve son optimum à une valeur différente.

Nombre de passages

C'est le paramètre le plus facile à sous-estimer, parce qu'il ne s'affiche nulle part. Sur aluminium peint, avec un laser à très forte énergie par impulsion, la rugosité est passée de 1,81 à 3,83 µm entre un et cinq passages, avec fusion puis arrachement du substrat.[4] Sur acier et inox peints, trois passages au réglage le plus énergique ont porté la rugosité d'environ 0,3 µm à 3 ou 4 µm.[1]

Le passage de trop est souvent celui qui suit le départ de la couche : il ne nettoie plus rien et ne chauffe plus que le métal.

Une même zone reçoit l'énergie une fois, plusieurs fois, puis avec un recouvrement accru : la surface affectée s'épaissit.
Schéma conceptuel, sans échelle : la chaleur s'accumule à chaque passage et avec le recouvrement.
Les régimes

Pulsé et continu : deux façons de chauffer la pièce

On lit souvent que le pulsé travaille « à froid ». Ce n'est pas exact. Plusieurs des études citées plus haut mesurent une fusion, un durcissement ou un oxyde neuf avec des lasers pulsés nanoseconde. Le pulsé concentre l'énergie dans des impulsions très brèves, ce qui limite la profondeur atteinte par la chaleur à chaque tir. Il ne supprime pas l'échauffement, et il l'accumule quand la cadence, le recouvrement ou les passages augmentent.

On lit aussi que le continu « brûle le métal ». C'est aller trop vite. Le continu apporte la chaleur sans interruption, et les études le confirment : sur aluminium peint, une couche refondue apparaît en bordure de zone même au réglage jugé correct[16] ; sur un apprêt époxy, la marge entre nettoyage et dommage n'est que de 8,5 %.[5] Mais le continu peut aussi rendre une surface plus lisse. Sur acier Q235B, un passage continu après un passage pulsé a refondu et comblé les cratères laissés par le pulsé.[17] La surface est plus lisse parce qu'elle a fondu, ce qui n'en fait pas une surface intacte.
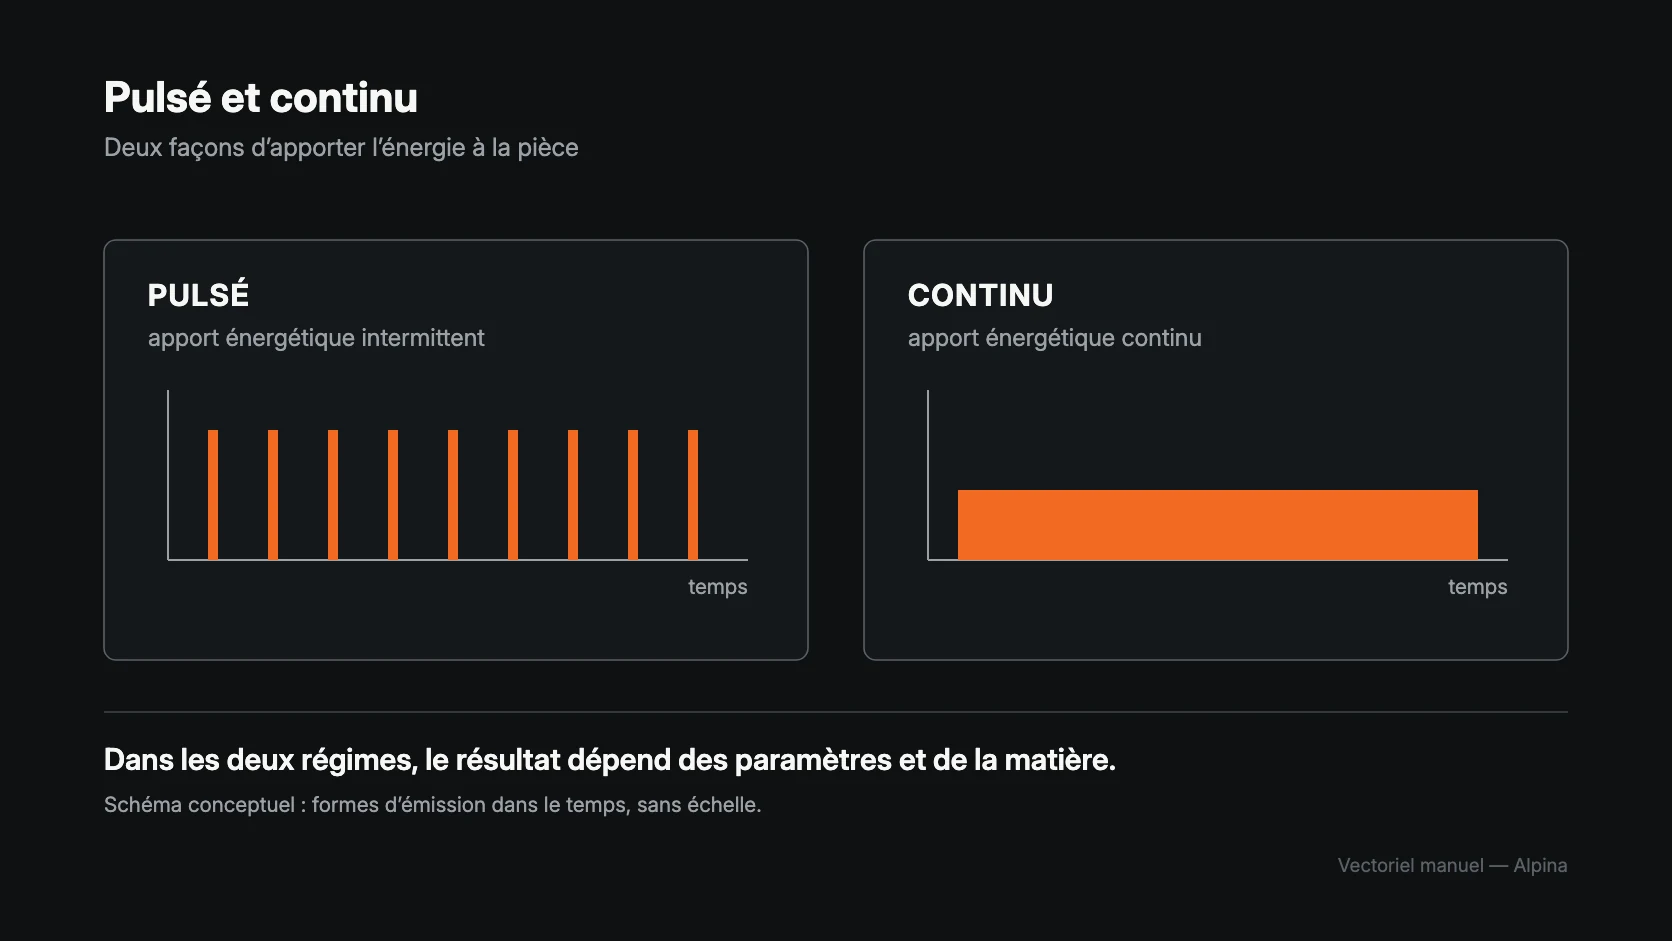
Émission pulsée, intermittente, et émission continue : dans les deux régimes, le résultat dépend des paramètres et de la matière.
Schéma conceptuel, sans échelle : aucun des deux régimes ne garantit seul l'absence d'altération.

La littérature disponible ne fournit pas, à ce stade, de comparaison des deux régimes à énergie, taille de tache et critère de dommage égaux. Un comparatif chiffré a bien été publié, mais par un fabricant de sources pulsées, qui n'est pas neutre sur la question.[18] La règle « le continu abîme, le pulsé protège » n'est donc pas démontrée. Ce que montrent les études, c'est que le continu apporte davantage de chaleur à la pièce et que le pulsé offre plus de leviers pour rester dans la fenêtre. Une source à durée d'impulsion réglable, comme une source MOPA, ajoute un de ces leviers ; elle ne protège pas le métal par elle-même.

C'est pourquoi nos fiches destinent les décapeurs continus au retrait de volume sur des supports qui tolèrent la chaleur, comme l'acier épais, et recommandent de réduire le temps de séjour sur les faibles épaisseurs. Les machines multifonctions suivent la même logique selon leur source : une conclusion tirée d'un nettoyeur pulsé ne s'applique pas d'office à une machine continue. Les deux régimes sont présentés en détail dans le guide laser pulsé ou laser continu.

Par métal

Acier, inox, aluminium, cuivre : où la marge se resserre

MétalCe qui est documentéSigne à surveiller
Acier carbonefenêtre étroite sur la rouille[3] ; sur calamine, fusion et fissures du substrat alors que 1 % seulement de la calamine était parti[1]jaunissement, aspect piqueté
Inoxoxyde neuf riche en chrome, avec une zone appauvrie en chrome dessous[15]teinte paille, bleue ou noire
Aluminiumfenêtre étroite ; ré-oxydation même sans fusion[19][20]aspect terne ou noirci, cratères
Cuivre, bronzedécoloration et perte de patine selon le nombre d'impulsions[21]changement de teinte, surface mate

Pourquoi l'inox noircit-il ? Parce que la chaleur fait croître à sa surface une couche d'oxyde colorée. Un laser fibre nanoseconde de 20 W, utilisé en marquage, crée volontairement sur l'inox 304 des films d'oxyde colorés de 0,3 à 0,8 µm.[22] Le même mécanisme agit, sans qu'on le veuille, quand un nettoyage est trop appuyé. Ce n'est pas une fatalité : bien réglé, un laser fibre nanoseconde retire au contraire les teintes de soudure de l'inox. La tenue à la piqûre s'en trouve améliorée et se compare favorablement au brossage et au décapage chimique.[23]

Et les pièces minces ? La déformation des tôles minces reste peu documentée dans les études de nettoyage laser publiées. Le risque découle de l'accumulation de chaleur décrite plus haut : moins il y a de matière pour l'évacuer, plus la pièce chauffe vite. Nous ne donnons donc aucune épaisseur limite. Sur une tôle fine, l'essai et le contrôle entre les passes restent la règle.

L'usage

Une surface modifiée n'est pas forcément une surface abîmée

Le laser sert aussi à modifier une surface volontairement. La question devient alors : le métal a-t-il changé au point de gêner ce qu'on attend de lui ?
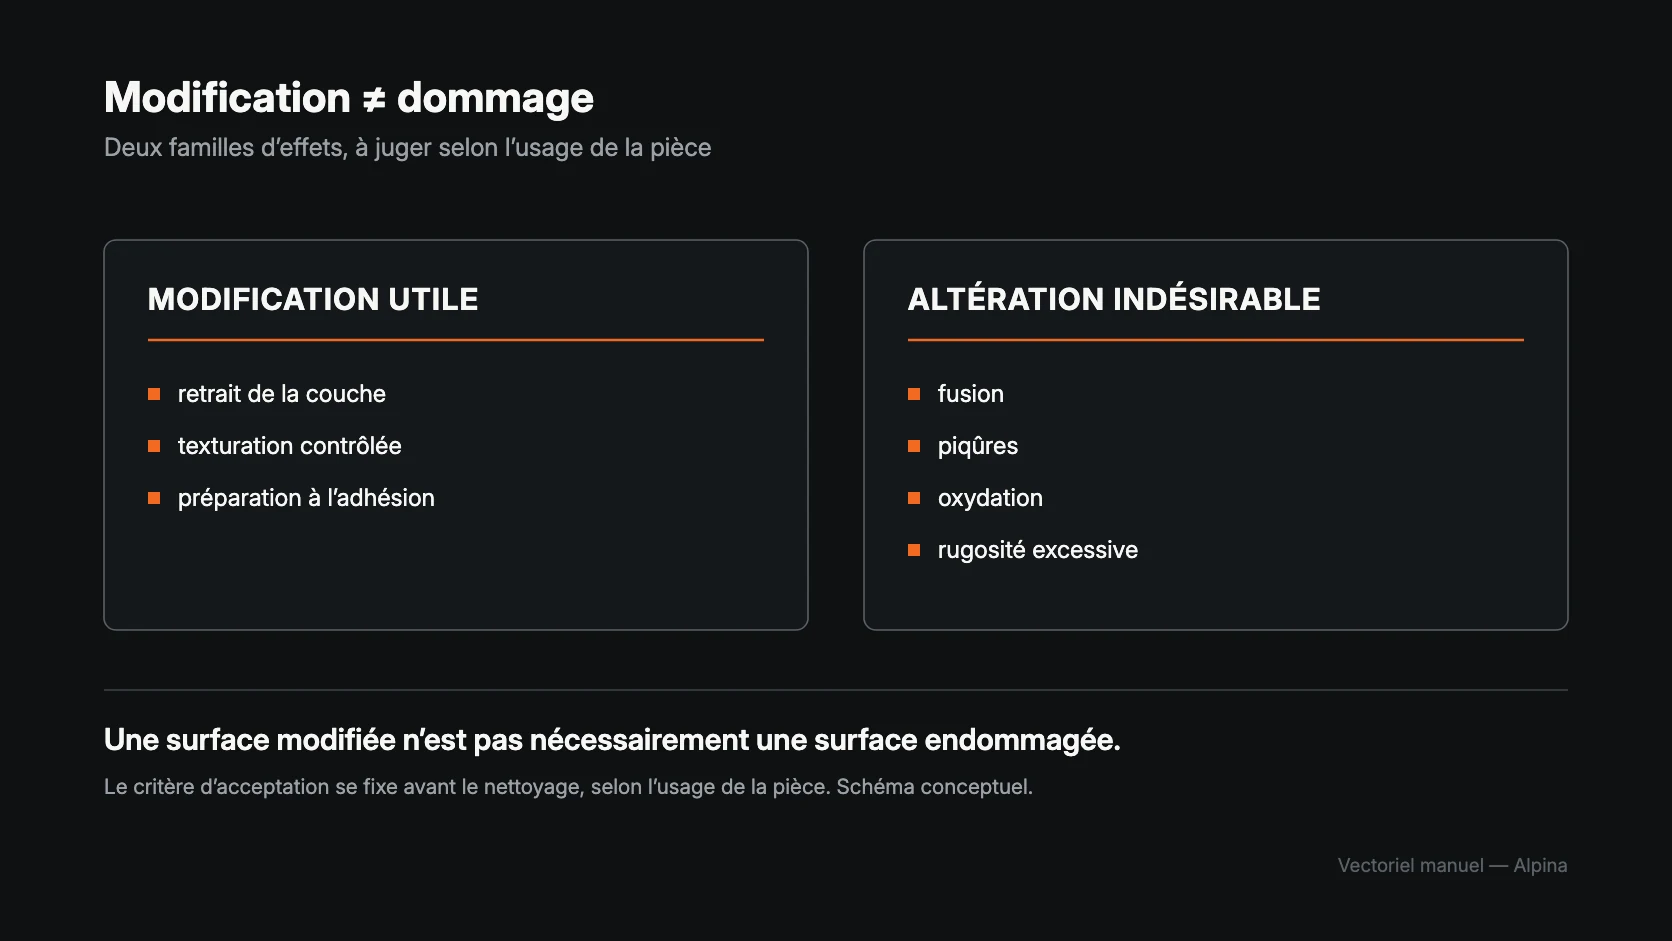
Modifications utiles (retrait de couche, texturation, préparation à l'adhésion) et altérations indésirables (fusion, piqûres, oxydation, rugosité excessive).
Schéma conceptuel : une même modification peut servir un usage et en gêner un autre.

Plusieurs études répondent non pour des usages précis. Avant peinture, sur acier naval, la couche refondue de 1 à 5 µm n'a dégradé ni l'adhérence ni la tenue en fatigue par rapport au sablage.[2][24] Sur des poutres de pont décapées au laser pulsé, un rapport du département des transports de Virginie conclut que seule une couche très mince a été modifiée, sans effet mesuré sur les propriétés mécaniques ni sur la tenue en fatigue de l'acier. Ce qui a fondu, sur environ 1 µm, c'est la calamine laissée en place, qui a servi d'écran au métal dessous. Le profil obtenu était plus faible qu'au grenaillage mais conforme au cahier des charges, et l'adhérence des primaires comparable.[25]

D'autres travaux vont dans le même sens. Sur un alliage d'aluminium AA7024, le nettoyage a remplacé l'oxyde d'origine par un oxyde neuf, et la tenue à la corrosion s'est améliorée par rapport à l'état brut.[26] Une texturation laser de l'aluminium a donné des assemblages collés plus résistants qu'après sablage.[27]

Les mêmes modifications deviennent des dommages ailleurs. Sur des éléments en acier du Sydney Harbour Bridge, une étude a relevé, avec les réglages employés, des changements sous la surface, une recristallisation, une hausse de dureté et de fortes contraintes de traction. Les auteurs jugent l'optimisation des réglages indispensable pour la conservation de l'ouvrage.[28] Un durcissement superficiel peut gêner l'usinage d'une portée. Une rugosité accrue peut abîmer une empreinte de moule. Des contraintes de traction pèsent sur une pièce qui travaille en fatigue. Un oxyde neuf modifie l'état de surface d'un inox dont on attend la tenue à la corrosion. Le critère d'acceptation se fixe donc avant le nettoyage, pas après.

Le doute

Rouille : le laser a-t-il creusé ces piqûres, ou les a-t-il révélées ?

C'est souvent là que naît le doute. On retire une rouille épaisse et la surface apparaît criblée de trous.

Les deux phénomènes existent. Au-delà de sa fenêtre, le laser crée bien des cratères : les études sur acier 20 et sur acier Q345 les décrivent. Mais la rouille se forme aux dépens du métal. Là où elle était épaisse, une partie de l'acier a déjà disparu, et le nettoyage ne fait que la mettre à nu. Sur un acier fortement rouillé, des piqûres de corrosion sont souvent présentes avant toute préparation. Sur un acier rouillé nettoyé au laser nanoseconde, une étude récente décrit des piqûres de corrosion présentes dès l'origine, dont certaines étaient remplies par les dépôts.[29] Sur inox, une autre a montré que des zones appauvries en chrome héritées de la corrosion subsistaient après un retrait complet de la couche.[30]

Les études disponibles ne mesurent pas, en revanche, quelle part des piqûres visibles après dérouillage était là avant. Pour trancher sur une pièce, il faut comparer : des photos avant nettoyage, une zone témoin décapée autrement, ou une coupe métallographique.

Enfin, le fait que le laser travaille sans contact ne le rend pas sans effet. Il ne frotte pas, mais il chauffe.

Patrimoine

Patines, pièces anciennes et revêtements à conserver

Sur un objet patrimonial, qu'il s'agisse de ferronnerie, de bronze ou de ferrures anciennes, la couche d'oxyde peut faire partie de ce qu'on veut garder. Sur un vase en bronze chinois ancien, deux impulsions à 2,1 J/cm² ne modifiaient pas la patine, cinq la décoloraient très légèrement, dix commençaient à en retirer une partie.[21] Sur la statue de Samuel Morse à New York, le laser a retiré la patine jusqu'au bronze nu dans certains creux, et il a fallu repatiner chimiquement.[31] Une revue du British Museum juge les essais préalables « essentiels » et cite la décoloration et la micro-fusion parmi les effets secondaires fréquents.[32]

Même logique pour un revêtement fonctionnel. Sur aluminium, la tenue à la corrosion après nettoyage dépend directement de l'intégrité du film anodique conservé.[33] Retirer une salissure sans entamer une anodisation ou un zingage demande un réglage plus fin, et un essai, que de tout mettre à nu.

En pratique

Comment limiter le risque d'altération

  1. Fixer le critère avant de commencer : aspect, cote, rugosité, passivité ou patine.
  2. Partir d'un réglage bas et monter jusqu'au retrait complet, pas au-delà.
  3. Tenir la distance de travail, qui fait varier la fluence sans que rien ne l'indique.
  4. Surveiller la couleur : jaunissement, bleuissement ou noircissement signalent un oxyde neuf.
  5. S'arrêter quand la couche est partie, puisque le passage suivant chauffe le métal nu.
  6. Espacer plutôt que densifier : à énergie égale, des passes espacées chauffent moins qu'une passe serrée.[15]
  7. Mesurer sur les pièces qui comptent : rugosimètre, coupe métallographique, dureté.
Avant de nettoyer

Quand faire un essai préalable

Un essai sur une pièce représentative, ou sur une zone peu visible, s'impose dans l'un de ces cas :

  • tôle ou pièce mince ;
  • aluminium, cuivre, laiton, inox poli ;
  • pièce de précision, moule, portée, filetage ;
  • pièce qui travaille en fatigue ;
  • objet patrimonial ou patine à conserver ;
  • revêtement fonctionnel à préserver ;
  • métal ou couche mal identifiés.

L'essai doit établir le réglage qui retire la couche, celui qui commence à marquer le métal, et l'écart entre les deux. Il se juge sur le critère fixé au départ, pas sur l'aspect seul.

Les références normatives restent récentes. Une pratique AMPP publiée en 2024 encadre la préparation au laser pulsé des métaux ferreux avant revêtement, soudage ou collage, inox et laser continu exclus.[34] Une partie de la norme ISO 8504 consacrée au nettoyage laser de l'acier est en cours d'approbation.[35] D'après leur présentation publique, aucun de ces textes ne fixe de seuil d'endommagement. Plusieurs fabricants de machines proposent d'ailleurs des essais sur pièce, parce que c'est sur la pièce que la réponse se trouve. Pour situer le procédé selon chaque métal, voir aussi notre page sur le nettoyage laser métal.

FAQ

Questions fréquentes

Le nettoyage laser abîme-t-il le métal ?

Il peut, si les paramètres sortent de la fenêtre adaptée. Correctement réglé, il retire la couche cible en limitant fortement l'altération du métal, souvent sans gêne pour l'usage. Au-delà de cette fenêtre, il fait fondre, oxyder, durcir ou rendre rugueuse la surface. La marge entre les deux est parfois étroite.

Un laser peut-il faire fondre le métal pendant le nettoyage ?

Oui. Une fusion superficielle de quelques micromètres a été mesurée en laser pulsé.[2] Elle devient visible, avec des cratères, quand la fluence dépasse la fenêtre.[3] En laser continu, une couche refondue peut apparaître même au réglage jugé correct.[16]

Le nettoyage laser chauffe-t-il la pièce ?

Oui, en pulsé comme en continu. Le pulsé limite la profondeur chauffée à chaque impulsion, mais la chaleur s'accumule avec la cadence, le recouvrement et les passages. Sur inox, des températures de surface de 350 à 675 °C ont été mesurées selon la stratégie de balayage.[15]

Peut-on retirer la rouille sans attaquer l'acier ?

Oui, dans une fenêtre de réglage. Sur acier 20, 4,26 J/cm² avec 75 % de recouvrement retiraient la rouille sans dommage, 5,68 J/cm² faisaient fondre le métal.[3] Les piqûres découvertes après dérouillage peuvent aussi être d'anciennes piqûres de corrosion.

Plusieurs passages peuvent-ils endommager la surface ?

Oui. Une fois la couche partie, chaque passage chauffe le métal nu. Sur aluminium peint, la rugosité a doublé entre un et cinq passages.[4] Sur acier et inox, trois passages au réglage le plus énergique l'ont portée d'environ 0,3 µm à 3 ou 4 µm.[1]

Le laser pulsé est-il sans danger pour le support ?

Pas automatiquement. Il offre plus de leviers pour rester dans la fenêtre, mais des études en pulsé nanoseconde mesurent fusion, cratères, durcissement et oxyde neuf quand la fluence, le recouvrement ou les passages sont trop élevés. Le pulsé facilite la maîtrise sans la garantir.

Que faut-il tester avant de nettoyer une pièce ?

Le réglage qui retire complètement la couche, celui qui commence à marquer le métal, et l'écart entre les deux, sur une pièce ou une zone représentative. Le résultat se juge sur le critère qui compte pour la pièce : aspect, cote, rugosité, dureté, tenue à la corrosion ou patine.

En synthèse

Ce qu'il faut retenir

  • Le nettoyage laser peut modifier le métal, en pulsé comme en continu.
  • La puissance ne prédit pas l'effet. La fluence, la focalisation, le recouvrement, la vitesse et le nombre de passages le déterminent.
  • La marge entre « propre » et « abîmé » dépend du couple couche / métal, et elle est parfois étroite.
  • Une modification n'est un dommage que si elle gêne l'usage de la pièce.
  • Sur toute pièce sensible, l'essai préalable reste la seule validation fiable.
Références

Sources et références

  • [1] Saprykina, E., Martan, J., Moskal, D., Honner, M., Lintimer, Š., Hussain, M., Medlín, R., Honnerová, P. & Lang, V. — Fast Thermal Monitoring of Pulsed Laser Cleaning Processes. Micromachines, 17(6), 653, 2026. DOI 10.3390/mi17060653
  • [2] Shamsujjoha, M., Agnew, S.R., Melia, M.A., Brooks, J.R., Tyler, T.J. & Fitz-Gerald, J.M. — Effects of laser ablation coating removal (LACR) on a steel substrate: Part 1: Surface profile, microstructure, hardness, and adhesion. Surface and Coatings Technology, 281, 193-205, 2015. DOI 10.1016/j.surfcoat.2015.01.071
  • [3] He, C., Yang, C., Yang, H., Wang, J., Liu, J., Deng, L., Fang, L. & Li, C. — Effect of Different Laser Parameters on Surface Physical Characteristics and Corrosion Resistance of 20 Steel in Laser Cleaning. Applied Sciences, 14(5), 2058, 2024. DOI 10.3390/app14052058
  • [4] Zhang, H.-X., Hou, Y.-C., Li, Y.-F., Yang, Y.-F., Li, K., Yue, J.-F., Jia, M.-Y., Han, Y.-T., Yu, Y., Wang, G., Hou, S.-P., Wang, Y.-L. & Lu, Z.-W. — Surface quality study of paint stripping on aircraft skins with high energy nanosecond pulsed laser cleaning. Frontiers in Physics, 13, 1505581, 2025. DOI 10.3389/fphy.2025.1505581
  • [5] Sun, X., Yu, Q., Bai, X., Jin, G., Cai, J. & Yuan, B. — Substrate Cleaning Threshold for Various Coated Al Alloys Using a Continuous-Wave Laser. Photonics, 8(9), 395, 2021. DOI 10.3390/photonics8090395
  • [6] Ma, M., Wang, L., Li, J., Jia, X., Wang, X., Ren, Y. & Zhou, Y. — Investigation of the Surface Integrity of Q345 Steel After Nd:YAG Laser Cleaning of Oxidized Mining Parts. Coatings, 10(8), 716, 2020. DOI 10.3390/coatings10080716
  • [7] Alpina Laser — fiche produit Nettoyeur laser pulsé 300W (source JPT MOPA, 5,0 mJ par impulsion), alpinalaser.com, consultée le 15 octobre 2026.
  • [8] Alpina Laser — fiche produit Machine laser pulsé 3-en-1 nettoyage, marquage et découpe – 300W (source JPT, 15 mJ par impulsion), alpinalaser.com, consultée le 15 octobre 2026.
  • [9] JPT Opto-Electronics — CL2 Air-Cooled Fiber Laser, page produit de la famille de sources MOPA CL2 (modèles 300 W à 5 mJ et à 15 mJ), consultée le 15 octobre 2026. Page JPT CL2
  • [10] Jee, Y., Becker, M.F. & Walser, R.M. — Laser-induced damage on single-crystal metal surfaces. Journal of the Optical Society of America B, 5(3), 648-659, 1988. DOI 10.1364/josab.5.000648
  • [11] Wisse, M., Marot, L., Eren, B., Steiner, R., Mathys, D. & Meyer, E. — Laser damage thresholds of ITER mirror materials and first results on in situ laser cleaning of stainless steel mirrors. Fusion Engineering and Design, 88(5), 388-399, 2013. DOI 10.1016/j.fusengdes.2013.03.077
  • [12] Androuin, G., Dhondt, M., Caër, C. & Calloch, S. — Effect of the Laser Cleaning Process on the Surface State and the Fatigue Strength of a Ferritic Steel. Journal of Materials Engineering and Performance, 35(2), 2021-2032, 2026 (publié en ligne en 2025). DOI 10.1007/s11665-025-11677-6
  • [13] Zheng, Z., Wang, C., Huang, G., Feng, W. & Liu, D. — Effect of Defocused Nanosecond Laser Paint Removal on Mild Steel Substrate in Ambient Atmosphere. Materials, 14(20), 5969, 2021. DOI 10.3390/ma14205969
  • [14] Li, X., Wang, D., Gao, J., Zhang, W., Li, C., Wang, N. & Lei, Y. — Influence of ns-Laser Cleaning Parameters on the Removal of the Painted Layer and Selected Properties of the Base Metal. Materials, 13(23), 5363, 2020. DOI 10.3390/ma13235363
  • [15] Yoo, H.J., Kang, H., Kim, Y. & Park, C. — Influence of High-Power Laser Cleaning on Oxide Layer Formation on 304L Stainless Steel. Micromachines, 16(12), 1366, 2025. DOI 10.3390/mi16121366
  • [16] Lu, Y., Yang, L., Wang, Y., Chen, H., Guo, B. & Tian, Z. — Paint Removal on the 5A06 Aluminum Alloy Using a Continuous Wave Fiber Laser. Coatings, 9(8), 488, 2019. DOI 10.3390/coatings9080488
  • [17] Zhang, W., Wang, C., Wu, Q., Yan, F., Zhu, G. & Wang, J. — Oxide Removal Mechanism and Process Optimization During Integrated Pulsed-Continuous Laser Cleaning of Q235B Carbon Steel. Materials, 18(6), 1247, 2025. DOI 10.3390/ma18061247
  • [18] Song, L., Shangguan, J., Li, C. & Qian, D. (JPT Opto-Electronics) — Laser cleaning with continuous-wave vs. pulsed fiber lasers. Laser Focus World, rubrique Industrial Laser Solutions, 16 février 2021. Essais menés et publiés par le fabricant, non revus par des pairs. Article Laser Focus World
  • [19] Dimogerontakis, T., Oltra, R. & Heintz, O. — Thermal oxidation induced during laser cleaning of an aluminium-magnesium alloy. Applied Physics A, 81(6), 1173-1179, 2005. DOI 10.1007/s00339-004-3143-7
  • [20] Ren, Y., Wang, L., Li, J., Cheng, W. & Ma, X. — The Surface Properties of an Aviation Aluminum Alloy after Laser Cleaning. Coatings, 12(2), 273, 2022. DOI 10.3390/coatings12020273
  • [21] Shen, Y., Zhang, G. & Zhou, X. — Identification of an unusual pale green material on the surface of an ancient Chinese bronze vessel and application of laser cleaning to its removal. Heritage Science, 11(1), 87, 2023. DOI 10.1186/s40494-023-00933-4
  • [22] Lu, Y., Shi, X., Huang, Z., Li, T., Zhang, M., Czajkowski, J., Fabritius, T., Huttula, M. & Cao, W. — Nanosecond laser coloration on stainless steel surface. Scientific Reports, 7(1), 7092, 2017. DOI 10.1038/s41598-017-07373-8 Étude de marquage, citée pour le mécanisme de coloration.
  • [23] Kumar, A., Gumma, S., Roychowdhury, S., Kain, V., Bhatt, R.B., Nilaya, J.P. & Biswas, D.J. — Laser-assisted removal of weld heat tints from stainless steel surface. Journal of Laser Applications, 34(1), 012003, 2022. DOI 10.2351/7.0000561
  • [24] Shamsujjoha, M., Agnew, S.R., Brooks, J.R., Tyler, T.J. & Fitz-Gerald, J.M. — Effects of laser ablation coating removal (LACR) on a steel substrate: Part 2: Residual stress and fatigue. Surface and Coatings Technology, 281, 206-214, 2015. DOI 10.1016/j.surfcoat.2015.02.034
  • [25] Sharp, S.R., Provines, J.T., Gillespie, J.S., Moffat, W.P., Wilson, D.L., Rickard-Passaro, R., Fitz-Gerald, J.M. & Agnew, S.R. — Evaluation of Combining Heat Induction and Laser Ablation for the Removal of Potentially Hazardous Bridge Coatings. Rapport final VTRC 26-R10, Virginia Transportation Research Council, 2025. Rapport VTRC 26-R10 (PDF)
  • [26] Zhang, F.D., Liu, H., Suebka, C., Liu, Y.X., Liu, Z., Guo, W., Cheng, Y.M., Zhang, S.L. & Li, L. — Corrosion behaviour of laser-cleaned AA7024 aluminium alloy. Applied Surface Science, 435, 452-461, 2018. DOI 10.1016/j.apsusc.2017.11.141
  • [27] Ciecińska, B., Mucha, J. & Bąk, Ł. — Analysis of the Effect of Surface Preparation of Aluminum Alloy Sheets on the Load-Bearing Capacity and Failure Energy of an Epoxy-Bonded Adhesive Joint. Materials, 17(9), 1948, 2024. DOI 10.3390/ma17091948
  • [28] Tu, J., Paradowska, A., Rode, A., Rapp, L., Madden, S., Nicholls, T., Drew, M., Mohan, M. & Proust, G. — The effect of nanosecond laser cleaning on steel components of Sydney Harbour Bridge. Journal of Cultural Heritage, 80, 165-176, 2026. DOI 10.1016/j.culher.2026.05.015
  • [29] Zhang, D., Guo, Y., Xu, X., Chen, Y., Hu, S., Han, Z., Yang, L., Shan, D., Xu, J. & Guo, B. — Nanosecond Laser Cleaning of 10CrNi2Mo3Cu2V Steel: Surface Cleaning, Oxidation Control and Welding Performance. Materials, 19(18), 3889, 2026. DOI 10.3390/ma19183889
  • [30] Park, H., Yoo, H.J. & Park, C. — Wear and corrosion behaviors of high-power laser surface-cleaned 304L stainless steel. Optics & Laser Technology, 168, 109640, 2024. DOI 10.1016/j.optlastec.2023.109640
  • [31] Basso, E., Pozzi, F. & Reiley, M.C. — The Samuel F. B. Morse statue in Central Park: scientific study and laser cleaning of a 19th-century American outdoor bronze monument. Heritage Science, 8(1), 81, 2020. DOI 10.1186/s40494-020-00426-8
  • [32] Bertasa, M. & Korenberg, C. — Successes and challenges in laser cleaning metal artefacts: A review. Journal of Cultural Heritage, 53, 100-117, 2022. DOI 10.1016/j.culher.2021.10.010
  • [33] Ji, J., Shao, G., Zhou, X., He, Y., Tang, F., Fu, H. & Zhang, Y. — Pulse laser cleaning of aircraft aluminum alloy skin composite paint layer: Electrochemical corrosion behavior. Journal of Materials Research and Technology, 36, 3773-3784, 2025. DOI 10.1016/j.jmrt.2025.03.284
  • [34] AMPP — SP21511-1-2024, Laser Ablation for Surface Preparation of Ferrous Metals, Pulsed Laser. Pratique normalisée, 2024. DOI 10.5006/AMPP_SP21511-1-2024
  • [35] ISO — ISO/FDIS 8504-6, Preparation of steel substrates before application of paints and related products, Part 6: Laser cleaning. Projet final de norme, en cours d'approbation au 6 octobre 2026.

Rédigé par l'équipe technique Alpina Laser.

Défiler vers le haut