Puissance, fréquence, largeur d'impulsion : comprendre les réglages d'un laser
Les six paramètres à connaître
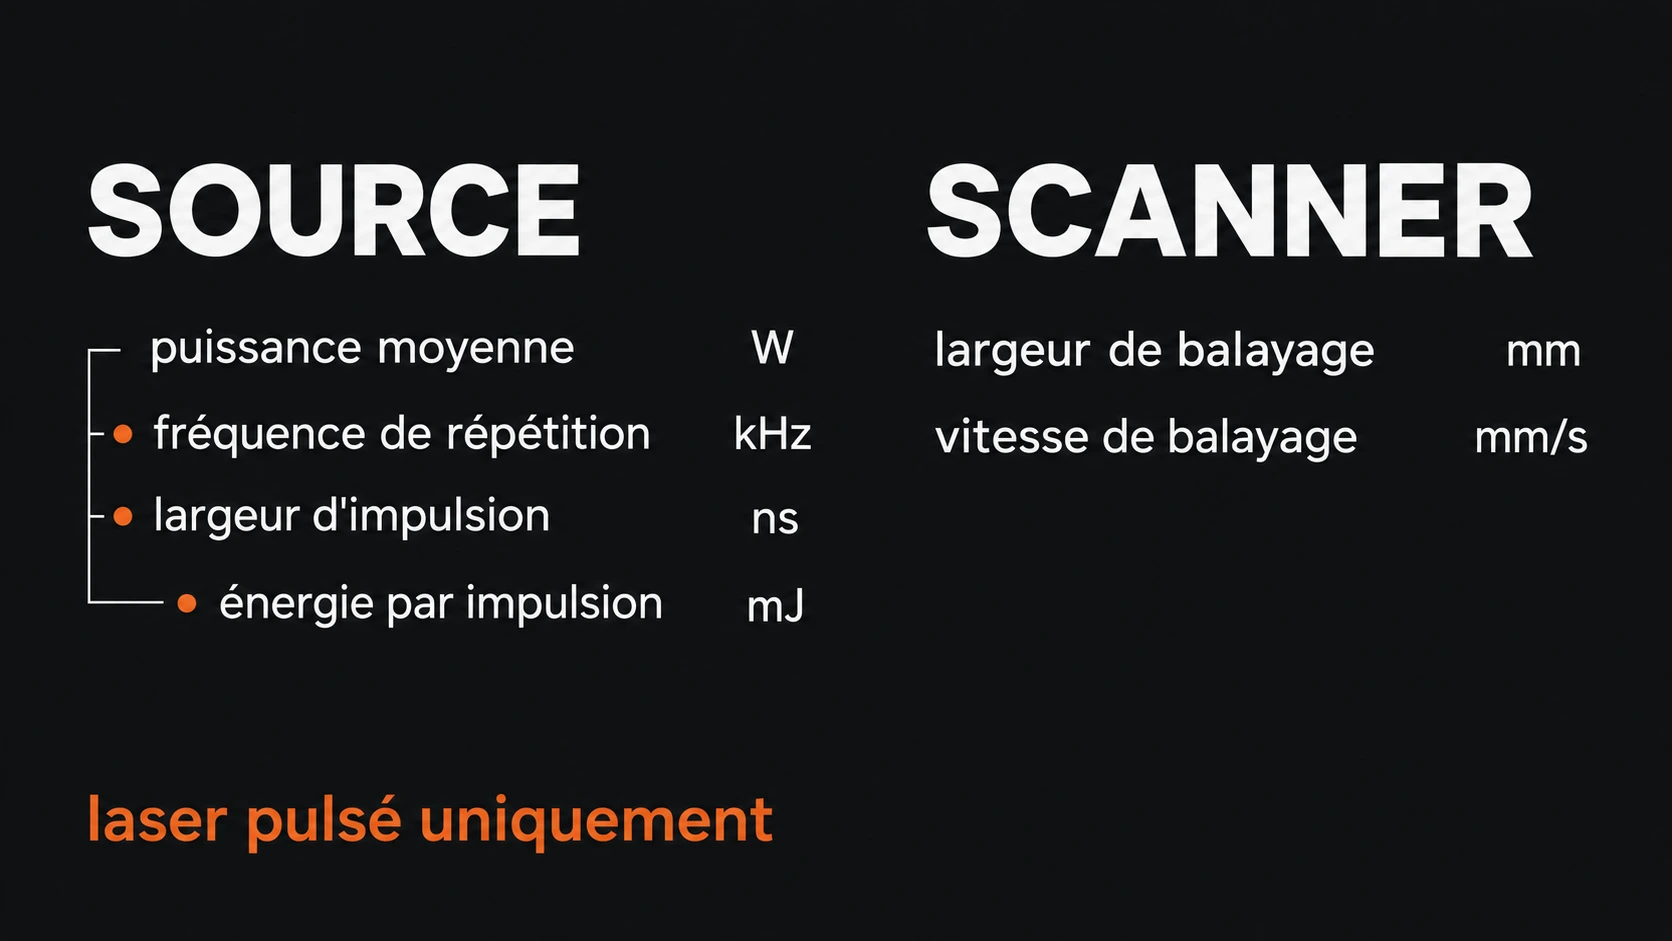
Ces six-là reviennent sur toutes les machines de nettoyage dont la documentation est accessible. Trois d'entre eux, on le verra plus loin, n'existent pas sur une machine à faisceau continu.
Qu'est-ce que la puissance moyenne ?
La puissance moyenne est l'énergie que le laser délivre chaque seconde, exprimée en watts. Sur les machines de nettoyage, elle se règle le plus souvent en pourcentage d'un maximum, de 10 à 100 %.
C'est le chiffre le plus visible d'une fiche, et le plus mal interprété. Cent, deux cents ou trois cents watts décrivent un débit d'énergie, autrement dit une capacité à en délivrer beaucoup en peu de temps. Ils ne décrivent pas comment cette énergie arrive sur la surface, ni ce qu'elle y fait. Deux machines annonçant la même puissance moyenne peuvent se comporter très différemment si leurs impulsions n'ont ni la même énergie, ni la même durée.
Le dimensionnement d'une machine par sa puissance est un sujet à part entière, traité dans le guide quelle puissance choisir.
Qu'est-ce que la fréquence de répétition ?
La fréquence de répétition est le nombre d'impulsions émises chaque seconde, exprimée en kilohertz. Cent kilohertz signifient cent mille impulsions par seconde. Elle ne décrit ni la couleur du faisceau, ni la vitesse du balayage.
Cette dernière précision n'est pas inutile. Le mot « fréquence » circule dans plusieurs sens autour d'une machine laser, et une fiche qui l'emploie seul ne dit pas de quelle fréquence elle parle. Dans les documents techniques des machines de nettoyage que nous avons consultés, il désigne systématiquement la répétition des impulsions, en kilohertz, tandis que le balayage est décrit par une vitesse en millimètres par seconde et une largeur en millimètres. Devant une fiche inconnue, l'unité et le contexte tranchent.
L'effet de ce réglage sur la surface est documenté. Sur un film d'oxyde d'alliage d'aluminium, porter la fréquence de 40 à 140 kHz fait passer la morphologie de cratères isolés et espacés à une structure serrée en nid d'abeille, et l'oxygène résiduel diminue nettement à partir d'environ 80 kHz.[2] Mais sur une peinture posée sur alliage d'aluminium, une autre étude observe que la qualité de nettoyage augmente d'abord, puis diminue quand la fréquence continue de croître.[3]
Qu'est-ce que la largeur d'impulsion ?
La largeur d'impulsion est la durée pendant laquelle une impulsion délivre son énergie, exprimée en nanosecondes. Une nanoseconde vaut un milliardième de seconde. Elle n'a rien à voir avec la largeur de balayage, qui est une distance.
Le français est piégeux ici : le même mot, « largeur », désigne une durée dans un cas et une dimension dans l'autre. Sur une fiche, seule l'unité permet de les distinguer, ns d'un côté, mm de l'autre.
Ce paramètre n'est pas toujours réglable. Il l'est lorsque l'architecture de la source le permet, et il ne l'est pas quand la durée découle de la conception de la cavité.
Qu'est-ce que l'énergie par impulsion ?
L'énergie par impulsion est la quantité d'énergie contenue dans un seul tir, exprimée en millijoules. Elle se déduit de la puissance moyenne et de la fréquence, et conditionne ce qu'une impulsion peut retirer.
Sur beaucoup de machines, elle n'apparaît pas comme un champ réglable mais comme une caractéristique de la source. C'est pourtant elle qui décide, avec la surface éclairée, de ce qui se passe au point d'impact. Son rôle mérite un développement à part, qui fera l'objet d'un guide dédié.
Qu'est-ce que la largeur de balayage ?
La largeur de balayage est la dimension de la bande que le faisceau couvre à chaque passage, exprimée en millimètres. Elle dépend de la lentille montée sur la tête et se règle dans l'interface.
La relation entre optique et largeur est documentée. Le manuel d'une tête de nettoyage 500 W associe chaque focale disponible à une plage de balayage distincte, et cette plage s'élargit quand la focale s'allonge. C'est la lentille montée qui borne la largeur, l'interface ne faisant que régler à l'intérieur de cette borne. Les valeurs exactes dépendent de la tête et de la lentille, et ne se transposent pas d'une machine à l'autre.
Une bande plus large ne se traduit pas mécaniquement par une productivité proportionnelle. La puissance disponible ne change pas quand le champ s'élargit : la même énergie se répartit sur davantage de surface.
Qu'est-ce que la vitesse de balayage ?
La vitesse de balayage est la vitesse à laquelle le faisceau parcourt le champ, exprimée en millimètres par seconde. Elle est produite par le scanner et ne se confond pas avec la vitesse de déplacement de l'opérateur.
La distinction est essentielle. Le scanner déplace le faisceau à l'intérieur de la bande, à des vitesses qui se comptent en milliers de millimètres par seconde. L'opérateur, lui, déplace la bande entière le long de la pièce, beaucoup plus lentement, et son geste n'apparaît sur aucune fiche.
Là encore, l'effet n'est pas monotone. Sur une peinture d'aviation posée sur alliage d'aluminium, une vitesse de balayage trop faible élève fortement le recouvrement et endommage le substrat, tandis qu'une vitesse trop élevée laisse une partie de la peinture en place.[3]
Les six paramètres en un tableau
| Paramètre | Unité | Ce qu'il décrit | Ce qu'un changement peut modifier | À ne pas confondre avec |
|---|---|---|---|---|
| Puissance moyenne | W, ou % d'un maximum | l'énergie délivrée par seconde | l'énergie par impulsion à fréquence donnée, l'échauffement cumulé | la puissance crête |
| Fréquence de répétition | kHz | le nombre d'impulsions par seconde | l'énergie par impulsion à puissance donnée, le recouvrement, l'accumulation de chaleur | la vitesse du balayage |
| Largeur d'impulsion | ns | la durée de dépôt de l'énergie | la puissance crête, l'étalement thermique | la largeur de balayage |
| Énergie par impulsion | mJ | l'énergie d'un tir | la fluence à spot donné | la puissance moyenne |
| Largeur de balayage | mm | la dimension de la bande couverte | la surface traitée par passage, l'énergie reçue par unité de surface | la largeur d'impulsion |
| Vitesse de balayage | mm/s | la vitesse du faisceau dans le champ | l'espacement entre impulsions, donc le recouvrement | la vitesse d'avance de l'opérateur |
Puissance, fréquence, énergie : trois valeurs, deux libertés
Ces trois grandeurs sont liées par une relation simple : la puissance moyenne vaut l'énergie par impulsion multipliée par la fréquence de répétition. Autrement dit, l'énergie par impulsion est égale à la puissance moyenne divisée par la fréquence.
Cette relation vient avec une condition que peu de pages mentionnent : elle n'est valable que si l'énergie émise entre les impulsions est négligeable.[4] Ce n'est pas le cas de toute source ; les calculs de ce guide font cette hypothèse.
La conséquence pratique est qu'on ne dispose pas de trois libertés mais de deux. Fixer deux de ces valeurs fixe la troisième.

Exemple de calcul. Prenons une source dont la puissance moyenne plafonne à 300 W. Des impulsions de 5 mJ ne peuvent alors pas être délivrées au-delà de 60 kHz, puisque 5 mJ à 60 kHz représentent déjà 300 W. À 100 kHz, l'énergie par impulsion ne peut pas dépasser 3 mJ. À 1 000 kHz, elle plafonne à 0,3 mJ. Ces valeurs sont des maxima arithmétiques, calculés en supposant la puissance moyenne plafonnée et l'émission entre impulsions négligeable. Ce ne sont pas des réglages recommandés.
Une nuance s'impose ici, et elle est souvent perdue. Ce calcul décrit un plafond physique à puissance moyenne donnée. Il ne décrit pas le comportement d'une source réelle quand l'opérateur tourne le bouton de fréquence : ce comportement dépend de la source, de sa plage de fonctionnement et de la façon dont sa puissance est régulée. Écrire que monter la fréquence baisse toujours l'énergie par impulsion, sans préciser « à puissance moyenne donnée », revient à transformer une contrainte en prédiction.
Ce que la durée d'impulsion déplace
À énergie constante, raccourcir l'impulsion concentre la même quantité d'énergie dans moins de temps. La puissance instantanée atteinte au sommet de l'impulsion, appelée puissance crête, augmente donc quand la durée diminue.
L'estimation courante consiste à diviser l'énergie par la durée. Elle est commode, mais approximative. Le facteur exact dépend de la forme temporelle de l'impulsion, la durée étant prise à mi-hauteur : environ 0,88 pour une impulsion en sécante hyperbolique au carré (sech²), environ 0,94 pour une gaussienne, et sensiblement modifié si l'impulsion est déformée. Certains auteurs ignorent d'ailleurs ce facteur et présentent simplement le rapport de l'énergie sur la durée.[5]
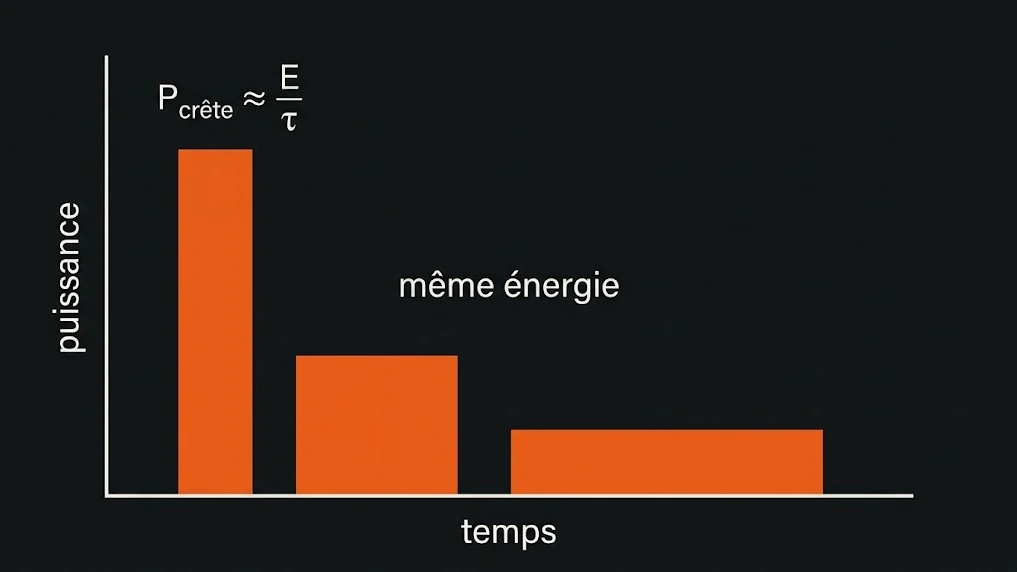
Exemple de calcul. Une impulsion de 5 mJ étalée sur 100 ns correspond à une puissance crête de l'ordre de 50 kW, en prenant le facteur de forme égal à 1. Ordre de grandeur, pas mesure.
La durée agit aussi sur l'étendue de la zone chauffée. Pendant l'impulsion, la chaleur se propage dans le matériau sur une distance qui varie comme la racine carrée de la durée. Une impulsion plus courte chauffe donc moins profondément, ce qui explique l'intuition répandue selon laquelle il faudrait toujours viser le plus court.
Les mesures publiées nuancent cette intuition, et c'est probablement le point le plus utile de cette section. Une revue consacrée au nettoyage laser des alliages d'aluminium rapporte que l'efficacité de retrait d'un film d'oxyde augmente d'abord, puis diminue à mesure que l'on continue de raccourcir l'impulsion. Trop courte, celle-ci produirait des cratères et une ré-oxydation de surface.[6] Il existe donc une durée appropriée, propre à chaque situation, plutôt qu'une durée idéale valable partout.
Fluence et focalisation : l'énergie ramenée à la surface
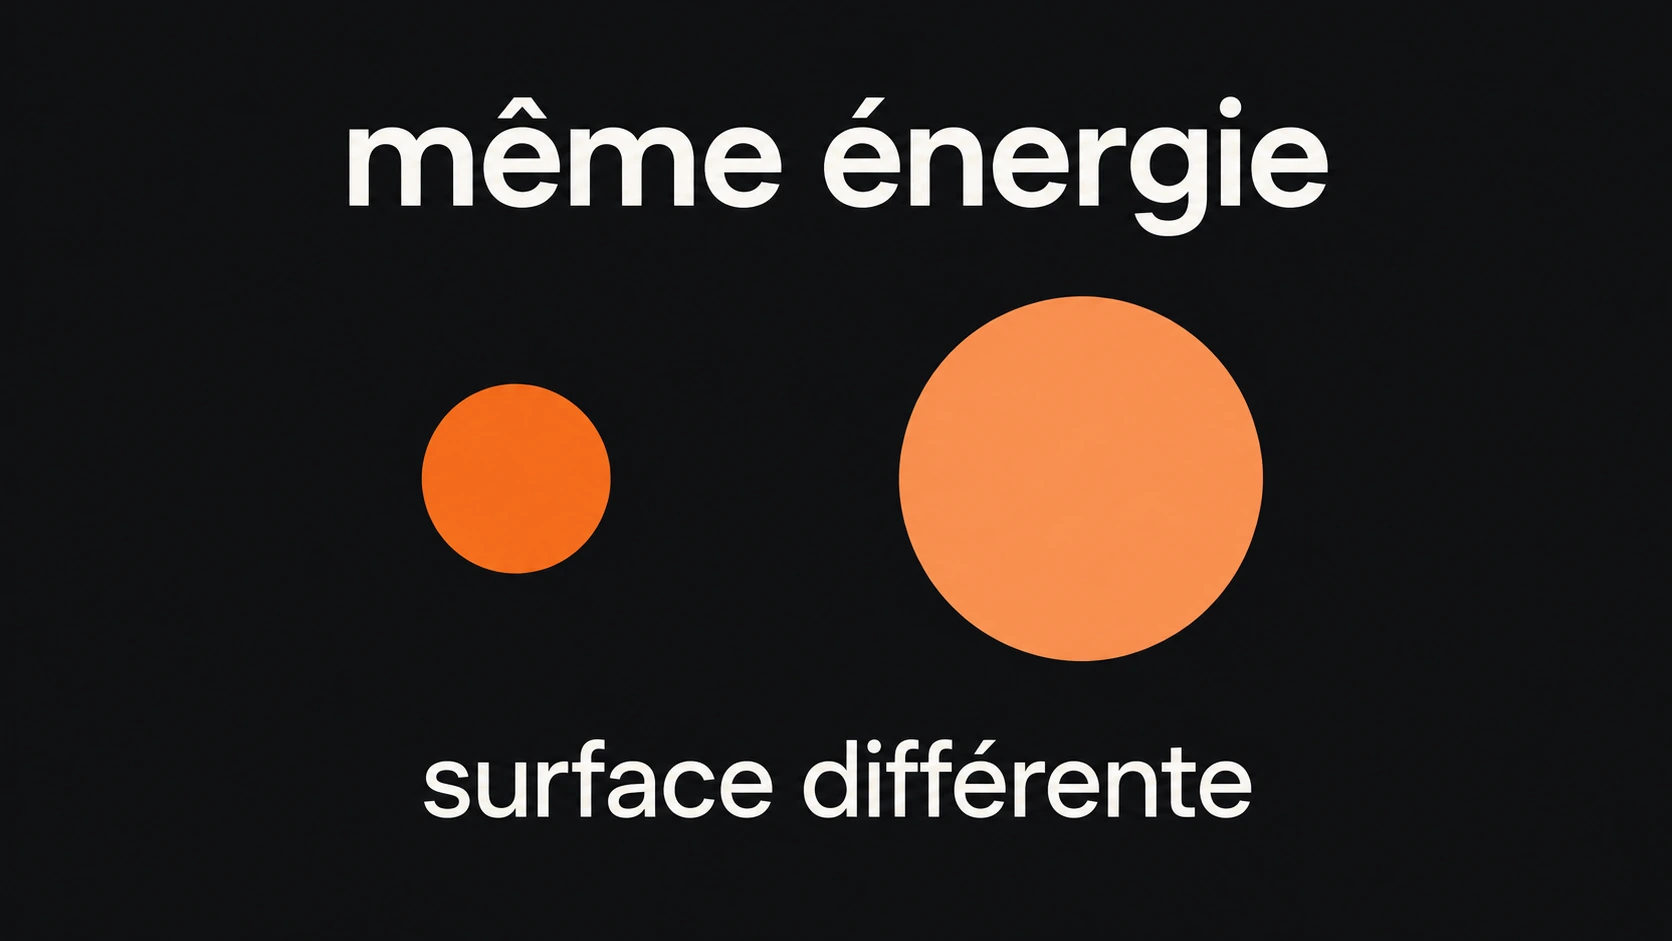
L'énergie d'une impulsion ne dit rien tant qu'on ne sait pas sur quelle surface elle arrive. La grandeur qui fait ce lien s'appelle la fluence : l'énergie déposée par unité de surface, en joules par centimètre carré.
Dans la littérature du nettoyage laser, elle se calcule en divisant l'énergie de l'impulsion par l'aire du disque éclairé. Une étude sur le décapage de peinture d'aviation l'écrit comme quatre fois la puissance moyenne divisée par le produit de la fréquence, de pi et du carré du diamètre du spot, ce qui revient au même puisque l'énergie vaut la puissance divisée par la fréquence.[3]
Deux pièges méritent d'être signalés, parce qu'ils font des erreurs d'un facteur entier.
Le premier est géométrique. L'aire d'un disque vaut pi multiplié par le carré du diamètre, divisé par quatre. Utiliser le rayon là où la formule attend le diamètre fait une erreur d'un facteur quatre.
Le second tient à la convention. La fluence n'est pas uniforme sur la tache : elle est plus élevée au centre qu'en périphérie. Le calcul ci-dessus donne une fluence moyenne sur le disque. Pour un faisceau gaussien dont on prend comme diamètre de spot le diamètre à 1/e² de l'intensité maximale, la fluence crête au centre vaut le double de cette moyenne. Comparer une fluence moyenne à une fluence crête revient à comparer deux nombres qui diffèrent d'un facteur deux.
Une conséquence utile se déduit sans aucune hypothèse : à énergie constante, doubler le diamètre du spot divise la fluence par quatre, puisque l'aire varie comme le carré du diamètre. C'est ce qui rend la focalisation aussi déterminante que l'énergie elle-même.
Sur les machines de nettoyage, la focalisation ne se règle d'ailleurs pas comme un curseur. On choisit une lentille, on ajuste une distance de travail, et le diamètre du spot en résulte. Aucun des documents machine que nous avons consultés ne publie de diamètre de spot focalisé, et une focale seule ne suffit pas à le déterminer : la source, l'optique et la mise au point interviennent ensemble.
C'est la fluence, et non la puissance affichée, qui décide si l'on dépasse le seuil à partir duquel la couche part. La notion est développée dans le guide sur le seuil d'ablation. Notons au passage qu'un seuil exprimé en fluence ne dépend pas seulement du matériau : pour l'endommagement par impulsions laser, la fluence critique augmente généralement quand la durée d'impulsion s'allonge.[7]
Balayage, recouvrement et nombre de passages
Le recouvrement des impulsions ne figure sur aucune interface. Il ne se règle pas : il résulte de trois choses à la fois.
Une étude sur le décapage de peinture d'aviation le formalise ainsi. L'espacement entre deux impulsions successives le long d'une ligne vaut la vitesse de balayage divisée par la fréquence de répétition. Le taux de recouvrement vaut ensuite un moins le rapport de cet espacement au diamètre du spot.[3]
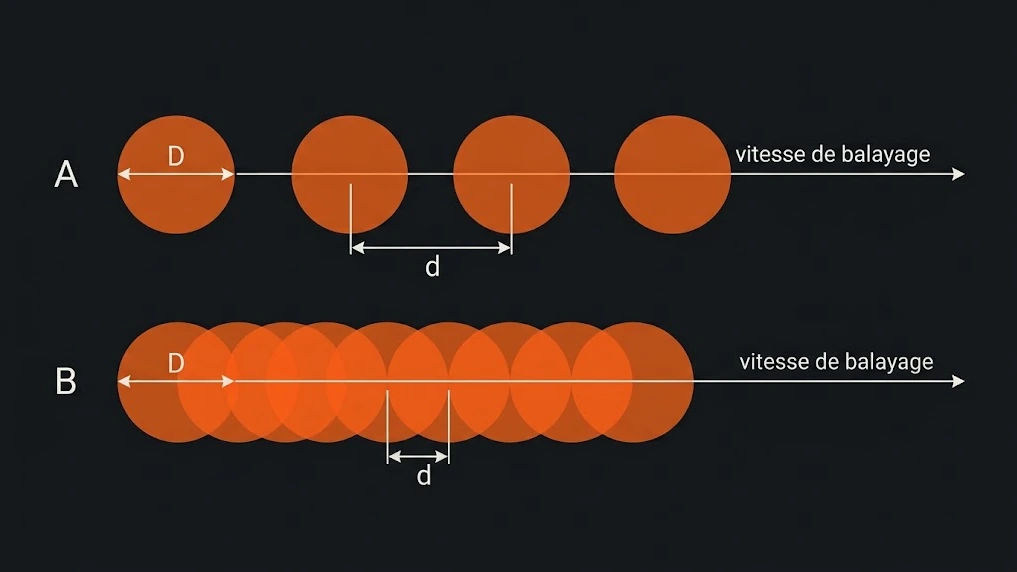
Exemple de calcul. À 40 kHz et 500 mm/s, deux impulsions successives sont espacées de 12,5 micromètres. Le recouvrement qui en découle dépend du diamètre du spot, que nous n'attribuons à aucune machine. Fréquence et vitesse tirées des conditions optimales publiées dans l'étude citée.
Trois réglages, donc, pour une grandeur que personne n'affiche. Changer la vitesse modifie le recouvrement. Changer la fréquence aussi. Changer de lentille aussi, par l'intermédiaire du spot.
L'espacement entre lignes voisines est un réglage distinct, le pas de balayage. Une étude menée sur des revêtements marins épais posés sur acier de construction navale observe qu'un recouvrement plus élevé accumule l'énergie déposée et augmente la profondeur retirée, tandis qu'un pas trop grand laisse un retrait incomplet et des ondulations périodiques en surface.[8]
À cela s'ajoute un phénomène propre aux fréquences élevées. Quand les impulsions se succèdent assez vite, la surface n'a pas le temps de revenir à la température ambiante entre deux tirs, et la chaleur s'accumule. L'ampleur du phénomène dépend de la fluence, de la fréquence, des propriétés thermiques du matériau et de la stratégie de balayage.
Reste la question du nombre de passages. Une étude comparant des sources milliseconde et nanoseconde sur peinture d'alliage d'aluminium note qu'il est difficile de retirer un revêtement composite en un seul balayage, et que plusieurs passages avec une source nanoseconde de 300 W permettent de retirer des couches plus épaisses en ménageant davantage le substrat, au prix d'une efficacité de nettoyage fortement réduite.[9] Le compromis est donc documenté : plusieurs passages protègent le support et coûtent du temps.
Enfin, un paramètre ne figure sur aucune fiche et pèse pourtant sur le résultat : la vitesse à laquelle l'opérateur déplace la tête. Une étude sur le suivi thermique du procédé rappelle que le nettoyage laser manuel demande souvent des opérateurs très qualifiés pour obtenir un résultat rapide et fiable.[1]